
En el sector promocional, el marcado por láser es una norma establecida. Casi todos los fabricantes de tazas, frascos, artículos de marca y accesorios personalizados trabajan con fuentes activas de fibra óptica, en muchos casos MOPA, que suelen tener una potencia de entre 20 y 50 W. Sobre esta base, la tecnología ya no es el punto de discusión: en su lugar, lo es cada vez más la potencia media de la fuente.
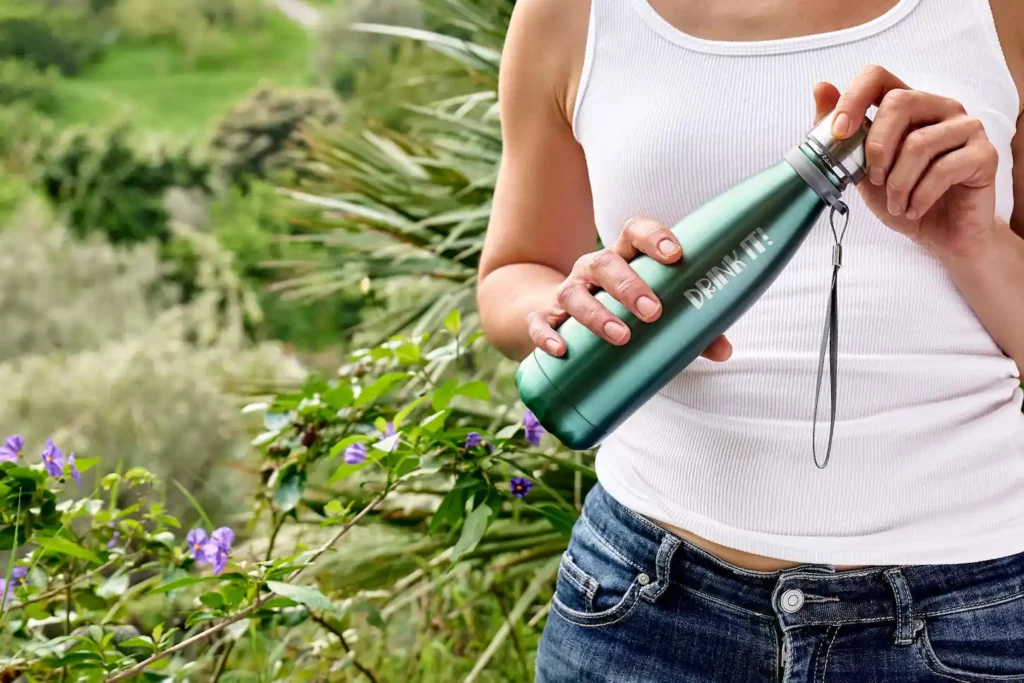
La razón es sencilla. Las exigencias del mercado han cambiado: grabados profundos en cerámica, acabados tridimensionales perceptibles al tacto, ablación de revestimientos en lotes cada vez mayores, decoraciones que exigen tanto agresividad como delicadeza estética. Todas aplicaciones en las que una MOPA de 30 ó 50 W funciona, pero con tiempos de ciclo y profundidad de procesamiento que se convierten en un cuello de botella. Aquí es donde entran las fuentes MOPA de 100 W y 200 W, construidas específicamente para subir el perímetro de lo que se puede hacer en un ciclo industrial.
El verdadero discriminador: la energía disponible por impulso
El hecho técnico más relevante de estas fuentes no es «ser MOPA» -característica ya muy extendida-, sino la energía por pulso realmente disponible a la salida. Con la misma tecnología básica, pasar de 50 a 100 W y luego a 200 W de potencia media significa, en la práctica, disponer de una energía por pulso significativamente mayor, con todo lo que ello implica en términos de interacción haz-material.
Este excedente de energía no es un fin en sí mismo. Se traduce en dos capacidades operativas que marcan la diferencia en el sector promocional. La primera es procesar materiales y grosores que estarían fuera del alcance con potencias inferiores: esmaltes cerámicos para grabado profundo, recubrimientos gruesos sobre sustratos metálicos, recubrimientos multicapa. La segunda es la posibilidad, aprovechando la modulación fina de la velocidad, la frecuencia, el porcentaje de potencia y la anchura de pulso, de ajustar a la baja la energía depositada siempre que sea necesario. En otras palabras, una fuente de 100 ó 200 W no te obliga a trabajar siempre a plena potencia: te permite elegir si quieres ser agresivo o impalpable en función del resultado deseado. Esto es exactamente lo contrario del problema típico de los que trabajan con fuentes de tamaño insuficiente: en ellas, algunos efectos resultan sencillamente inalcanzables.
Cerámica: la potencia abre procesos antes inaccesibles
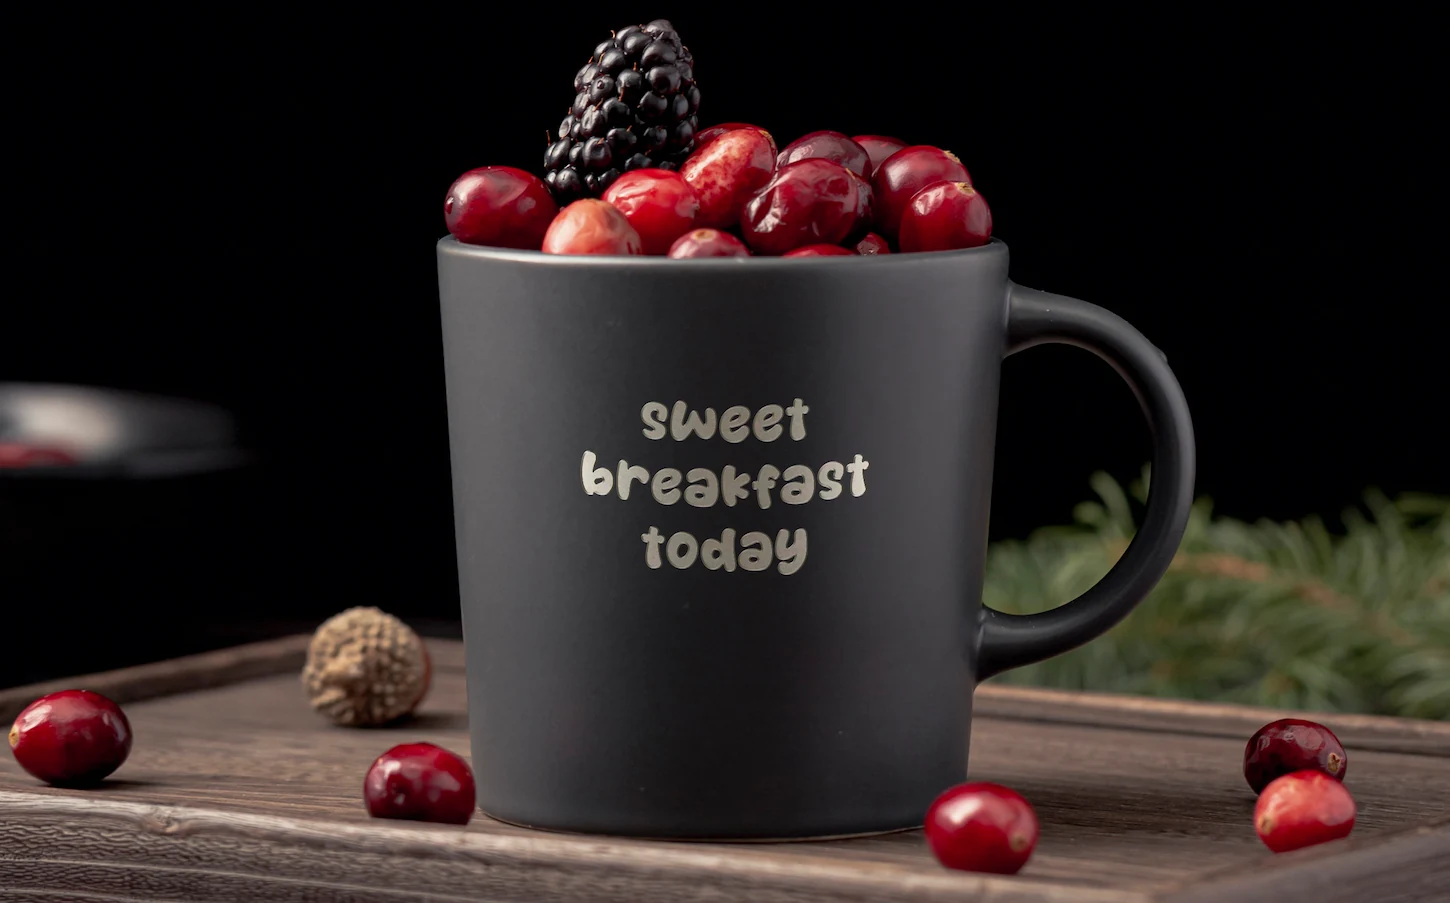
El estuche de tazas y vasos de cerámica esmaltada es probablemente donde el salto de potencia se hace más evidente para el cliente final. Con una MOPA de 30 ó 50 W, se actúa esencialmente sobre la capa superficial del esmalte, consiguiendo efectos de blanqueamiento o eliminación del color según la composición. El resultado gráfico puede ser bueno, pero el marcado sigue siendo bidimensional.
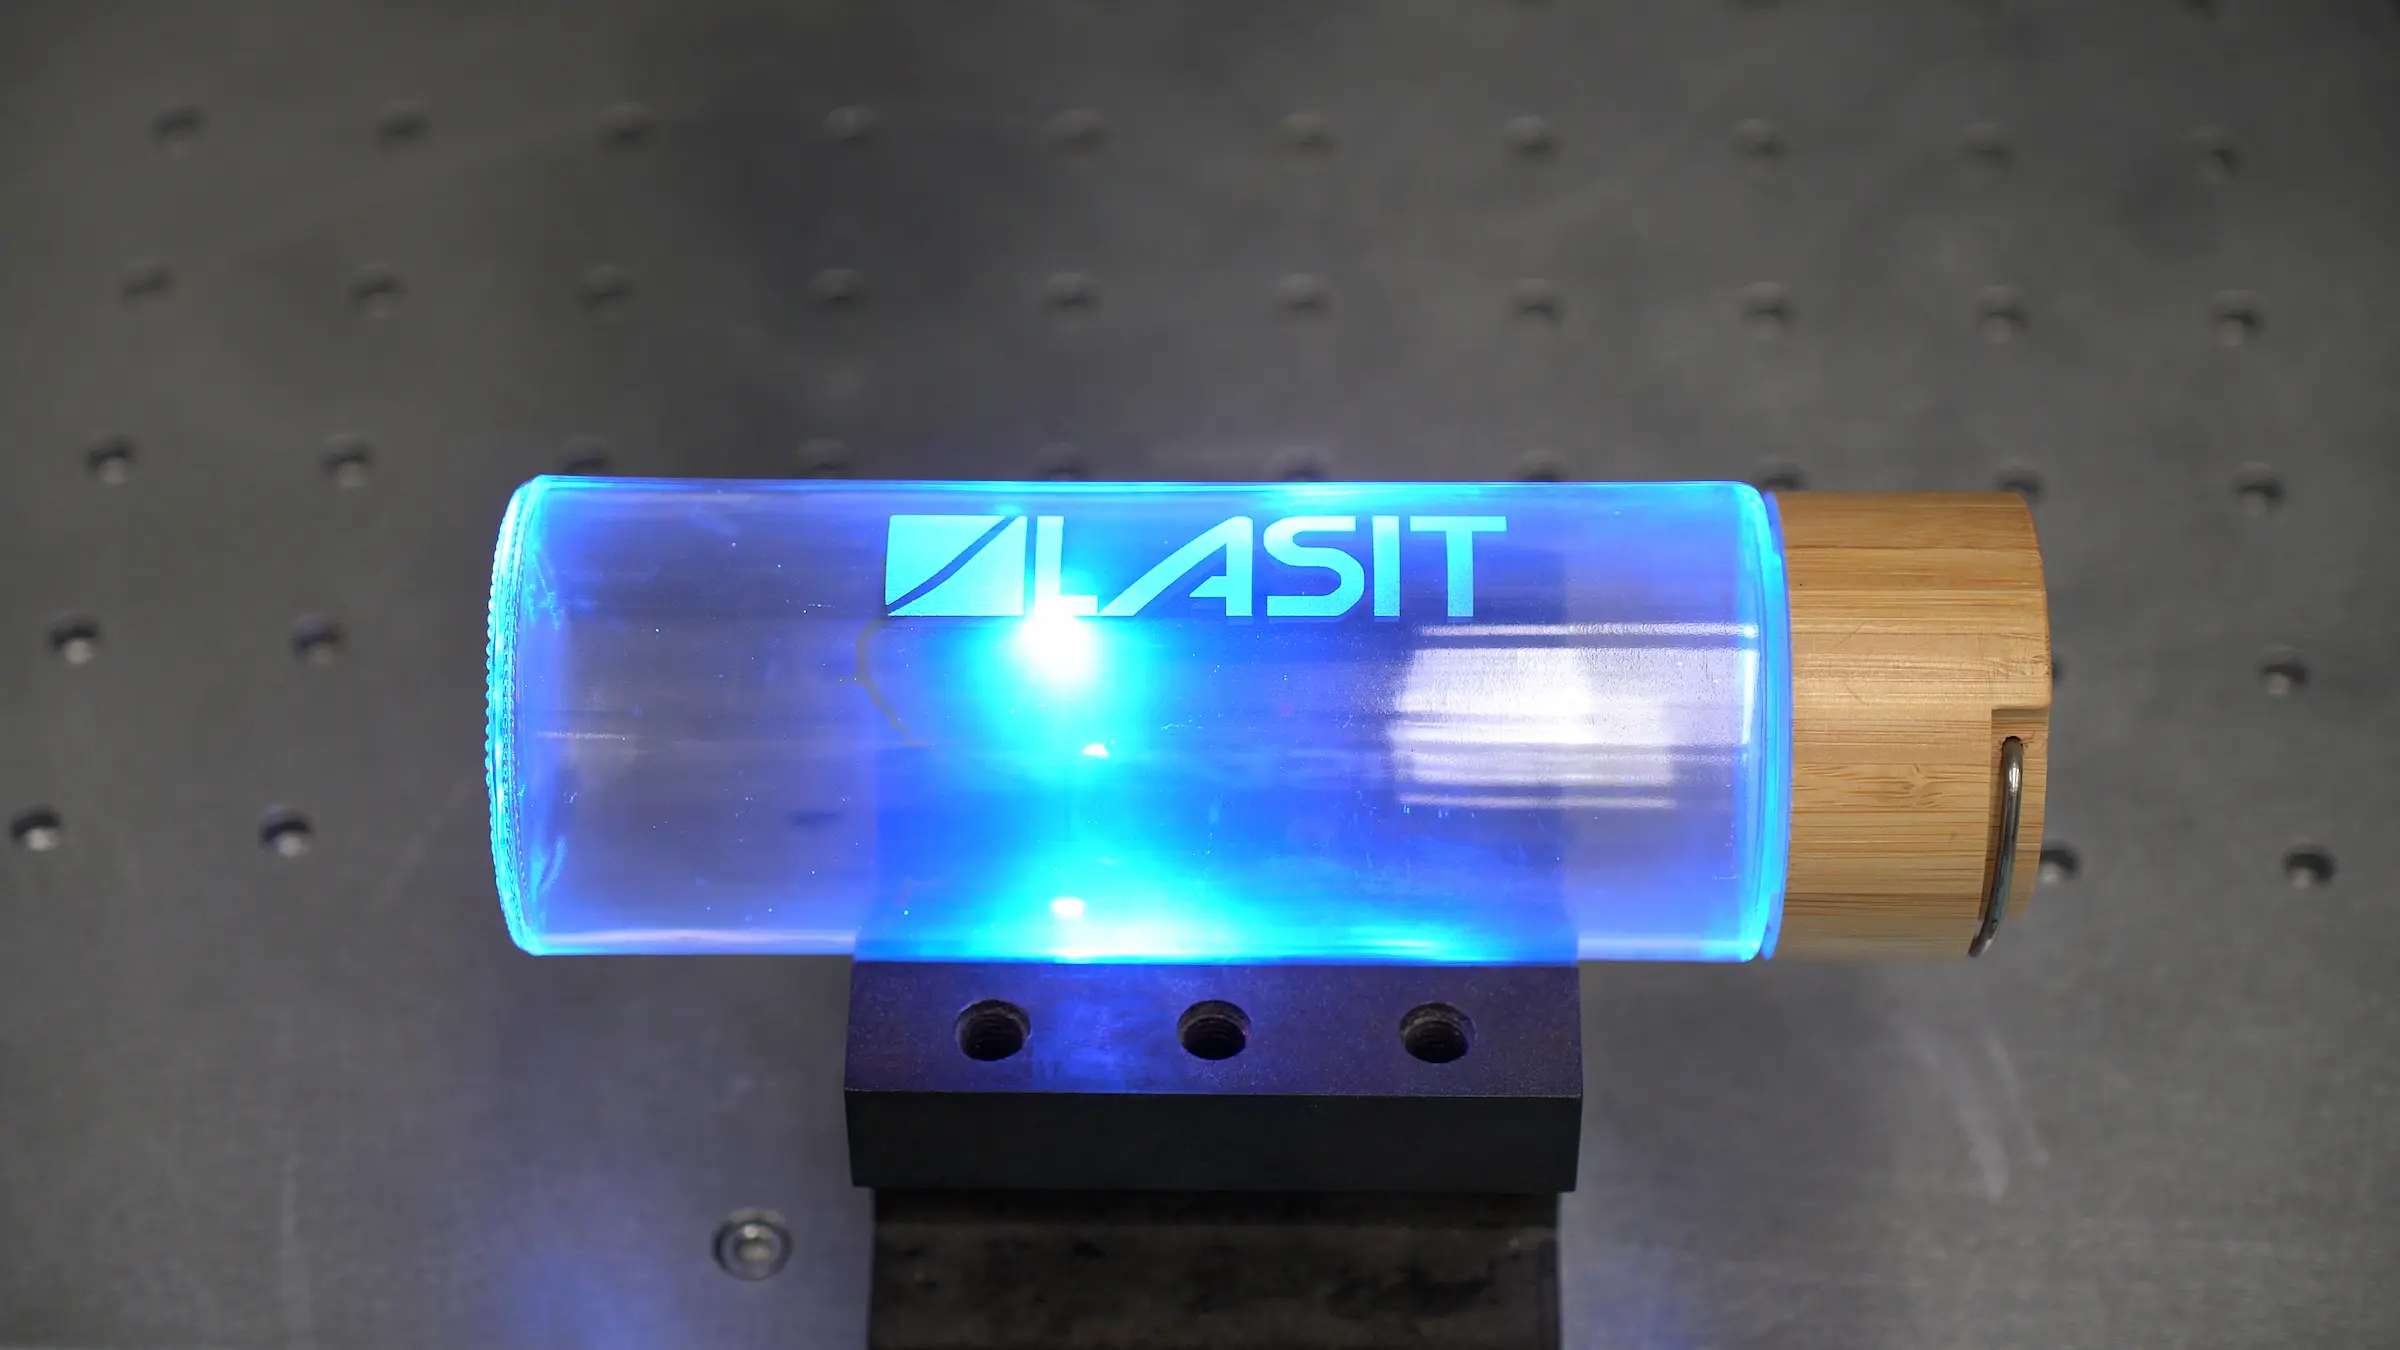
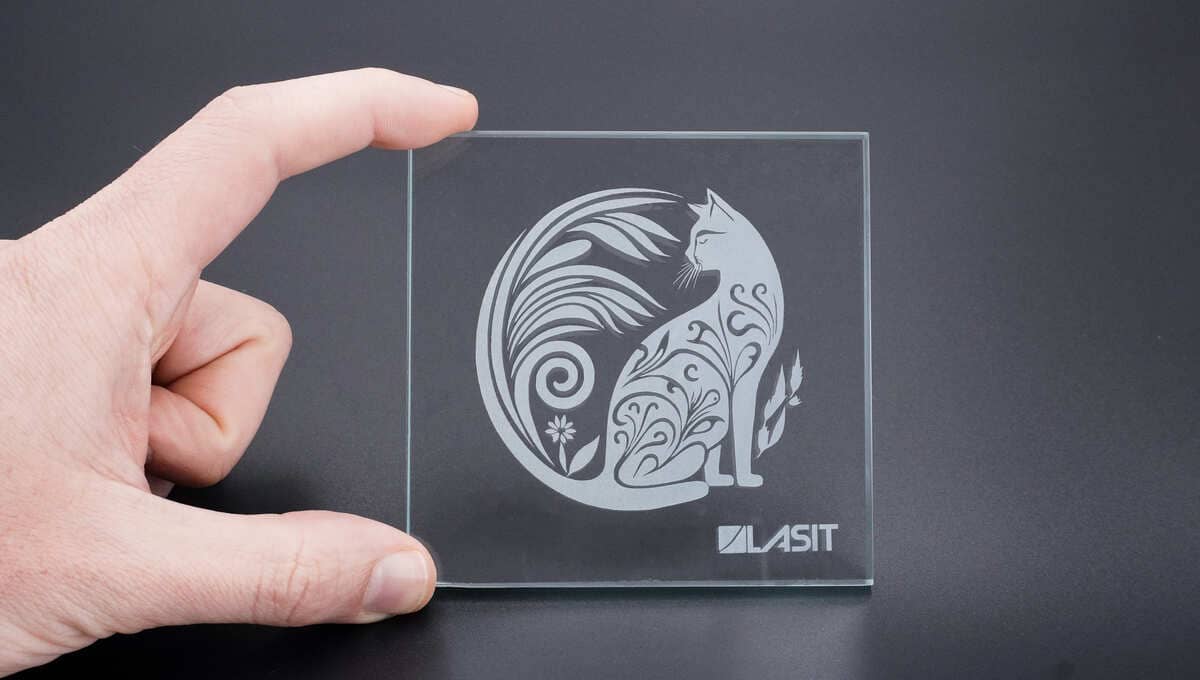
Con 100 W, y aún más con 200 W, entras en un régimen diferente: la densidad de energía concentrada en el punto de trabajo es suficiente para eliminar el esmalte en profundidad y afectar al sustrato cerámico, generando grabados con un relieve perceptible al tacto y visible a contraluz. Es posible crear logotipos «ahuecados», fondos texturados, decoraciones contrastadas mate/brillo, acabados esculpidos. Son procesos que hasta ayer pertenecían a otras tecnologías, más lentas o menos flexibles, y que hoy entran en el perímetro del láser industrial manteniendo la repetibilidad y rapidez de puesta a punto típicas de lo digital. No se trata de «hacer mejor» lo que ya se hacía: se trata de hacer cosas nuevas, simplemente porque ahora se dispone de la energía necesaria.
Botellas: el poder como factor productivo
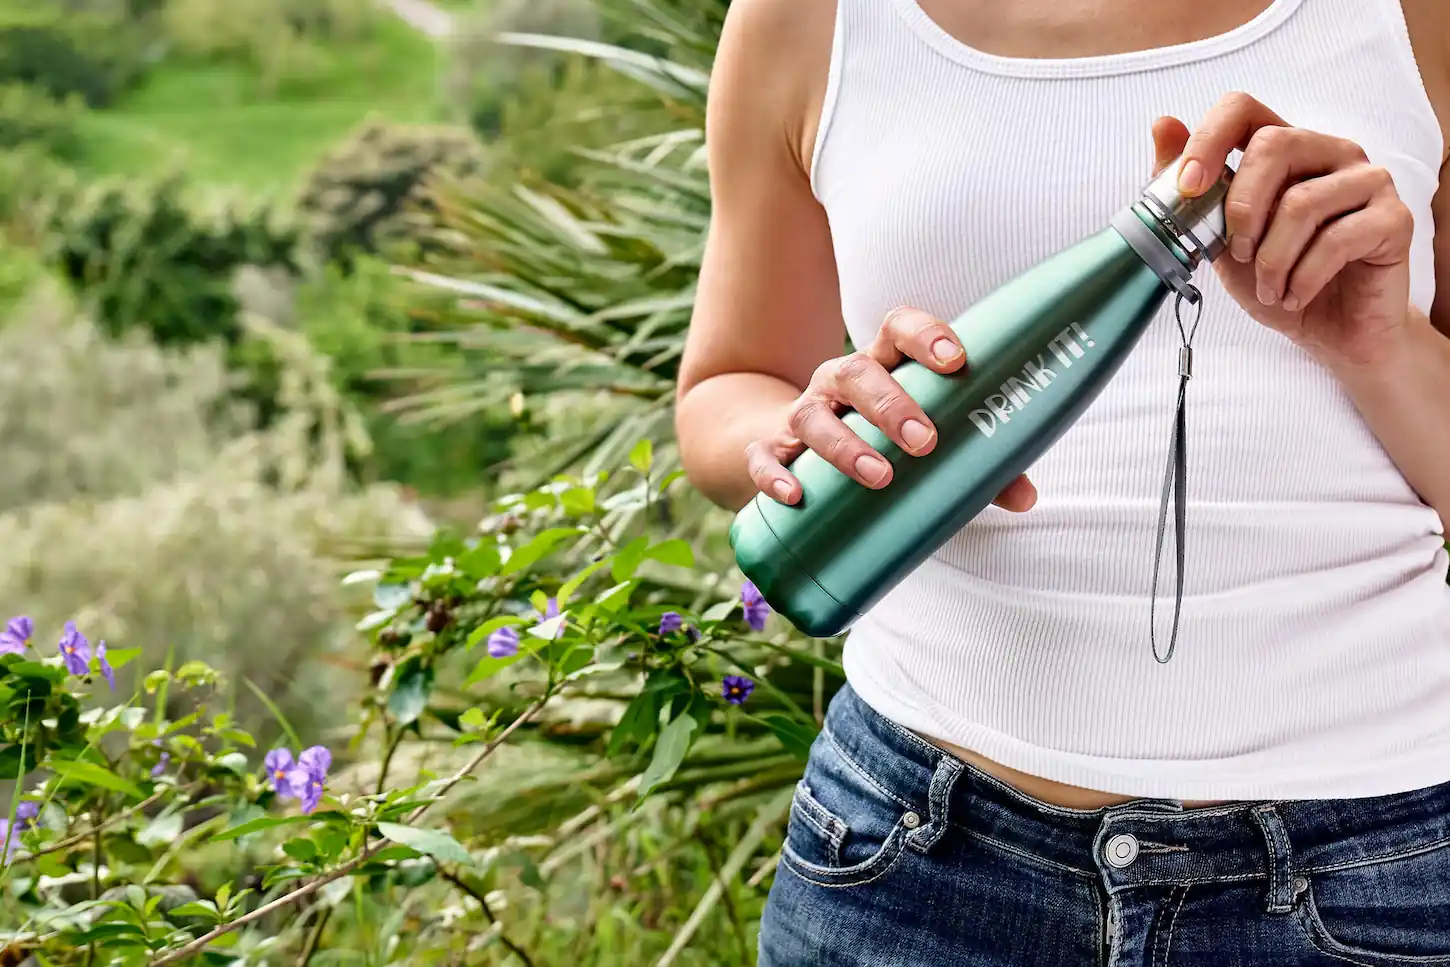
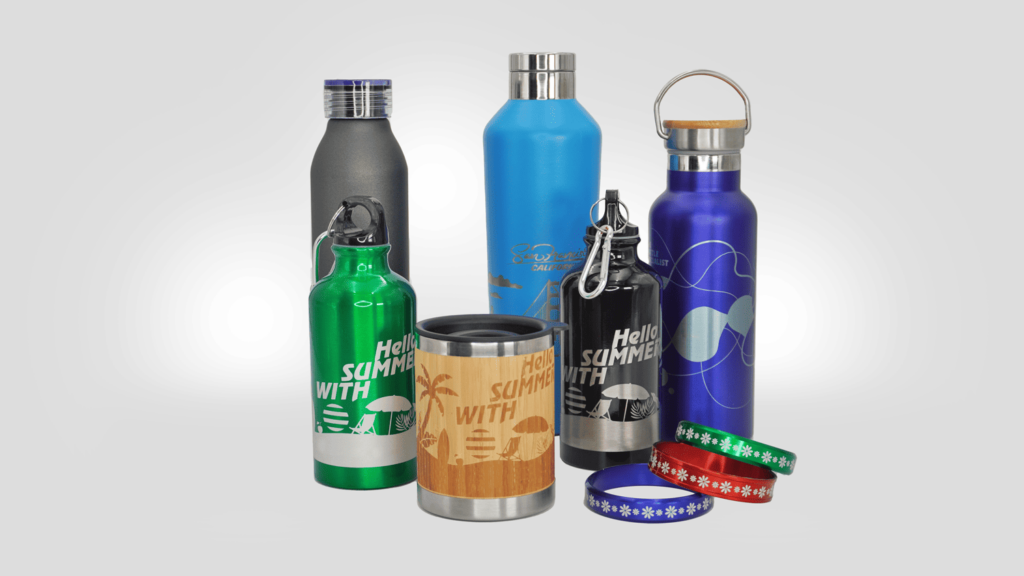
En matraces, termos y artículos metálicos recubiertos, el efecto de la potencia se mide de un modo distinto, pero no menos relevante: en tiempo de ciclo. La ablación del recubrimiento es un proceso directamente proporcional a la energía que puede depositarse en la unidad de tiempo. En los sustratos estándar de la industria, nuestras pruebas de laboratorio muestran claras diferencias:
- una fuente de 100 W completa el ciclo en aproximadamente la mitad del tiempo requerido por una de 50 W;
- en comparación con una de 30 W, el tiempo se reduce aproximadamente a un tercio;
- Con los 200 W, la ventana de mecanizado se estrecha aún más, modulando la ventaja en función de la cinemática de la máquina y la geometría de la pieza.

En los lotes típicos de un pedido promocional de temporada, estamos hablando de cientos o miles de piezas: la diferencia de tiempo por pieza se traduce en una capacidad de producción diaria significativamente distinta, sin afectar a la mano de obra ni a la cinemática. Merece la pena señalar un punto que a menudo se pasa por alto: tener más potencia no significa necesariamente trabajar más rápido. También significa poder optar por trabajar de forma más suave, reduciendo el porcentaje de utilización de la fuente para conseguir bordes de logotipos más limpios, una homogeneidad superior de la superficie y la ausencia de halos en el revestimiento. El exceso de potencia se convierte así en una reserva de calidad que se puede gastar cuando sea necesario.
Otras aplicaciones en las que la potencia da un salto
Más allá de la cerámica y los frascos, los 100 W y 200 W se abren camino en otros ámbitos promocionales:
- Grabado en relieve en llaveros, medallas, artilugios metálicos en los que el efecto táctil forma parte del valor percibido del producto;
- Mecanizado en superficies pintadas multicapa para accesorios tecnológicos y objetos multimaterial, donde la ablación requiere manipular espesores no triviales;
- Marcas de alto contraste en aluminio anodizado de gran espesor y en acero tratado con acabados especiales;
- Ciclos combinados de ablación y blanqueamiento realizados en una sola pasada de máquina, gracias a la capacidad de manejar parámetros muy diferentes entre exploraciones.
Tres configuraciones de integración, una elección de potencia
Una vez establecido que la potencia es el elemento central, la elección de la configuración del sistema se convierte en una consecuencia operativa. La misma fuente de 100 o 200 W se presta a tres configuraciones de uso: como láser de integración, para instalar en células robotizadas o líneas automáticas ya existentes; como máquina autónoma simple, manual o semiautomática, para quienes se inician en el camino de la internalización o gestionan producciones pequeñas o medianas; o en combinación con máquinas verticales dedicadas a productos promocionales, como Polaris y TowerSlide, donde la cinemática está optimizada para la carga rápida y el tratamiento de superficies cilíndricas típicas de tazas y frascos.
Esta última combinación es aquella en la que la potencia expresa todo su potencial: una máquina construida para alimentar el láser con un flujo constante de piezas, unida a una fuente capaz de procesarlas al ritmo requerido, evita el clásico cuello de botella que surge cuando una máquina de alto rendimiento trabaja con una fuente infradimensionada.
En resumen
En promoción, la tecnología MOPA ya es un hecho. Lo que realmente diferencia a las soluciones de marcado actuales es la potencia media de la fuente. Subir a 100 W o 200 W no sólo significa ir más rápido: significa acceder a procesos -grabados profundos en cerámica, ablación de recubrimientos gruesos, decoraciones tridimensionales- que con potencias inferiores no sólo se ralentizan, sino que están fuera de nuestro alcance. Si trabajas con catálogos heterogéneos y quieres abarcar tanto los acabados estéticos más refinados como los efectos más escenográficos con una sola máquina, hoy es la gama de mayor potencia la que es la referencia, independientemente de la configuración -integrada, autónoma o combinada con máquinas verticales- con la que decidas instalarla.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.