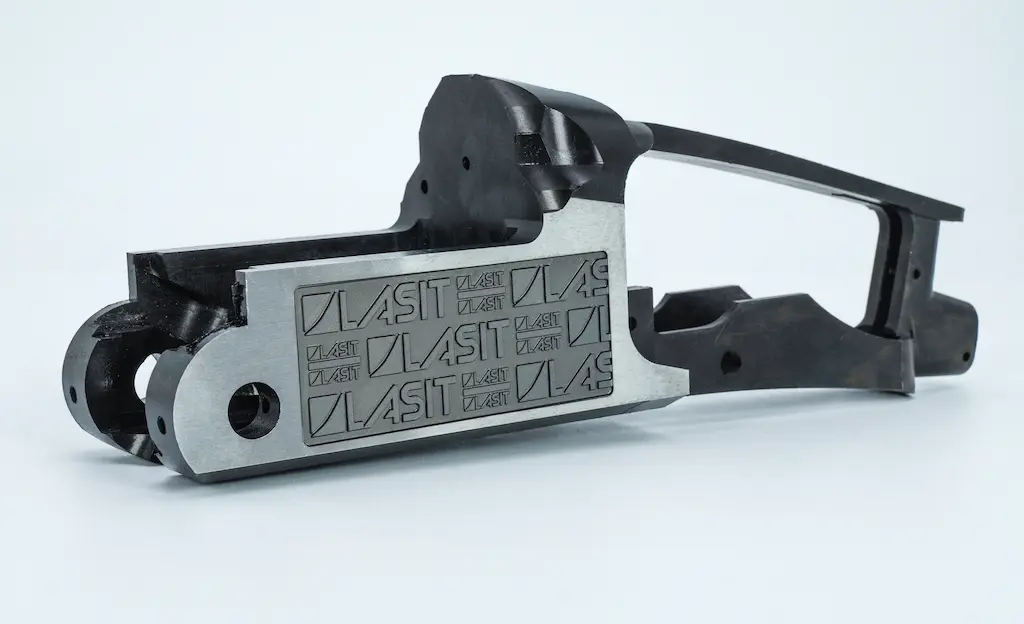
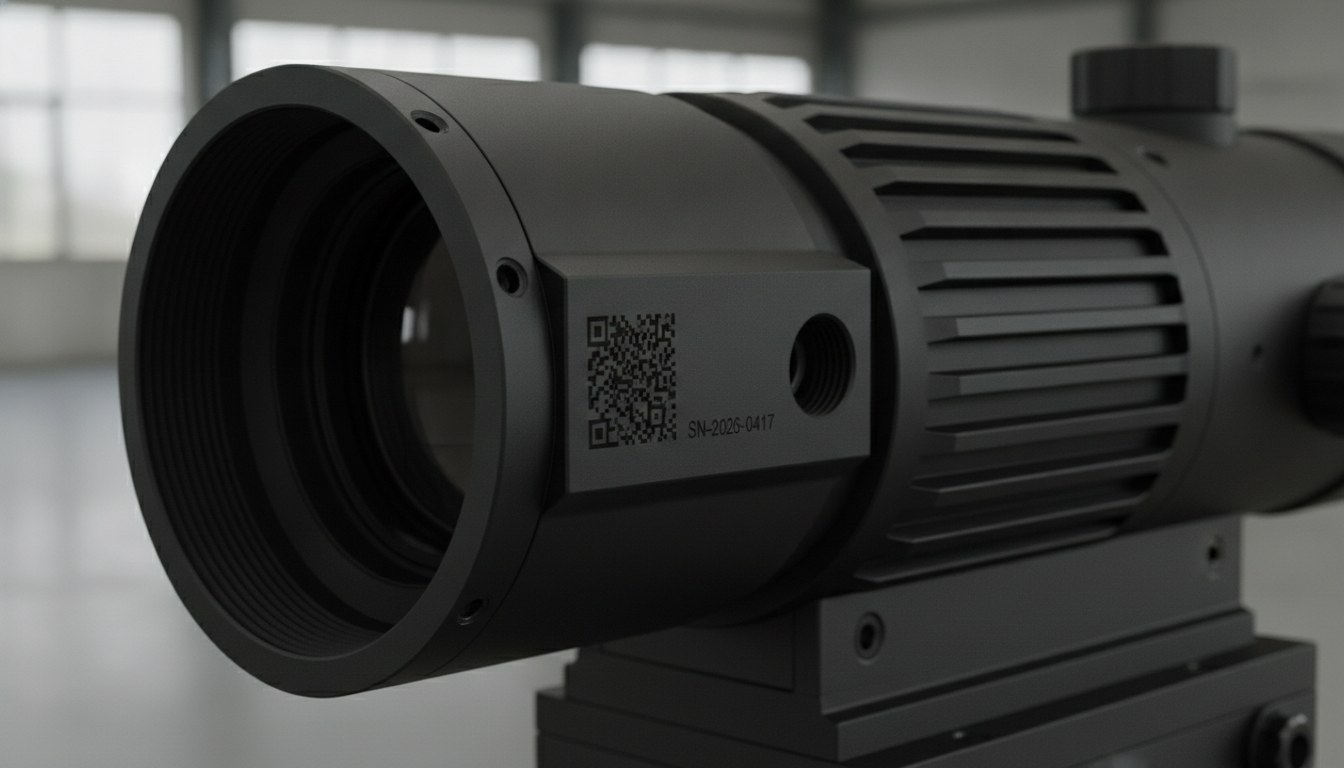
Quien produce componentes para la defensa — cuerpos de armamento, alojamientos para ópticas de puntería, piezas estructurales pequeñas, placas identificativas — trabaja con una restricción que en el resto de la industria casi no existe: una superficie que refleja la luz es un problema operativo. Un reflejo en un componente expuesto puede delatar una posición, perturbar un sistema de puntería o crear un punto luminoso indeseado bajo iluminación nocturna. Al mismo tiempo, ese componente debe llevar un marcado — número de serie, DataMatrix, código de lote — legible durante toda su vida útil, en entornos donde la abrasión, los disolventes y las variaciones térmicas son la norma.
Aquí los dos requisitos entran en tensión. Un marcado de alto contraste, tradicionalmente, se obtiene alterando la superficie de modo que resulte ópticamente distinta del contorno: oxidación, refusión, grabado. Pero precisamente estas alteraciones tienden a introducir microrreflejos o a degradar los tratamientos antirreflejo del sustrato, como el anodizado mate o el pavonado. En el lado opuesto, un marcado poco invasivo corre el riesgo de no ofrecer un contraste suficiente para la lectura automática.
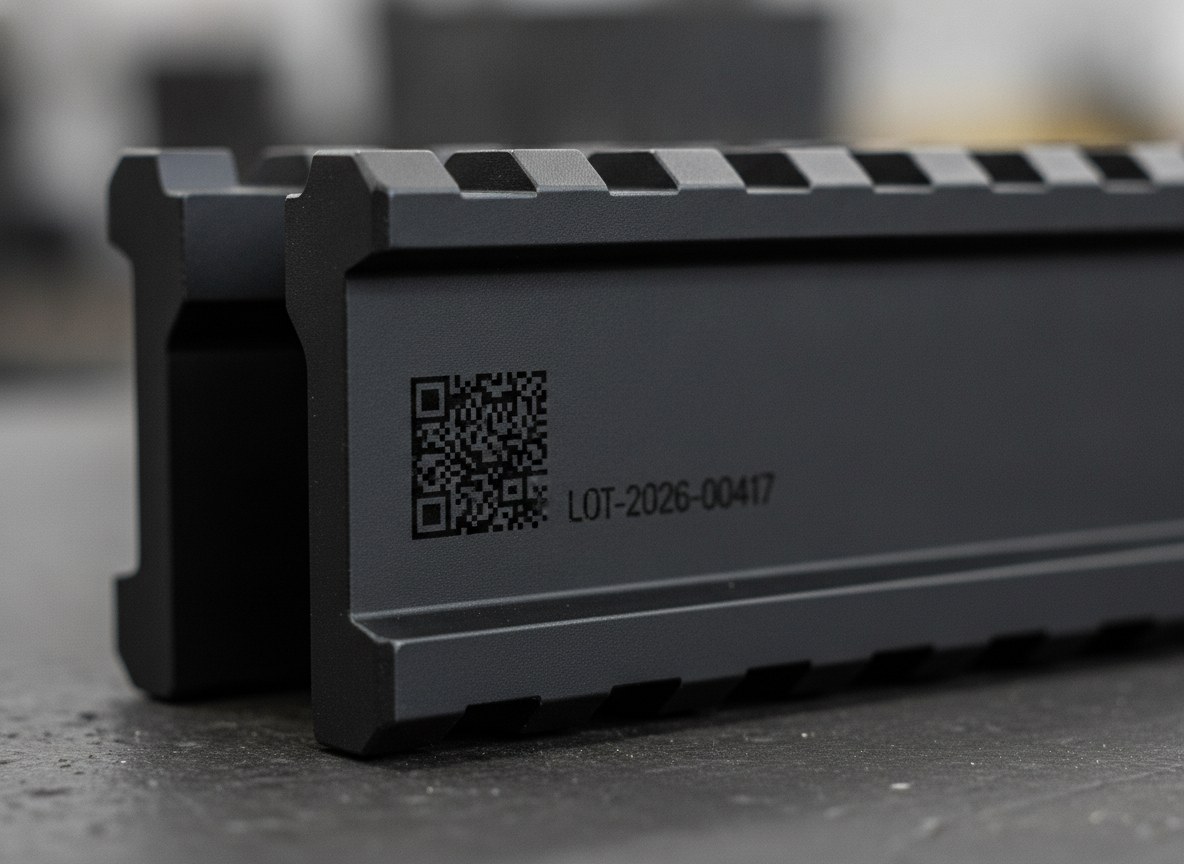
El marcado láser de fibra con pulsos de picosegundos aborda ambos requisitos a la vez: produce un negro mate de baja reflectancia manteniendo un contraste constante y estable en el tiempo.
Por qué la reflectancia es un requisito de proceso, no un detalle estético
En la defensa la reflectancia de una superficie no es una cuestión de acabado, sino de función. Los tratamientos aplicados a los componentes — anodizado negro mate sobre el aluminio, pavonado sobre los aceros, recubrimientos antirreflejo sobre los grupos ópticos — sirven para reducir la firma visual y evitar que la pieza cree reflejos en el campo. Un marcado que introduce aunque sea una pequeña zona especular compromete precisamente la propiedad por la que se eligió ese tratamiento.
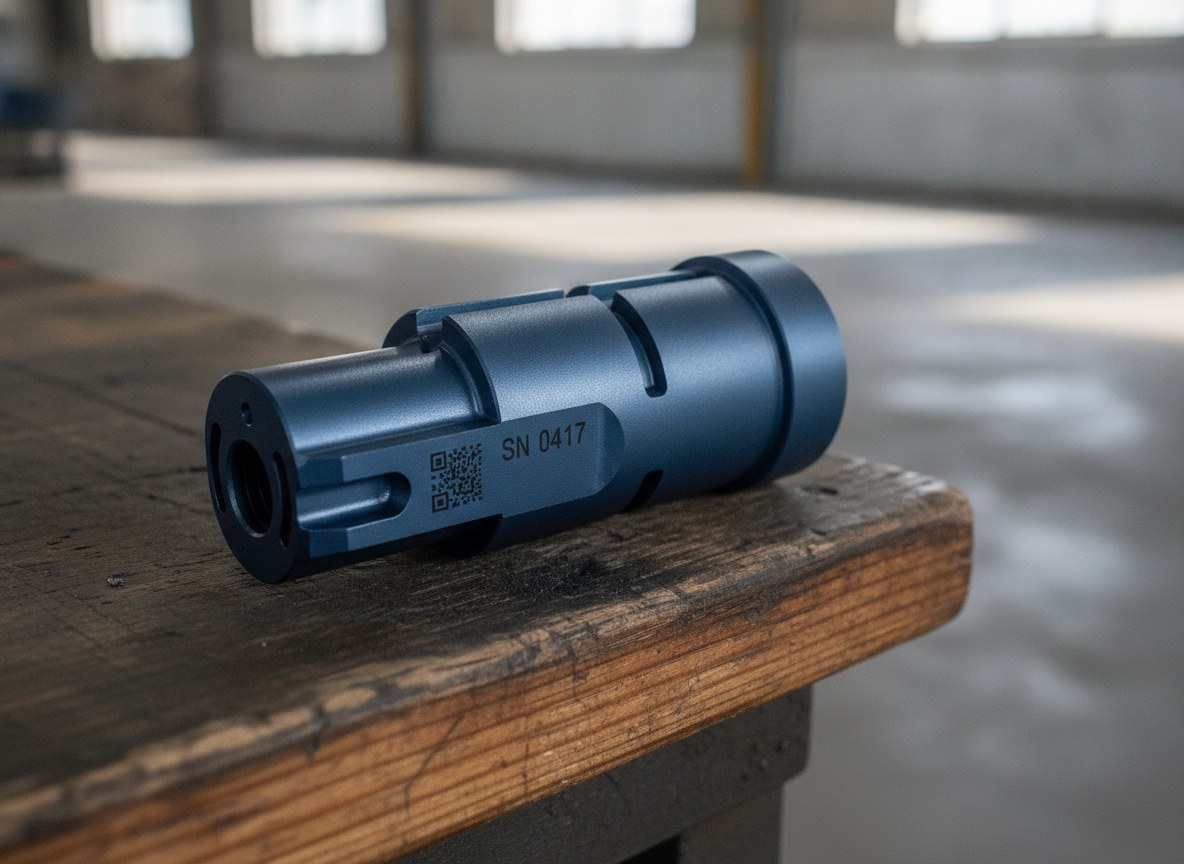
Está además el tema opuesto: ese mismo marcado debe seguir siendo legible, tanto para el ojo humano como para los sistemas de lectura óptica que verifican números de serie y DataMatrix a lo largo de la cadena. Se necesita, por tanto, un contraste elevado y estable, pero obtenido sin generar superficies reflectantes. Es un equilibrio que los procesos de marcado convencionales gestionan con dificultad, porque tienden a intercambiar contraste y reflectancia: cuanto más marcan en profundidad o por oxidación, más riesgo tienen de dejar zonas que devuelven la luz.
El negro por picosegundo: contraste sin refusión
La diferencia del picosegundo está en la duración del pulso. Un pulso con una duración de pocos picosegundos cede la energía al material en un tiempo tan breve que el calor no tiene forma de difundirse de manera significativa en la zona circundante: la remoción se produce por ablación, no por fusión. El impacto térmico sobre el sustrato es insignificante — no nulo, pero lo bastante contenido como para no alterar los tratamientos superficiales alrededor de la marca.
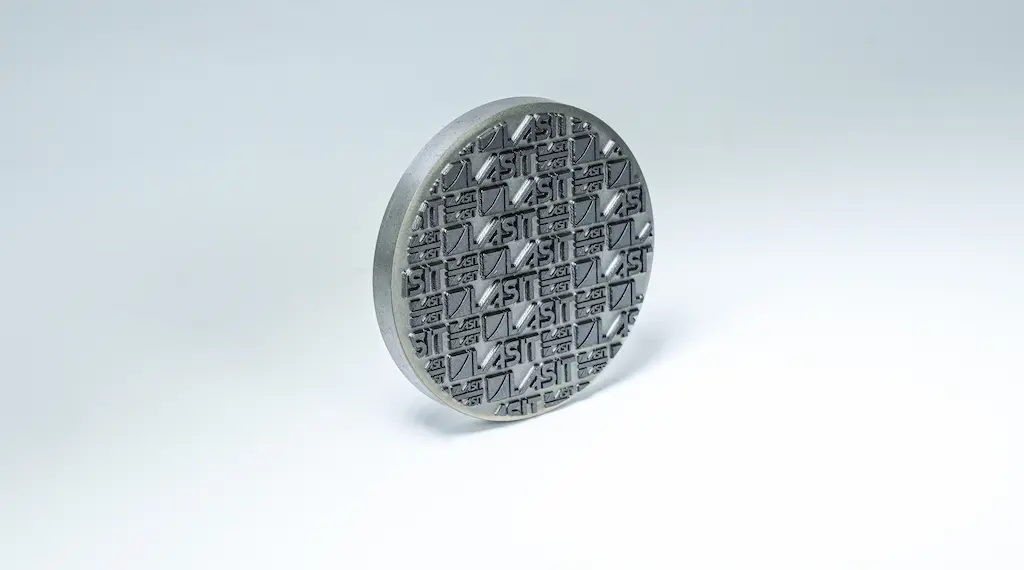
El negro que se obtiene no es una capa añadida ni una oxidación coloreada: es el resultado de una microestructuración de la superficie que atrapa la luz en lugar de reflejarla. Esto explica por qué la marca aparece como un negro mate, profundo y no cambiante — el contraste permanece idéntico desde cualquier ángulo de observación y bajo cualquier iluminación, condición esencial para la lectura fiable de un DataMatrix. Es el mismo principio en el que se basa el marcado sin reflejo que caracteriza a esta fuente.
Duración del pulso Zona afectada por el calor pulsos más cortos, menos calorControl de la reflectancia sobre aluminio anodizado, aceros pavonados y óptica
Sobre aluminio anodizado negro mate el riesgo del marcado convencional es evidente: al retirar la capa de anodizado se expone el aluminio brillante subyacente, obteniendo una marca clara y reflectante — lo opuesto de lo que se necesita. El picosegundo actúa sobre la capa más superficial y produce una marca oscura, coherente con el acabado mate de la pieza, sin abrir ventanas reflectantes en el metal base.
Sobre los aceros pavonados el pavonado es una capa de conversión fina: un fuerte aporte térmico tiende a quemarla o a decolorarla alrededor de la marca. Con el pulso ultracorto el marcado permanece circunscrito y el pavonado circundante no se levanta. Sobre los componentes ópticos y sus alojamientos, donde la tolerancia al calor es mínima y cada reflejo interno degrada las prestaciones, el marcado frío y de baja reflectancia permite identificar la pieza sin introducir fuentes de luz difusa.
Resistencia a disolventes, abrasión y variación térmica
Un aspecto que distingue la defensa de la industria genérica es la severidad de las condiciones que el marcado debe sobrevivir. Los componentes atraviesan desengrase con disolventes agresivos, contacto con aceites y lubricantes, ciclos de limpieza repetidos, abrasión por manipulación y transporte, y amplias variaciones térmicas entre uso ártico y desértico.
Dado que el marcado por picosegundos está integrado en la estructura de la superficie y no es un depósito ni un recubrimiento, no tiene una capa que pueda desprenderse o disolverse al contacto con los disolventes. Al no ser una oxidación intensa, no presenta la fragilidad típica de las marcas obtenidas por fuerte aporte térmico, que tienden a palidecer tras ciclos térmicos o tratamientos. Queda el tema de la coherencia de proceso: la resistencia real debe verificarse siempre sobre los materiales y los tratamientos efectivos del componente, con ensayos sobre muestras representativas antes de validar el ciclo.
Permanencia y legibilidad de los códigos en el tiempo
Legibilidad y permanencia no son lo mismo. Un código puede ser permanente y aun así volverse ilegible para un lector óptico si el contraste o la geometría de los módulos se degradan. En la defensa el marcado de identificación — a menudo un DataMatrix asociado a los requisitos de identificación única como los de MIL-STD-130 — debe mantener una calidad de lectura suficiente durante todo el ciclo de vida del componente.
Aquí cuenta el control de calidad del código. El grading según normas como AIM-DPM clasifica en línea la calidad del DataMatrix marcado, evaluando contraste, daño de los módulos y uniformidad; la verificación formal, en cambio, requiere condiciones de laboratorio controladas y es una operación distinta del grading en producción. Un negro mate de contraste constante ayuda a ambos, porque ofrece al lector una señal estable independiente del ángulo de iluminación. Para orientarse, la diferencia entre lectura, grading y verificación aclara los tres niveles de control.
Qué cambia respecto a un marcado industrial estándar
Respecto a un marcado industrial estándar, la diferencia no es la velocidad ni la profundidad de la marca, sino el modo en que se obtienen el contraste y la superficie. Un marcado con láser de fibra convencional privilegia el contraste y la productividad y, en la mayoría de los componentes industriales, sigue siendo la elección correcta. Pero cuando el requisito incluye la baja reflectancia, la conservación de los tratamientos superficiales y la resistencia en condiciones severas, la lógica cambia: se necesita un proceso que no «agreda» la superficie para hacerse visible.
| Aspecto | Marcado con láser de fibra estándar | Marcado con picosegundo |
|---|---|---|
| Contraste | Elevado, pero puede virar con el ángulo de vista | Negro mate, constante desde cualquier ángulo |
| Reflectancia superficial | A menudo residual por microfusión o metal expuesto | Reducida, superficie no especular |
| Impacto térmico sobre el sustrato | Presente (oxidación, refusión) | Insignificante |
| Resistencia a disolventes y abrasión | Variable según el tipo de marca | Elevada, marca integrada en la superficie |
Por eso el picosegundo encuentra su lugar natural en la defensa y en los componentes donde la marca debe convivir con acabados funcionales: aluminio anodizado, aceros pavonados, grupos ópticos, piezas pequeñas tratadas. Es una elección de proceso, como ya ocurre con el marcado en el sector de la defensa y con la producción de componentes de precisión.
En cambio, no es la solución que se deba adoptar en todas partes. Sobre una pieza en bruto de fundición, sobre un componente destinado al pintado o sobre una placa interna donde la reflectancia no es un problema, una fuente de fibra estándar es más que adecuada y a menudo más racional. También el equilibrio entre profundidad de la marca y tiempo de ciclo depende del peso relativo de los requisitos: la duración del pulso incide directamente en el resultado, como se describe en el artículo sobre potencia y duración del pulso. El criterio sigue siendo uno: el marcado correcto es el que satisface el requisito más estricto del componente sin comprometer los demás.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.