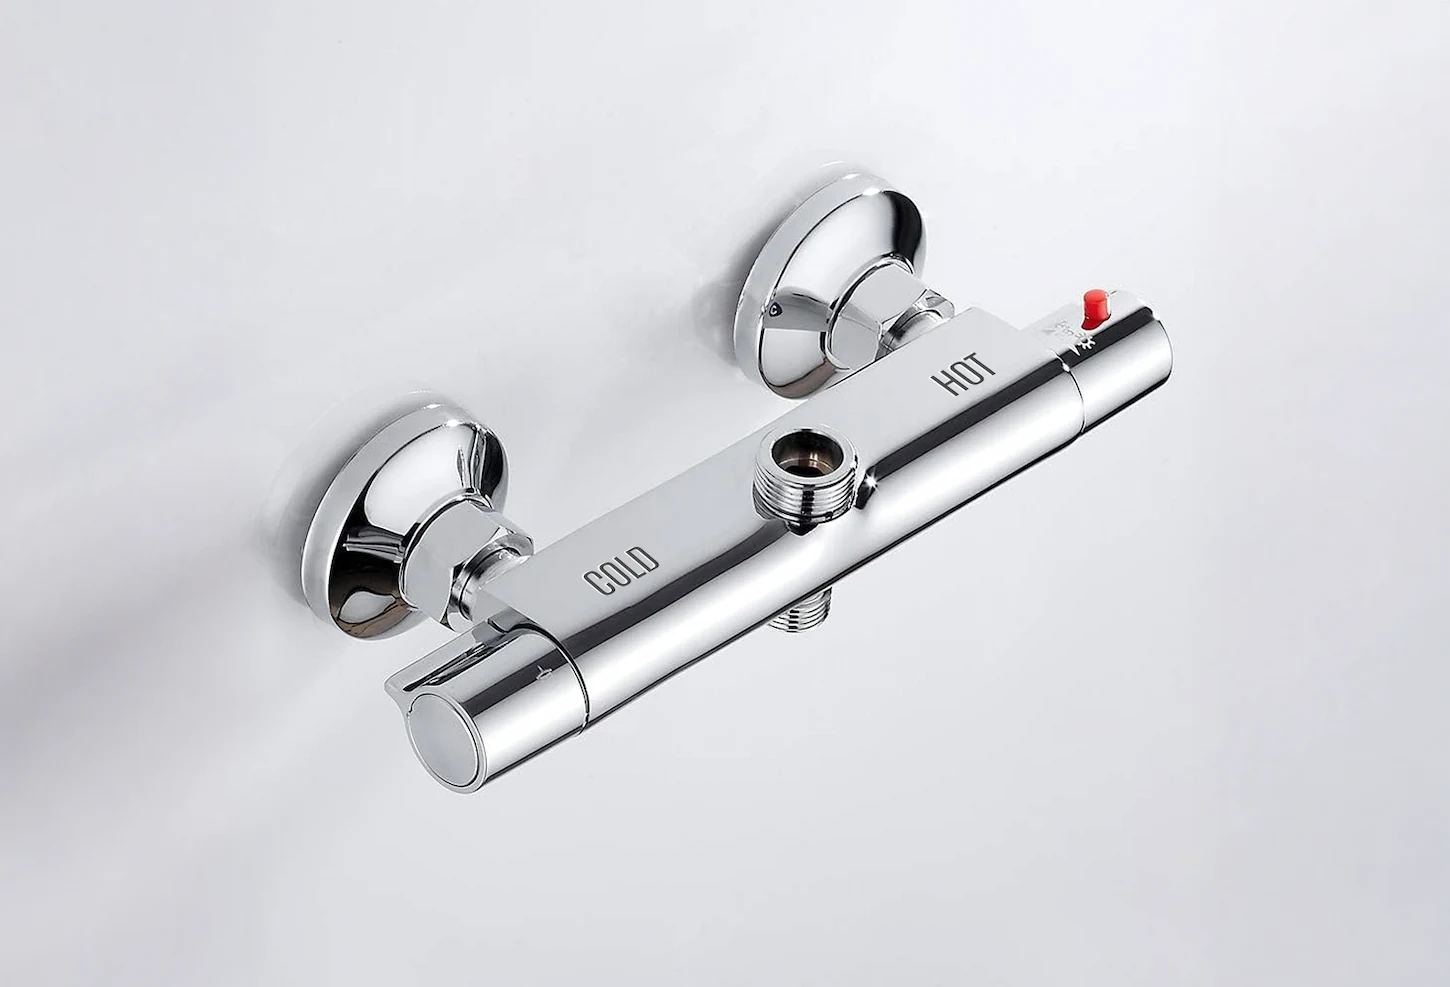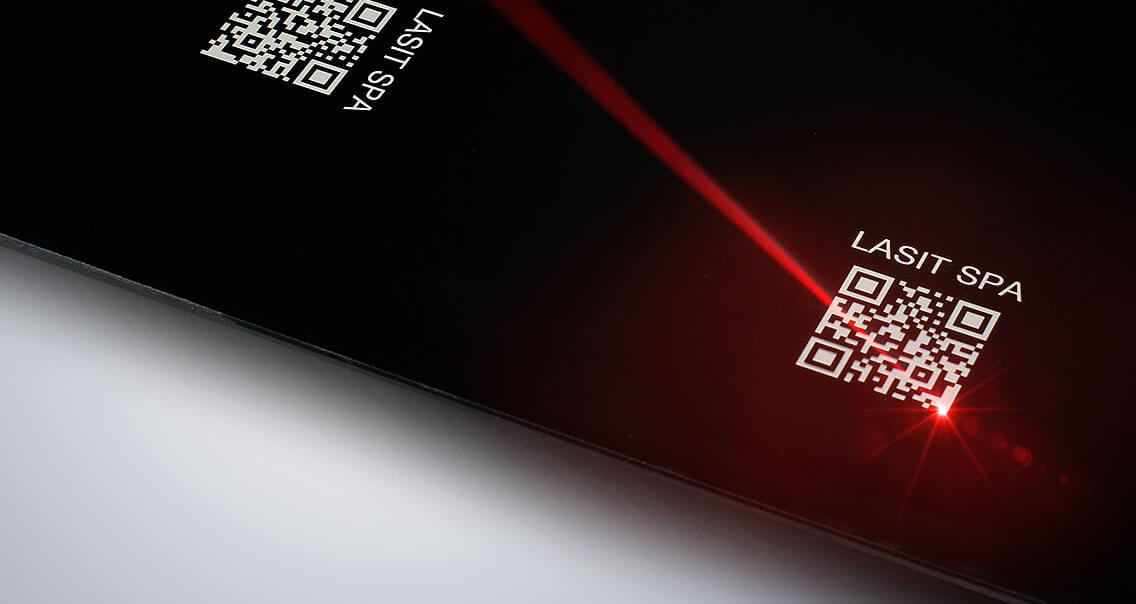
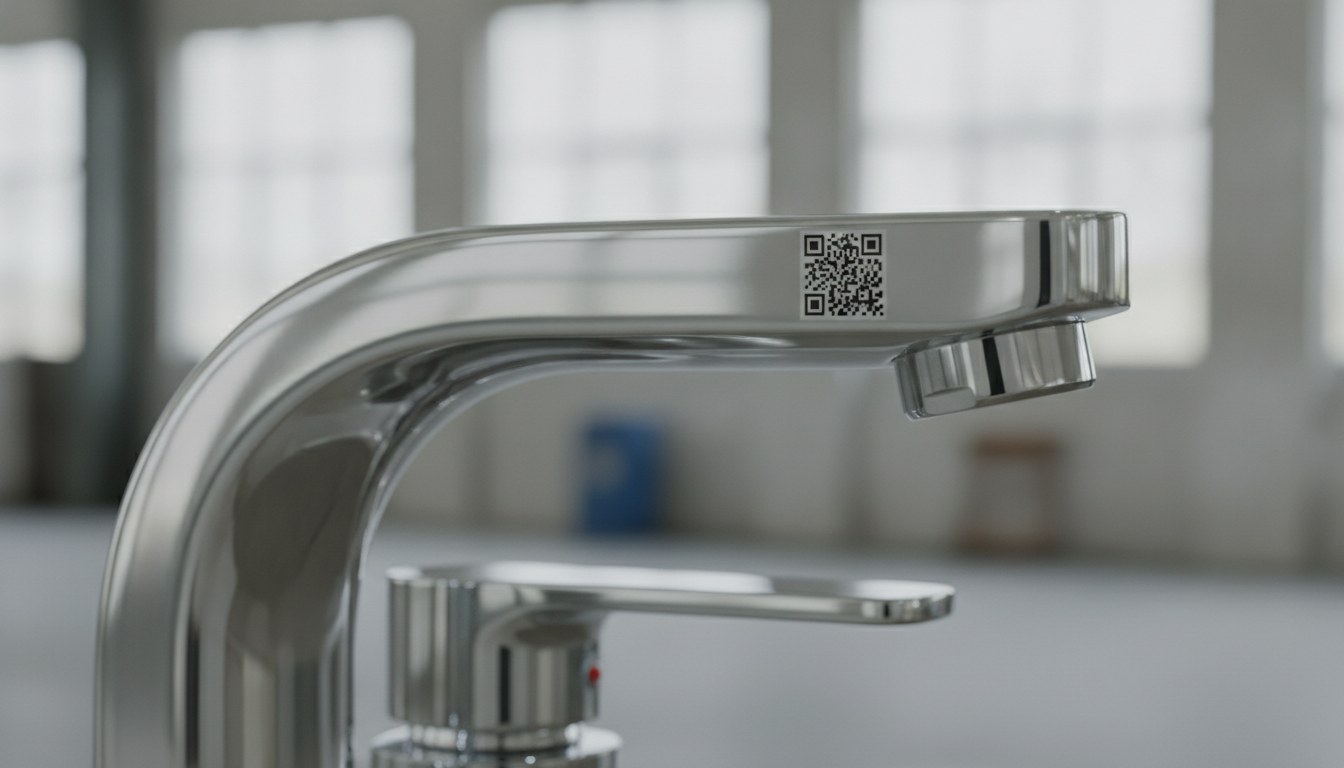
Quien fabrica grifería de latón cromado o niquelado conoce la posición incómoda del marcado: es la última operación del ciclo, llega sobre una pieza ya acabada y pulida, y es precisamente la que el cliente ve primero. Debe reproducir la marca, las referencias de lote y, cada vez más a menudo, un DataMatrix de trazabilidad, sin estropear la superficie espejada. Pero hay un problema menos evidente y más insidioso: en la grifería el marcado es también un potencial desencadenante de corrosión.
El recubrimiento galvánico no es un simple acabado estético: es la barrera que protege el latón subyacente. Cada vez que el haz toca esa superficie, la pregunta del ingeniero de calidad no es solo «¿se lee bien?», sino «¿estoy abriendo una discontinuidad en el depósito que dentro de unos meses se convertirá en un punto de pitting?». Marcar latón cromado sin comprometer la galvanización es, ante todo, un problema de control de la energía y de elección del momento adecuado en el ciclo productivo.
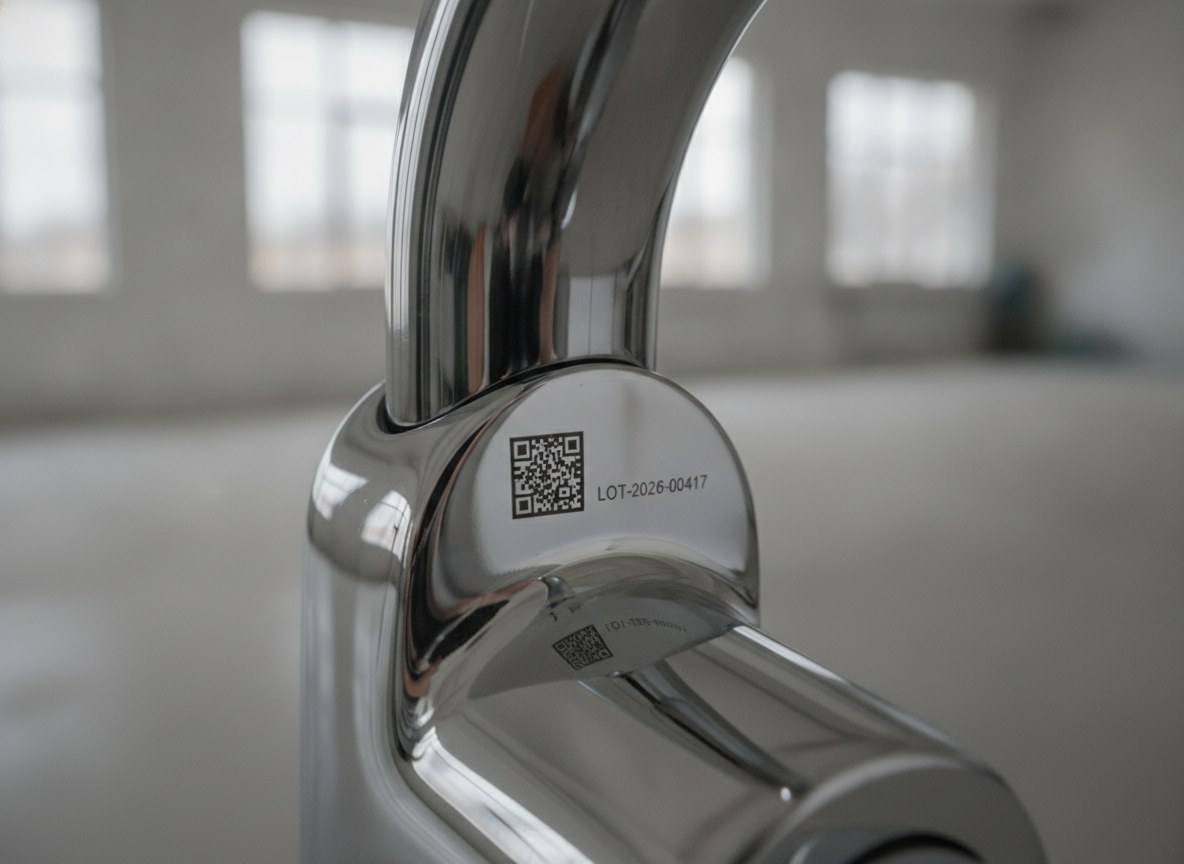
Un marcado correcto sobre estas piezas nace de tres decisiones combinadas: cuándo marcar respecto a la galvanización, con cuánta energía trabajar y cómo demostrar —antes de industrializar— que el recubrimiento resiste.
La estructura del recubrimiento y por qué el marcado puede desencadenar corrosión
Una pieza de grifería cromada es una estratificación: el sustrato de latón, uno o varios depósitos de níquel y, encima, una película de cromo decorativo. El níquel realiza el trabajo pesado de protección y nivelación; el cromo, durísimo y muy fino, aporta el acabado, la resistencia al rayado y el color. Es un sistema de barrera: mientras las capas permanecen continuas, el latón no ve el ambiente exterior.
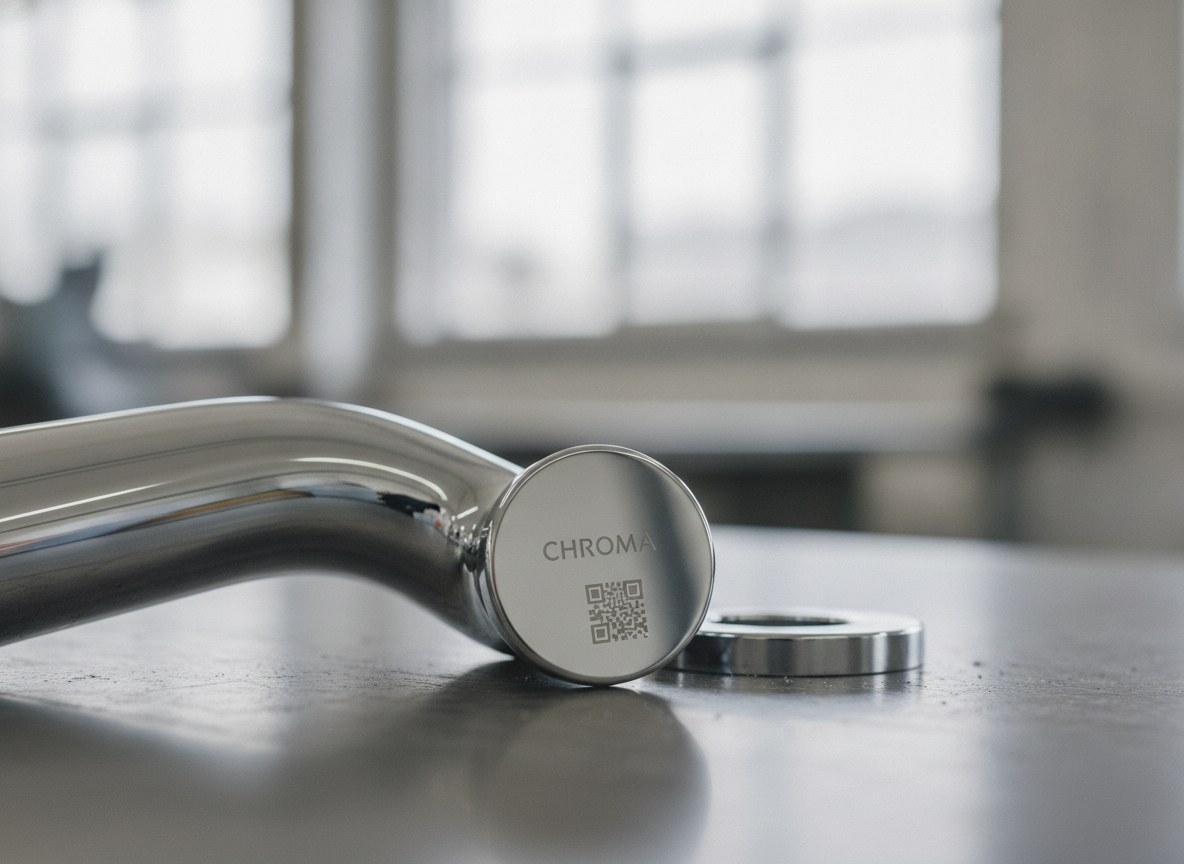
El marcado entra en conflicto con esta lógica cuando elimina material. Si el haz arranca el cromo y ataca el níquel hasta descubrir el latón, crea una discontinuidad en el depósito: en ese punto el recubrimiento ya no protege y, en presencia de humedad y cloruros, se desencadena la corrosión localizada. A empeorar las cosas interviene el acoplamiento galvánico entre metales distintos —níquel, cromo y latón expuestos juntos dentro de un microcráter— que acelera el fenómeno. Un marcado demasiado agresivo no solo es poco elegante: es un defecto funcional que se manifiesta semanas después del envío.
Marcar antes o después de la galvanización: dos caminos, dos compromisos
El primer camino es marcar la pieza en natural, antes del recubrimiento, y dejar que los depósitos galvánicos cubran la marca. La ventaja es clara en cuanto a corrosión: el marcado queda sellado bajo el recubrimiento, que permanece continuo en toda la superficie visible. El precio a pagar es la flexibilidad y la nitidez: la nivelación típica del baño galvánico tiende a suavizar los bordes y, en un DataMatrix, esto significa celdas menos definidas; además, cada pieza debe marcarse aguas arriba, antes de conocer el lote y el destino final.
| Aspecto | Marcar antes de la galvanización | Marcar después de la galvanización |
|---|---|---|
| Integridad del recubrimiento | Marca sellada bajo el depósito, barrera continua | A controlar: posible discontinuidad en el depósito |
| Flexibilidad y serialización | Vinculada a la pieza en natural, aguas arriba del ciclo | Permite números de serie y lotes aplicados al final de la línea |
| Nitidez del código | Bordes suavizados por la nivelación galvánica | Bordes nítidos y celdas bien definidas |
| Riesgo de corrosión | Bajo: ninguna brecha en la superficie acabada | Concentrado aquí: requiere un proceso de baja energía |
El segundo camino es marcar aguas abajo, sobre la pieza ya cromada. Aquí se gana todo lo que se pierde en el otro: números de serie y referencias de lote aplicados al final de la línea, bordes nítidos, códigos de alta legibilidad. A cambio, es precisamente aquí donde se concentra el riesgo: el haz actúa directamente sobre la barrera protectora y debe mantenerse bajo control para que no la perfore. Es el camino más usado en la grifería moderna, porque la serialización tardía suele ser irrenunciable, pero requiere un proceso ajustado con cuidado.
Cuando el marcado es aguas abajo y funcional, la calidad del código debe vigilarse con el mismo rigor que la resistencia del recubrimiento. En línea se aplica el grading de los códigos bidimensionales según los estándares de referencia, mientras que la verificación propiamente dicha pertenece a condiciones de laboratorio controladas: son dos niveles distintos, como se explica en el artículo dedicado a la diferencia entre lectura, grading y verificación de los códigos.
El espesor del depósito y el margen de trabajo del láser
El punto crítico es que el cromo decorativo es una capa extremadamente fina, del orden de fracciones de micrón, superpuesta a un depósito de níquel claramente más grueso. El margen dentro del cual debe trabajar el láser, cuando marca aguas abajo, es por tanto reducido: bastan unos pocos impulsos demasiado energéticos para atravesar el cromo, incidir en el níquel y acercarse al latón. No existe un único valor válido para todas las piezas, porque el espesor de los depósitos cambia según el proveedor galvánico y la geometría; por eso el parámetro correcto se encuentra sobre la muestra real, no sobre la ficha.
Energía de pulso Integridad del recubrimiento poca energía mantiene la barrera intactaLa lógica es la de un umbral: por debajo de cierto nivel de energía se obtiene un contraste por alteración superficial, sin eliminación del recubrimiento; por encima, se empieza a arrancar material y la barrera se adelgaza hasta ceder. Todo el trabajo de puesta a punto consiste en mantenerse establemente por debajo de ese umbral, con un margen de seguridad que tenga en cuenta las tolerancias del baño galvánico.
Desprendimiento y pitting: cuando la energía es excesiva
Un exceso de energía no solo produce la eliminación del recubrimiento. El aporte térmico localizado puede generar microfisuras en el cromo, que es duro pero frágil, y favorecer el desprendimiento del depósito en los bordes de la marca, en forma de levantamientos o descamaciones que con el tiempo se agrandan. Desde ahí la corrosión encuentra su vía preferente: primero el pitting en los microcráteres expuestos, luego el avance bajo el recubrimiento adyacente, donde el latón reacciona y empuja sobre la película superior.
Es un defecto especialmente engañoso porque en el ensayo la pieza parece perfecta: el marcado es legible, la superficie está pulida, nadie ve nada. El problema aflora solo tras la exposición al ambiente húmedo de un baño, y es la razón por la que la evaluación de un marcado sobre grifería no puede detenerse en el aspecto inmediato.
Soluciones de baja energía: contraste claro sobre el fondo pulido
La respuesta técnica es trabajar en régimen de baja energía, con impulsos breves de alta frecuencia que distribuyen la acción en muchas microinteracciones ligeras en lugar de una única eliminación profunda. En estos recubrimientos la fuente de láser de fibra MOPA ofrece el control preciso necesario, al igual que los regímenes en picosegundos, donde el impacto térmico sobre el recubrimiento es insignificante. El objetivo no es incidir: es modificar de forma controlada la microestructura superficial para crear contraste sin abrir la barrera. Quien trabaja la grifería encontrará una profundización sobre el tema en la tecnología MOPA en la grifería.
Hay también una ventaja estética coherente con esta elección. Sobre un cromo espejado, una marca clara y satinada obtenida por microtexturización de la superficie resalta mejor que un intento de marca oscura, que sobre el reflejo tendería a desaparecer según el ángulo de observación. El marcado claro sobre fondo pulido es a la vez el más legible y el menos invasivo, porque permanece confinado en las capas más externas del recubrimiento.
Verificar la resistencia con la niebla salina antes de industrializar
Ningún parámetro debe enviarse a producción porque «parece correcto». La resistencia del recubrimiento marcado se demuestra con ensayos de corrosión acelerada sobre muestras marcadas con los mismos parámetros de serie. El ensayo de niebla salina neutra según ISO 9227 es la referencia general, pero para los recubrimientos decorativos cromo-níquel el test más severo y pertinente es el CASS (niebla salina cupro-acética, ASTM B368), pensado precisamente para evaluar la protección de estos depósitos.
En la práctica se preparan cupones y piezas representativas, se marcan con el ciclo candidato, se exponen al test y se evalúa el área marcada: presencia de pitting, levantamientos del recubrimiento, migración de la corrosión desde los bordes de la marca. Solo un ciclo que supere esta verificación sobre las muestras puede considerarse listo para la industrialización. Es el momento en que la puesta a punto en laboratorio deja de ser una opinión y se convierte en un dato repetible, que hay que fijar como parámetro de producción.
Para quién está pensado (y para quién no)
Este enfoque está pensado para quien marca grifería y componentes de latón cromado o niquelado aguas abajo de la galvanización, debe garantizar contraste y legibilidad sobre superficies pulidas y, al mismo tiempo, no puede permitirse que el marcado se convierta en un punto de corrosión. Es la situación típica de quien aplica marca, números de serie y códigos de trazabilidad sobre piezas destinadas a durar años en ambiente húmedo.
No es, en cambio, el camino obligado para quien tiene plena libertad de marcar la pieza en natural antes del recubrimiento y no tiene necesidades de serialización tardía: en ese caso, marcar aguas arriba y sellar la marca bajo el depósito sigue siendo la opción más sencilla en cuanto a corrosión. Y no hace falta donde el recubrimiento no tiene una función protectora crítica. En todos los demás casos, la regla práctica es una sola: definir el parámetro de baja energía sobre la muestra real y validarlo con la niebla salina antes de abrir la producción.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.