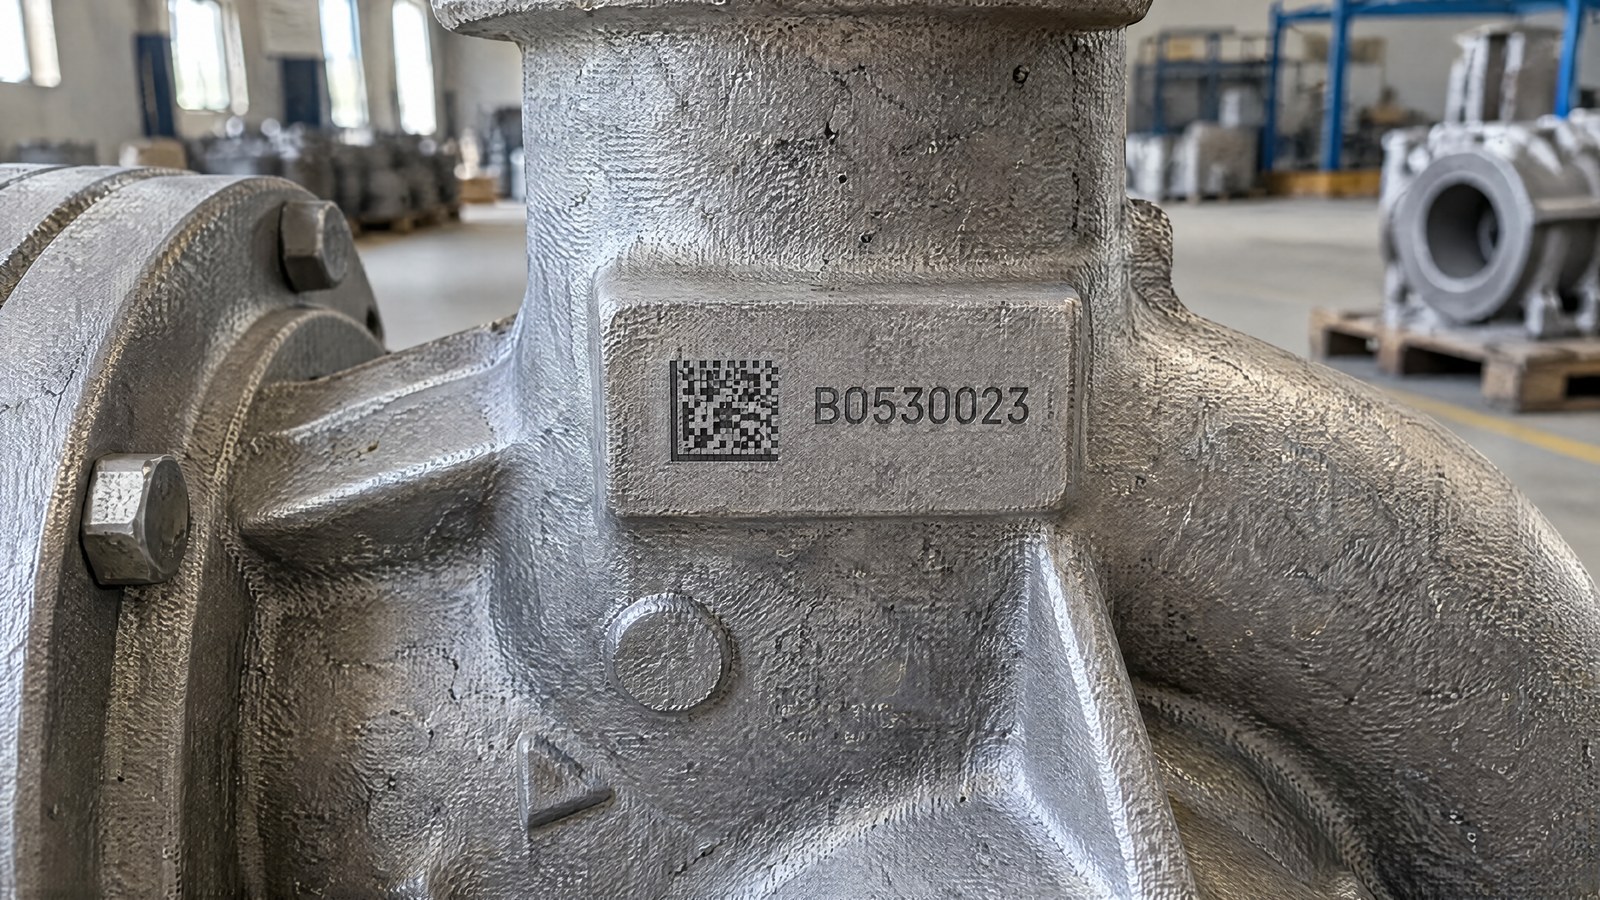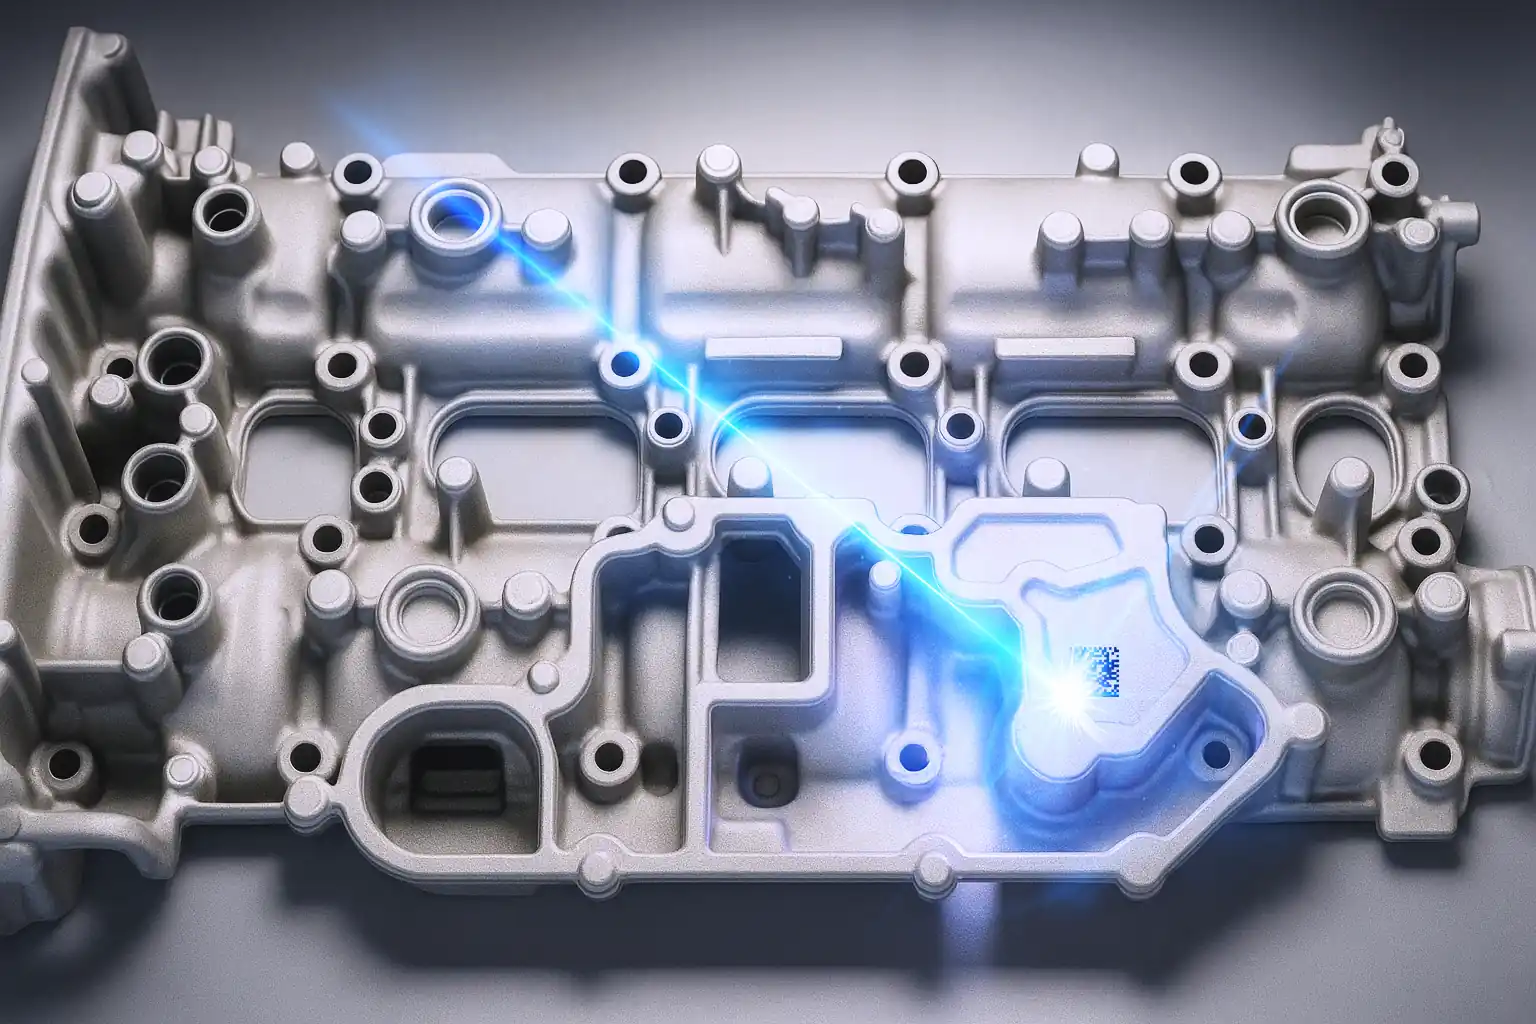
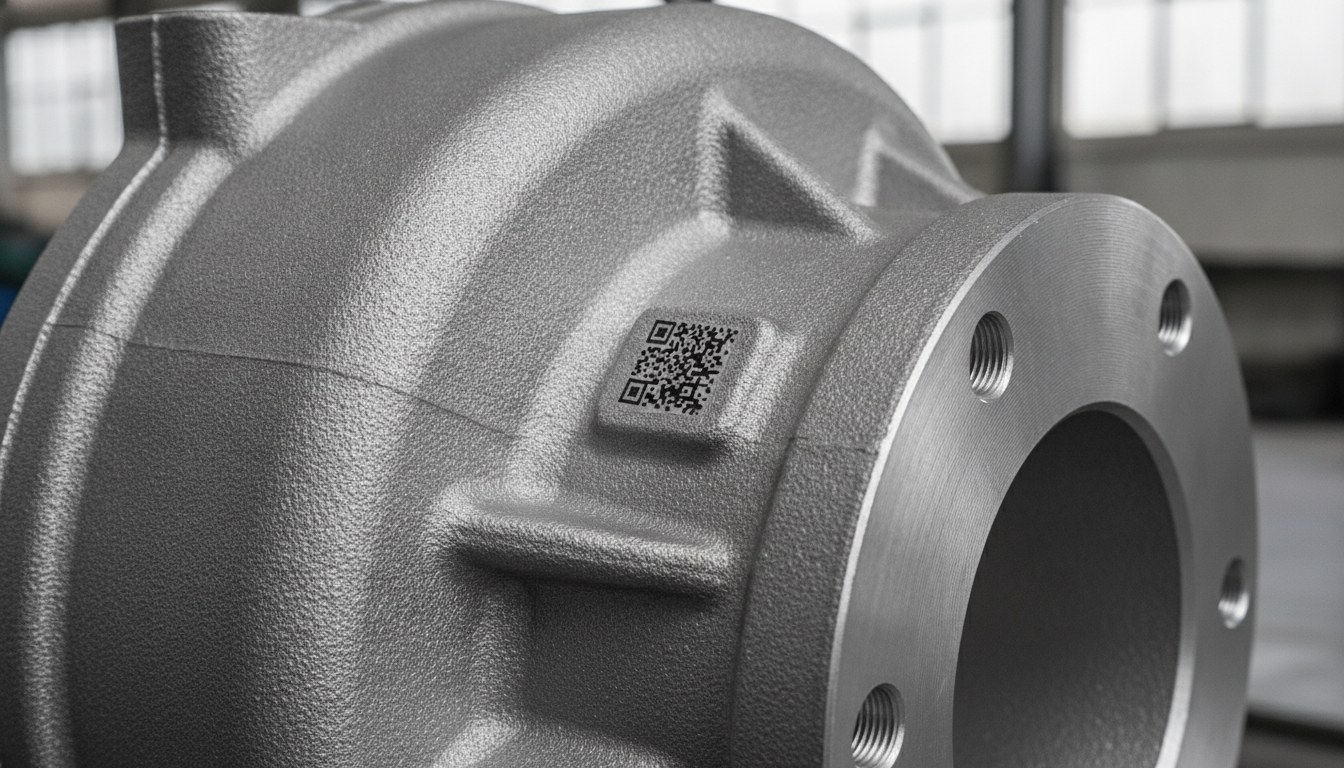
Quien produce componentes fundidos a presión en zamak o en aleación de aluminio conoce una escena recurrente al final de la línea: la misma receta de marcado que ha dejado un DataMatrix nítido y un escáner satisfecho en la pieza recién marcada, en la pieza siguiente devuelve un código borrado, con manchas, con zonas enteras que desaparecen contra el fondo. Nadie ha tocado los parámetros y, sin embargo, el contraste ha cambiado.
La reacción instintiva —subir la potencia, ralentizar el escaneo, insistir en el mismo punto— casi nunca resuelve el problema y, a menudo, empeora la situación. El motivo es que la variabilidad no nace en la máquina: nace en la pieza. La superficie de una pieza natural de fundición no es tan uniforme como la de un laminado o un torneado, y el láser marca exactamente lo que encuentra bajo el haz, defectos incluidos.
El contraste insuficiente y desigual en las piezas fundidas a presión es, ante todo, un defecto metalúrgico y superficial, no un error de calibración. Afrontarlo significa cambiar la estrategia de marcado y, cuando hace falta, desplazar el punto donde se marca, no perseguir un parámetro perfecto que en esa pieza natural no existe.
El efecto piel: por qué la pieza natural de fundición no es una superficie homogénea
Cada pieza que sale del molde lleva consigo una piel de fundición: una capa superficial fina, pero decisiva para el marcado, formada durante la solidificación en contacto con la pared de la coquilla o del molde. Esta capa es químicamente distinta del núcleo de la pieza —más rica en óxidos, residuos del desmoldeante y microporosidad atrapada— y tiene un espesor y una compacidad que varían de una zona a otra y de una colada a otra.
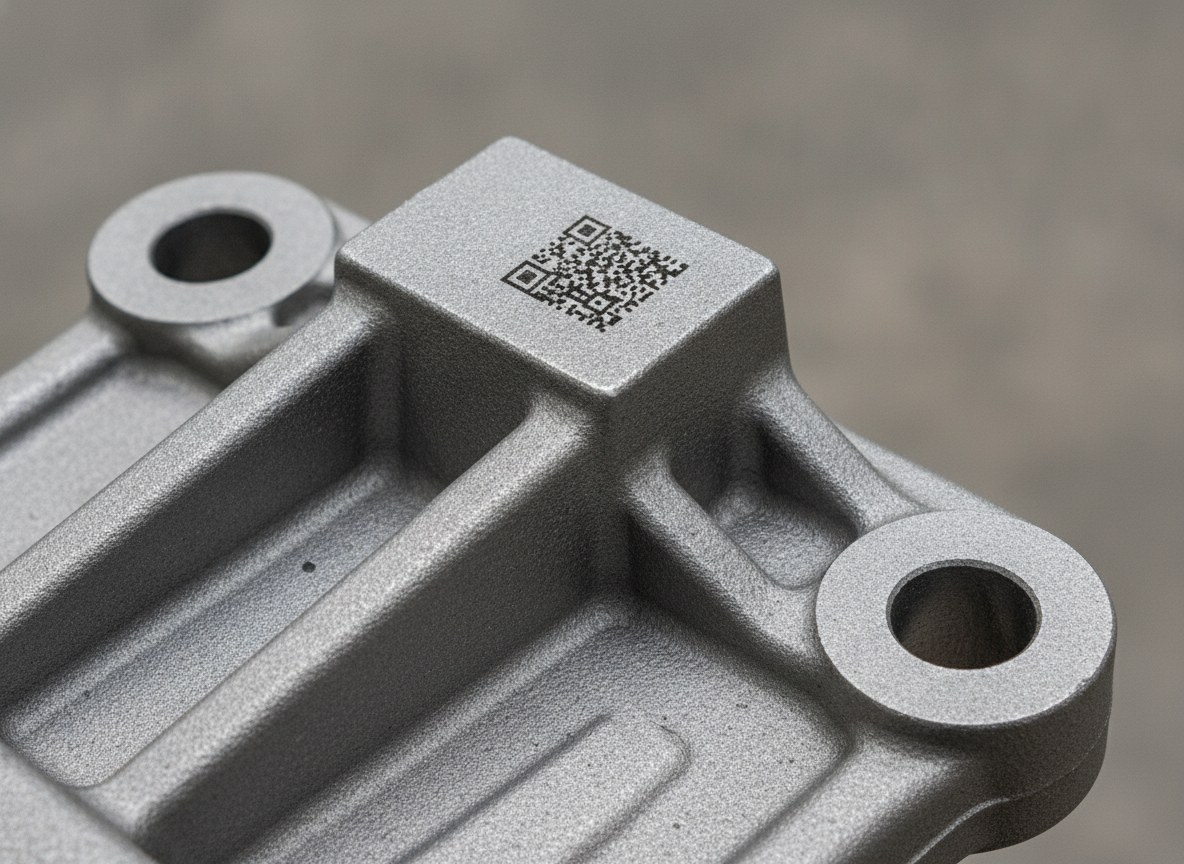
El láser interactúa con las primeras micras del material. Cuando el marcado se produce por oxidación o annealing, el contraste es el resultado de una reacción controlada sobre esa capa externa: si la capa cambia —porque bajo el haz hay una porosidad subsuperficial, un desprendimiento de la piel, una segregación de la aleación— cambia también el color que resulta. Es el mismo principio por el que un marcado impecable sobre una muestra pulida se comporta de forma imprevisible en la pieza natural recién extraída.
No es, por tanto, un problema de repetibilidad de la máquina, que en el punto individual se mantiene constante, sino de repetibilidad de la superficie. Es una distinción que cambia por completo el enfoque: no se persigue la calibración, se diseña el marcado teniendo en cuenta cómo está hecha la pieza. El mismo razonamiento que guía el grabado láser en la industria de fundición vale, con condicionantes distintos, también para el contraste.
Por qué aumentar la potencia no resuelve (y a menudo empeora)
La tentación más común es subir la potencia para «forzar» el contraste en las piezas difíciles. En una pieza natural de fundición esto produce el efecto contrario. Superado cierto umbral, el haz no ennegrece más: perfora la piel de fundición, abre las porosidades bajo la superficie, genera cráteres, rebabas y reflejos especulares que perturban justamente la lectura óptica que se quería mejorar.
Potencia del láser Contraste del marcado Bajo la superficie se abre la porosidadEl contraste entre marca y fondo depende de la calidad de la reacción superficial, no de la profundidad de la eliminación de material. Un surco más profundo en una aleación porosa crea sombras y bordes dentados que un escáner interpreta como ruido, no como dato. Añadir energía significa añadir calor, y en el zamak y el aluminio fundido a presión más calor significa más fusión local, más halos y más variabilidad visual: exactamente lo contrario de la uniformidad que se necesita. La palanca adecuada no es la profundidad: es cómo se distribuye la energía sobre la superficie.
Aumentar el área, no la profundidad: rellenos y hatch
La estrategia que da los resultados más estables en la pieza natural va en la dirección opuesta al grabado profundo: ampliar la huella y trabajar a baja energía sobre un área más extensa. Marcas con hatch tupido, rellenos a varias pasadas ligeras y un foco ligeramente ampliado median las desigualdades locales: donde un punto cae sobre una porosidad, el de al lado cae sobre material sano, y tanto para el ojo como para el escáner el módulo del código resulta igualmente lleno y uniforme.
Es un contraste obtenido por extensión y mediación, no por corte. Los caracteres y los módulos del DataMatrix deben dimensionarse lo bastante generosos como para absorber la granulosidad de la pieza natural, evitando trazos finos que una sola porosidad puede interrumpir. La misma lógica de control del contenido energético que se aplica al marcado láser sobre aluminio se convierte aquí en el criterio guía, porque la aleación fundida a presión es menos previsible que su versión mecanizada.
En este escenario la fuente importa. Una fuente MOPA, al poder variar la duración del impulso, permite calibrar la reacción superficial para obtener grises y negros controlados sin llevar la zona a fusión: un margen de regulación valioso en superficies que cambian de una pieza a otra. Sobre por qué el impulso regulable marca la diferencia remito a la comparación entre láser MOPA y láser de fibra.
Marcar sobre una zona ya mecanizada: la estrategia más fiable
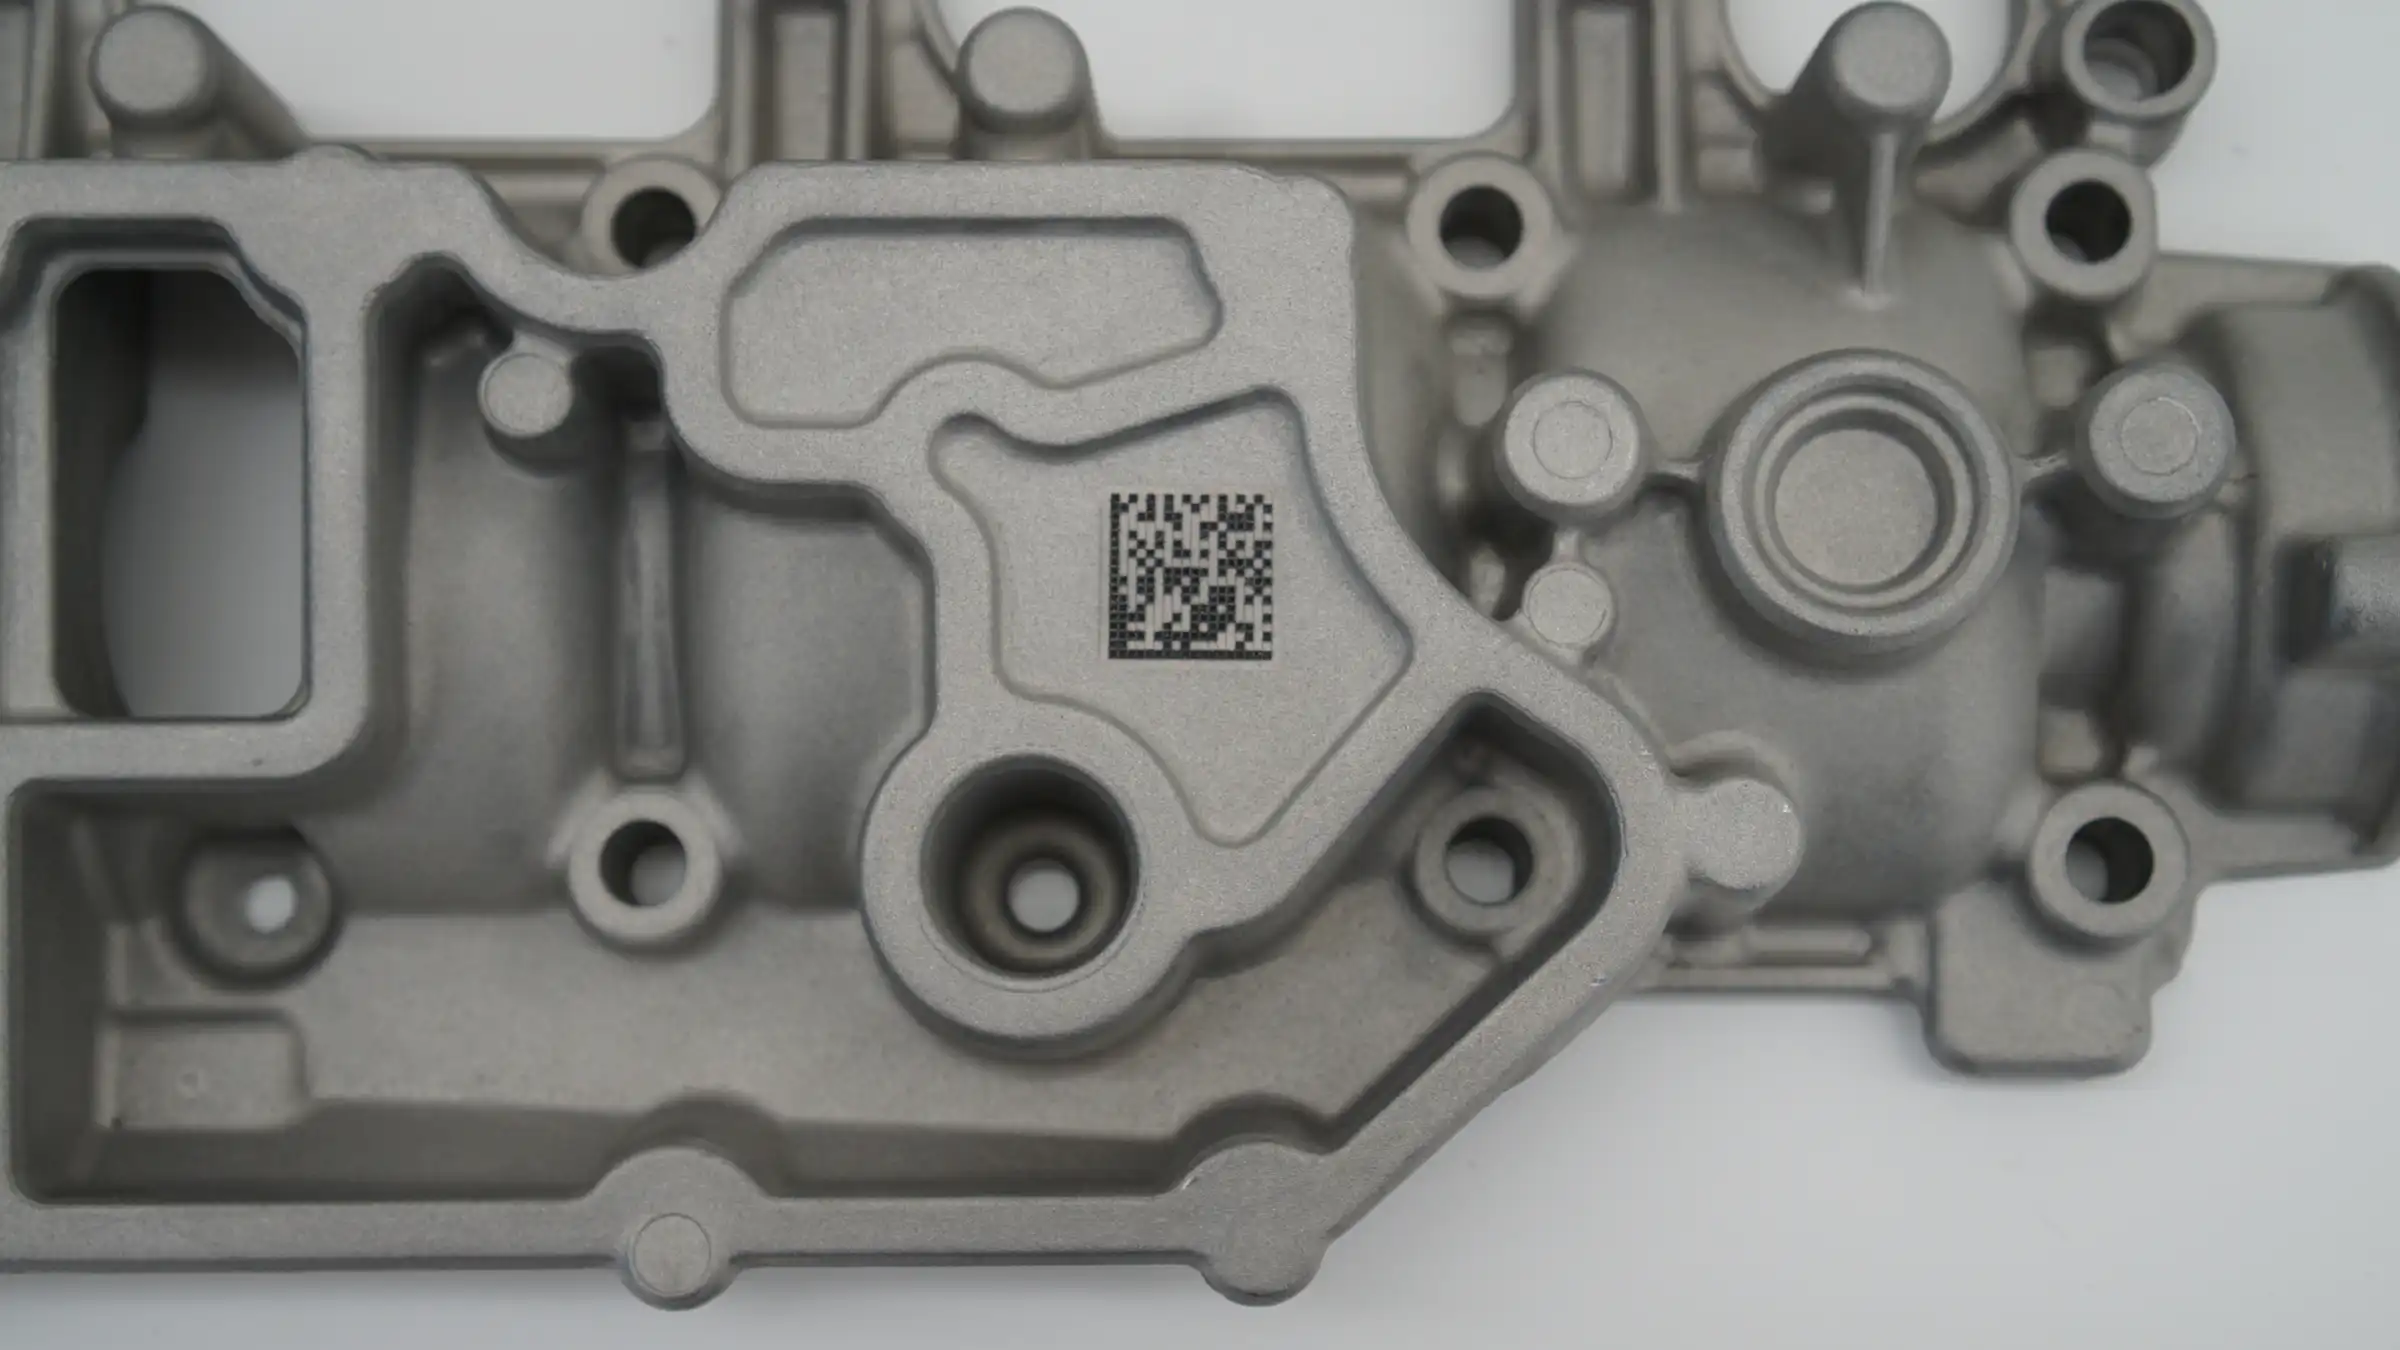
Cuando la legibilidad es un requisito y no un deseo —un DataMatrix de trazabilidad que debe superar el grading en línea— la solución más sólida no es optimizar el marcado sobre la pieza natural, sino quitar la pieza natural de la ecuación. Prever en la fase de proyecto del molde una pequeña plataforma aplanada o fresada en el punto de marcado elimina la piel de fundición y expone material homogéneo: la superficie se vuelve repetible y con ella el contraste.
Diseño para un marcado fiableFundiciónAlmohadilla mecanizadaMarcado láserClasificación en líneaEs un principio de design for marking: la marcabilidad se decide aguas arriba, cuando se diseña la cavidad, no aguas abajo cuando la pieza ya está fundida. Una plataforma de pocos centímetros cuadrados, ya prevista en el plano, cuesta mucho menos en términos de desechos y reprocesos que un marcado que supera el grading un lote sí y otro no. Donde el ciclo prevé ya un mecanizado, marcar sobre una cara mecanizada es casi siempre la elección correcta.
Zamak y aluminio fundido a presión: dos comportamientos que hay que tratar por separado
Tratar «las piezas fundidas a presión» como una categoría única es un error. El zamak, aleación de zinc de bajo punto de fusión, tiende a refluir y a formar halos con facilidad: exige ventanas energéticas estrechas y bien controladas, porque el margen entre un marcado limpio y una superficie fundida es reducido. El aluminio fundido a presión, con su contenido de silicio y la porosidad por gas típica del proceso, presenta en cambio una superficie más heterogénea punto por punto, donde el riesgo es la desigualdad local más que la fusión difusa.
De ello se deduce que la receta debe construirse por aleación e, idealmente, validarse sobre las piezas reales de esa producción específica, no transferirse de un material a otro. También la temperatura de la pieza influye: marcar componentes aún calientes introduce una variable adicional sobre el contraste, un aspecto que abordamos al hablar de marcado sobre piezas calientes de fundición.
Trazabilidad de lote de colada: qué hace falta leer realmente
En la pieza fundida a presión el marcado sirve casi siempre para llevar aguas abajo la identidad de la colada: número de lote, molde, cavidad, fecha. Son los datos que permiten, ante un defecto, aislar rápidamente la producción implicada en lugar de detenerlo todo. Para que funcione, el código no solo debe estar marcado: debe superar un control objetivo.
Aquí entra el grading, la evaluación de la calidad del código según estándares reconocidos (ISO/IEC 15415 y AIM DPM para el marcado directo), aplicable en línea para fijar un umbral de aceptación repetible. Conviene recordar que el grading en línea y la verificación de laboratorio son dos cosas distintas: la verificación requiere condiciones controladas e instrumentación dedicada, el grading es el estándar que se lleva a producción. A esta diferencia hemos dedicado un análisis sobre la diferencia entre lectura, grading y verificación de los códigos. Sobre la pieza natural variable, un grading en línea es lo que transforma «parece legible» en un criterio medible.
Cuándo la pieza natural no es marcable de forma fiable (y conviene desplazar el punto)
Hay un límite honesto que reconocer: algunas piezas naturales no son marcables de forma fiable, sin más. Si la piel de fundición es demasiado irregular, la porosidad superficial es acusada y no está prevista ninguna zona mecanizada, ningún parámetro garantizará un contraste repetible a grading. En estos casos la elección técnica correcta no es insistir, sino desplazar el momento del marcado.
A menudo conviene marcar aguas abajo de una operación que devuelve una superficie estable: tras el granallado o el chorreado con arena, tras el mecanizado, o bien tras el pintado o el recubrimiento, donde un contraste por eliminación selectiva del film resulta claramente más previsible. Como alternativa, cuando ni siquiera esto es viable, la trazabilidad se asigna a una placa dedicada. No es una renuncia: es situar el marcado donde el proceso lo hace repetible.
En resumen, sobre el contraste de las piezas fundidas a presión la pregunta correcta no es «cuánta potencia hace falta», sino «sobre qué superficie estoy marcando y puedo hacerla más uniforme». Reconocer que el origen del problema es metalúrgico —y actuar en consecuencia sobre el área de marcado, la zona a impactar y el punto del ciclo— es lo que lleva de un código que a veces se lee a un código que se lee siempre.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.