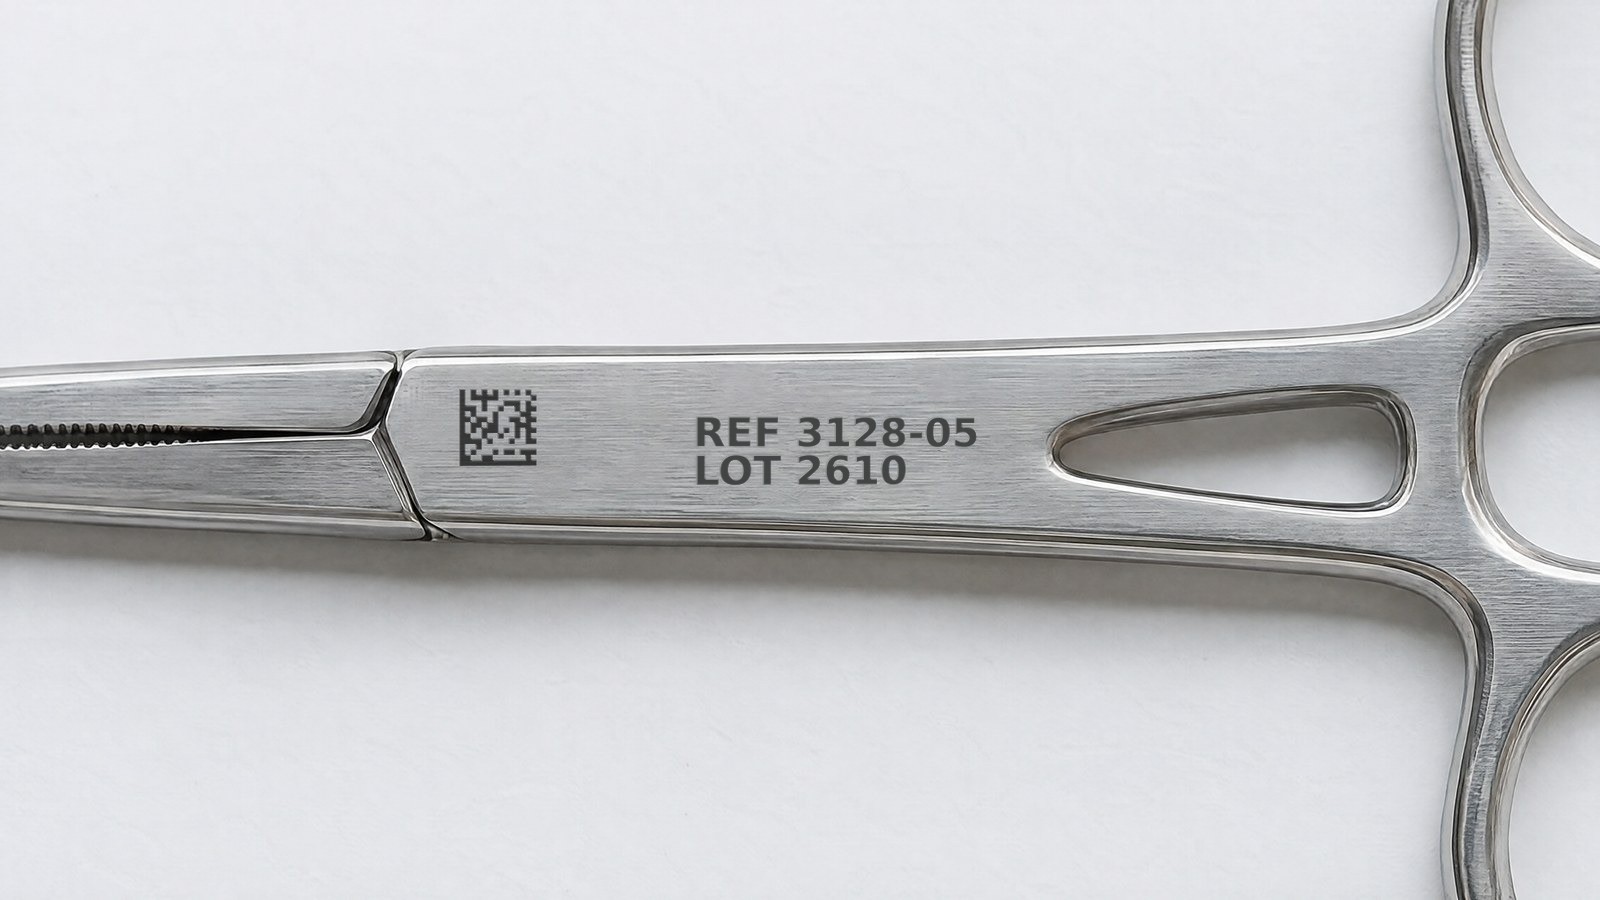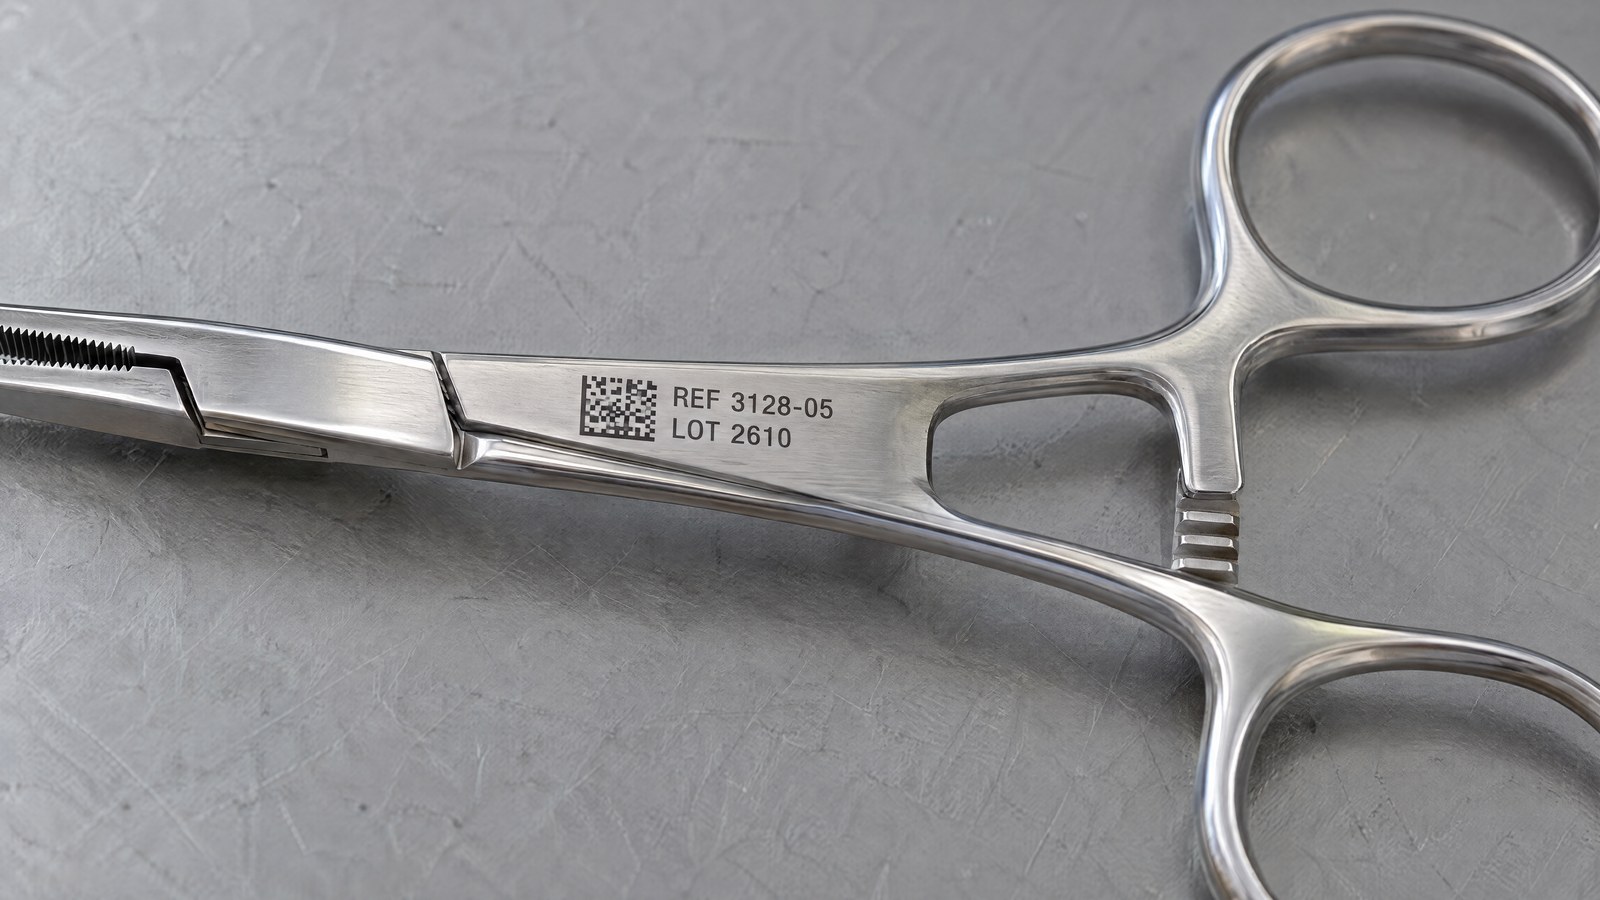
Quien fabrica instrumentos quirúrgicos reutilizables convive con una limitación que no admite atajos: cada pinza, portaagujas, separador o klemmer vuelve a la central de esterilización decenas, a menudo cientos de veces a lo largo de su vida útil. En cada ciclo el instrumento pasa por el lavado en solución alcalina en la termodesinfectadora, el aclarado y el vapor saturado en autoclave. El código grabado en el mango debe permanecer legible desde el primero hasta el último de estos ciclos, porque la trazabilidad del instrumento no es una etiqueta que se vuelve a aplicar: es un dato permanente vinculado a la pieza.
Aquí surge una tensión técnica precisa. Para ser permanente, el marcado debe resistir la abrasión, el vapor y los detergentes; para ser higienizable, la superficie del instrumento no puede presentar cavidades, surcos o microfisuras donde residuos orgánicos y biofilm se alojen y escapen al reacondicionamiento. Un marcado profundo satisface el primer requisito y pone en riesgo el segundo. Es el punto en el que el cómo se marca cuenta tanto como el qué se marca.
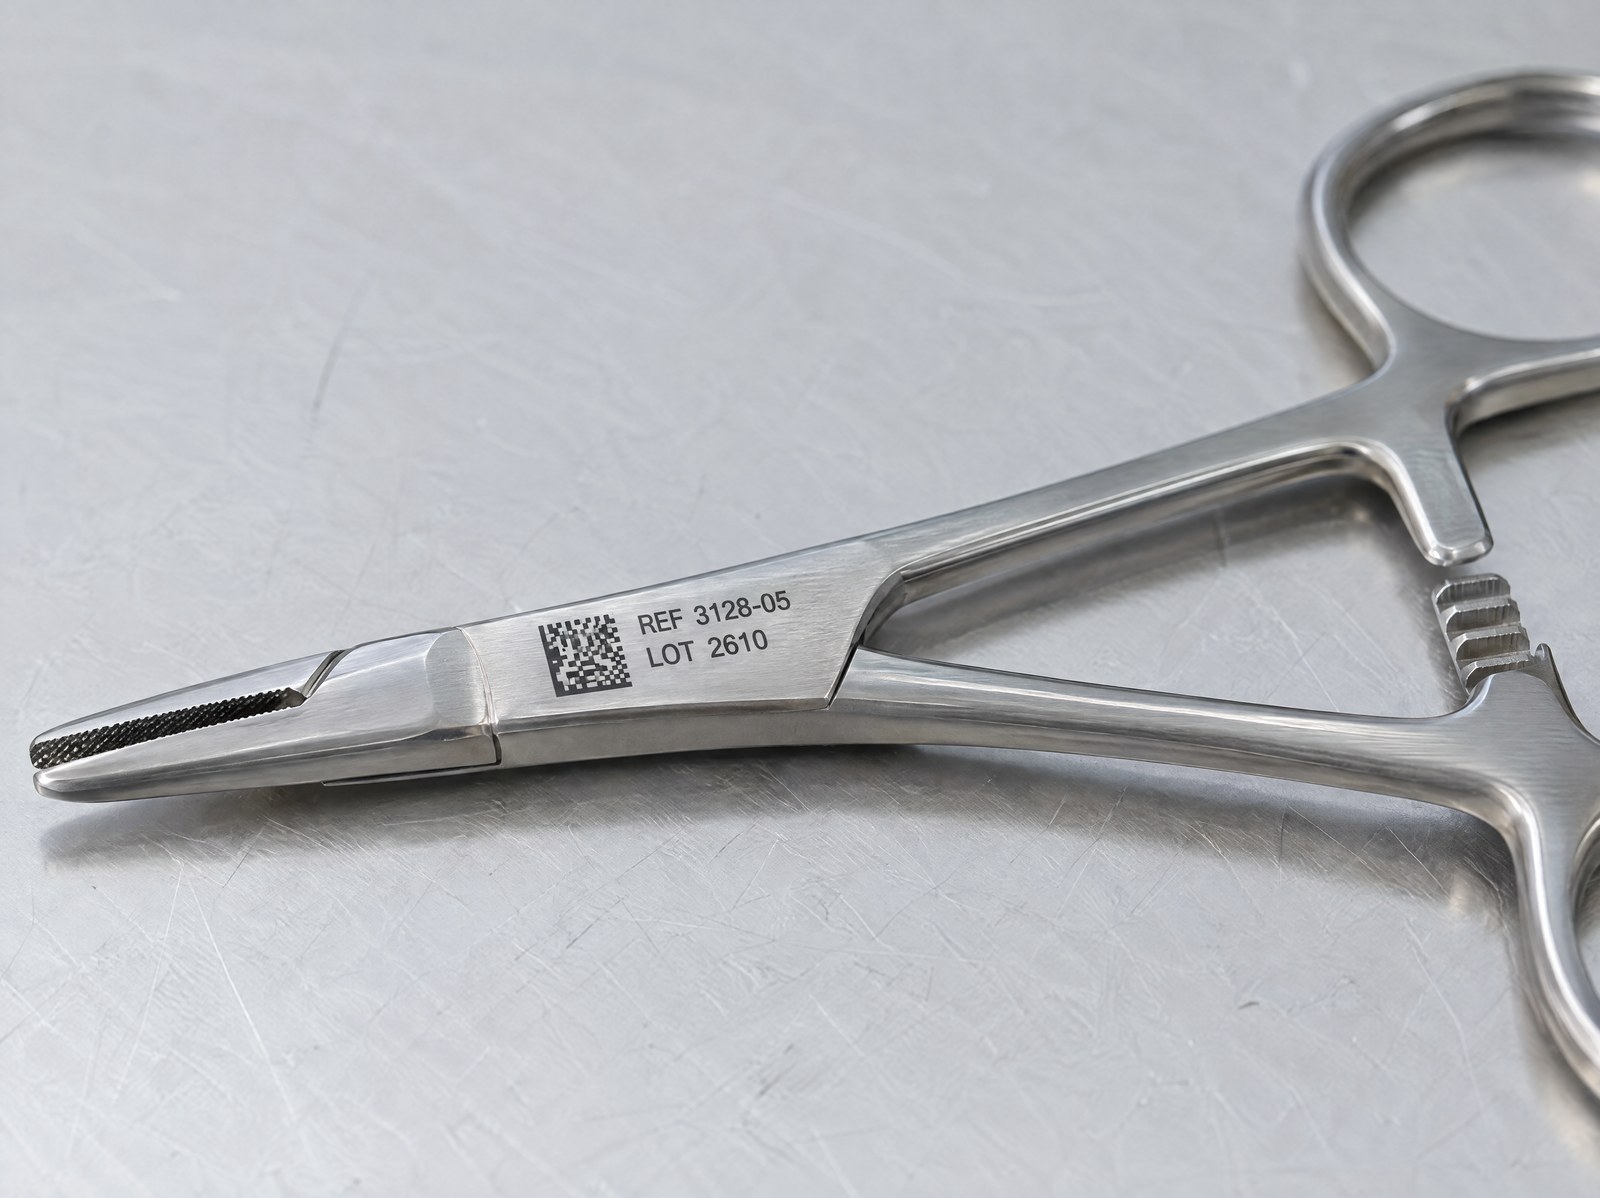
El annealing láser afronta exactamente esta tensión: genera un código de alto contraste sin eliminación de material, porque la información reside en una capa de óxido que crece dentro de la superficie y no en un surco excavado sobre ella.
Por qué un surco es un problema de reacondicionamiento, no solo estético
En los instrumentos reutilizables, la limpiabilidad de la superficie es un requisito de proceso, no un detalle estético. El reacondicionamiento debe eliminar de forma verificable la carga orgánica: cualquier geometría que retenga residuo —un surco, un borde elevado, una microcavidad— se convierte en un punto donde la limpieza es más difícil de lograr y más difícil de demostrar. En un dispositivo que volverá a estar en contacto con el paciente, un signo que excava la superficie introduce precisamente este tipo de retención.
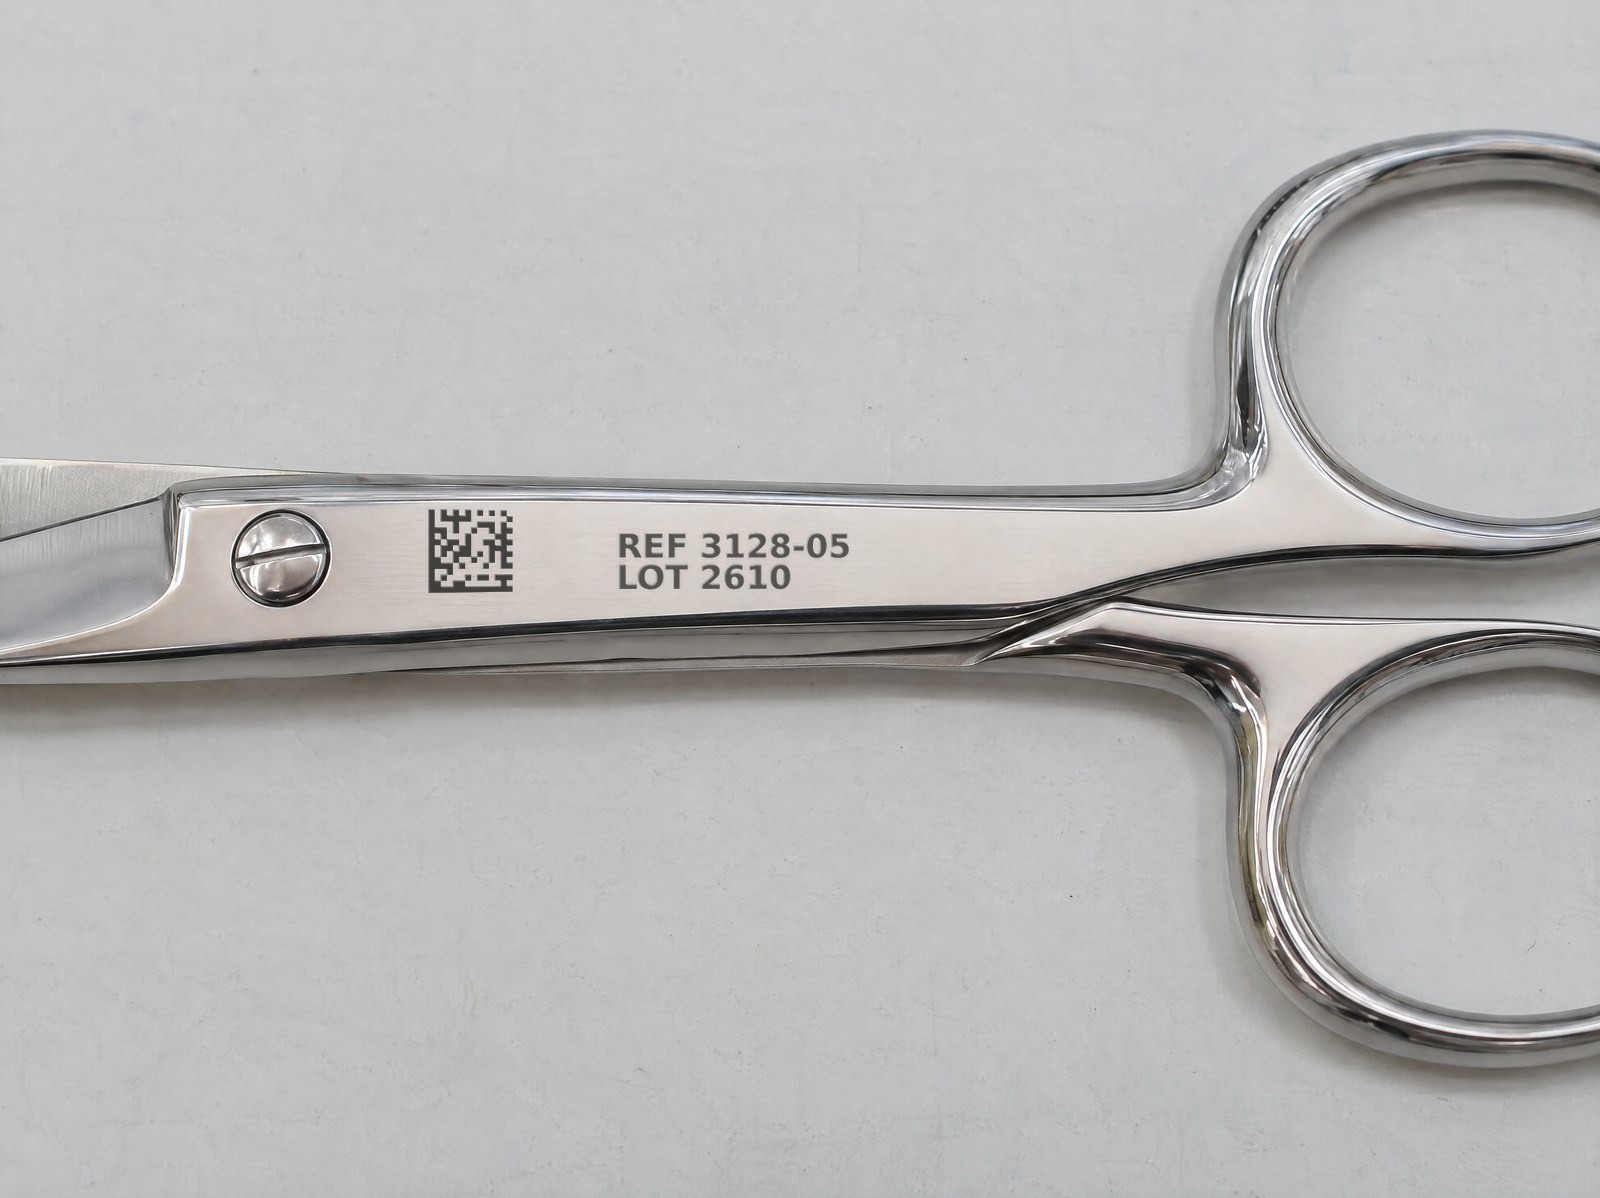
Las grabaciones profundas y el punzonado resuelven la permanencia creando una geometría: el signo existe porque se ha eliminado o deformado material. Sin embargo, esa misma geometría es una posible sede de retención. La paradoja es que cuanto más profunda es la marca —y por tanto más «permanente» en sentido mecánico—, más se aleja la superficie de la condición lisa y continua que la central de esterilización debe garantizar ciclo tras ciclo.
El annealing: el código está en el óxido, no en el material eliminado
El annealing es un proceso de oxidación controlada. El haz de una fuente de fibra calienta localmente el acero inoxidable por debajo del umbral de fusión y de ablación: el calor hace crecer bajo la superficie una capa de óxido que, por interferencia óptica, aparece oscura y de alto contraste. No se elimina material, no se forma cráter. El signo es cromático, no geométrico, y la superficie permanece esencialmente continua y coplanar con el metal circundante.
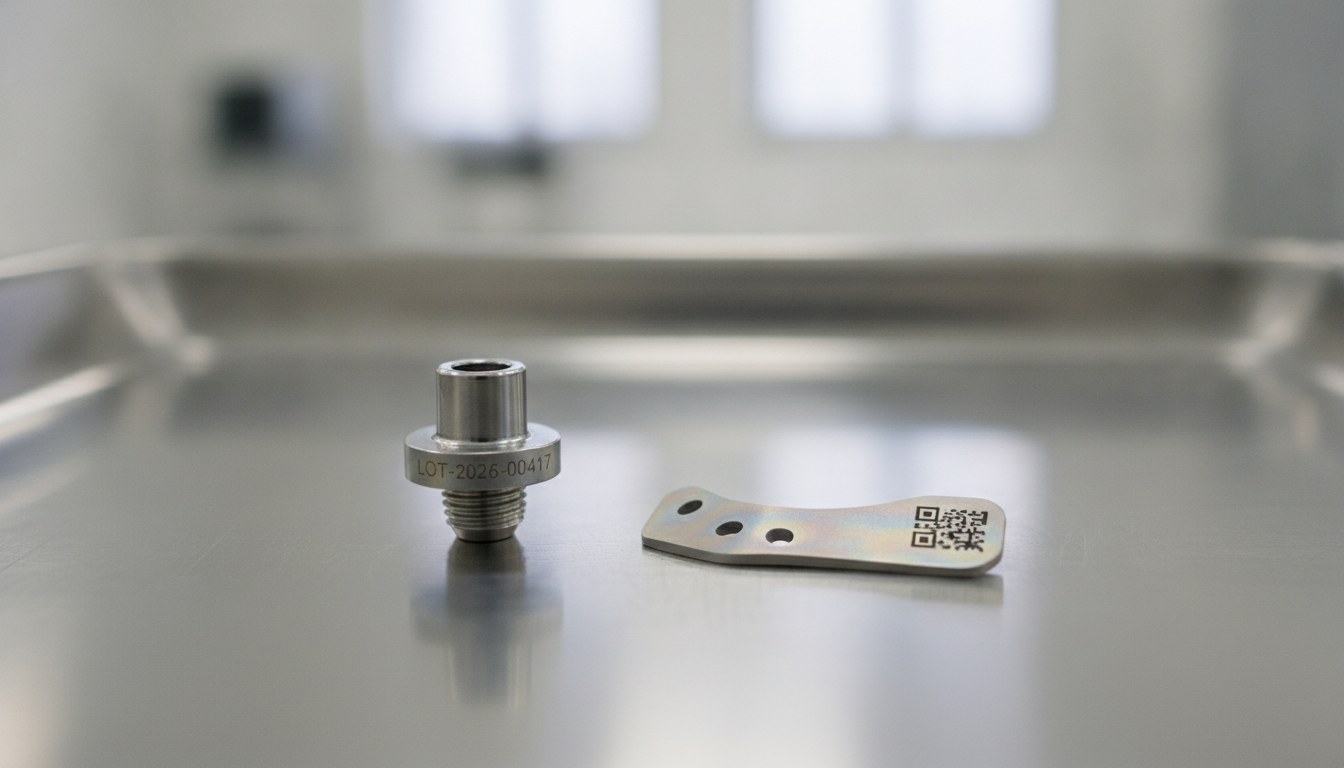
La consecuencia para el sector médico es directa: un DataMatrix realizado en annealing no introduce cavidades nuevas en la superficie del instrumento. El código es legible por el contraste entre el área oxidada y el metal pulido, no por un relieve que el lector debe «sentir». La misma lógica de oxidación controlada rige el marcado del titanio en los dispositivos implantables, donde profundizamos en la oxidación controlada sobre titanio y los códigos UDI; en el acero inoxidable quirúrgico el principio es análogo, pero calibrado sobre el ciclo de vida de un instrumento que se reacondiciona repetidamente.
| Característica | Grabación profunda | Annealing |
|---|---|---|
| Eliminación de material | Sí | No |
| Surco o cavidad en la superficie | Presente | Ausente |
| Limpiabilidad en el área marcada | Reducida dentro del signo | Superficie continua |
| Sede de la información | Geometría excavada | Capa de óxido |
La calidad de esta capa depende de los parámetros: la ventana de proceso del annealing debe calibrarse para que el óxido sea estable, uniforme y sin aporte térmico excesivo, de modo que la superficie mantenga su resistencia a la corrosión. Es un control que se define sobre el material real y sobre la geometría real del instrumento, porque los aceros martensíticos y austeníticos responden al calor de forma diferente.
Vapor saturado y detergentes alcalinos: a qué se enfrenta el marcado
El entorno que el código debe atravesar es agresivo y repetitivo. En la termodesinfectadora la superficie encuentra detergentes alcalinos a temperatura elevada; en autoclave encuentra vapor saturado a presión. Cada ciclo es un pequeño tratamiento termoquímico, y un instrumento reutilizable acumula muchos a lo largo de su vida útil. Un marcado superficial poco controlado puede aclararse, cambiar de tonalidad o perder contraste precisamente bajo esta secuencia.
La ventaja del annealing es que el óxido forma parte integrante de la superficie: ha crecido desde el sustrato, no es un depósito apoyado encima. Una capa de óxido estable y cohesionada es el requisito para que el contraste del código permanezca constante a través de los ciclos, sin el deterioro típico de un signo que vive solo en la capa más externa de la superficie. Sin embargo, la verificación de este comportamiento no se da por sentada: se mide, y es lo que hace que el dato sea utilizable en el expediente.
Legibilidad permanente del DataMatrix: del contraste al grading
Legibilidad permanente significa que un lector industrial decodifica el código de forma fiable durante toda la vida del instrumento, no solo en la prueba inicial. En una superficie quirúrgica pulida esto depende de dos factores: el contraste estable entre área oxidada y metal, y la geometría limpia de los módulos del DataMatrix. El annealing funciona bien en ambos, porque produce un signo oscuro y opaco que no depende de un relieve para ser leído.
La calidad del código se mide con el grading, el estándar aplicable en línea a los códigos DataMatrix, distinto de la verificación propiamente dicha, que requiere condiciones de laboratorio controladas. Es una distinción operativa importante: son niveles de control diferentes con finalidades diferentes, como explicamos al analizar la diferencia entre lectura, grading y verificación de los códigos. Asignar un grado al código recién marcado y, después, volver a evaluarlo tras los ciclos de reacondicionamiento, transforma la «legibilidad» de una impresión cualitativa en un valor documentable.
Documentar la resistencia del código en el tiempo para el expediente
Un código permanente sobre el papel y un código cuya permanencia se demuestra son dos cosas diferentes. Para el expediente técnico del instrumento se necesita el segundo: una prueba repetible de que la marca soporta la secuencia real de reacondicionamiento a la que se someterá el dispositivo. El recorrido es experimental antes que documental.
Documentar la resistencia del código para el expedienteMarcado de muestrasCiclos de reacondicionamientoCalificación del códigoRegistro en el expedienteEn la práctica se marcan muestras representativas del instrumento, se someten a ciclos repetidos de lavado alcalino y esterilización por vapor, y a intervalos definidos se vuelven a leer los códigos asignando un grado. La comparación entre el grading inicial y el posterior a los ciclos muestra si el contraste se mantiene y en qué medida, y proporciona el dato que entra en el expediente. Es el mismo rigor con el que afrontamos la raíz de las no conformidades en el marcado UDI de los metales: la conformidad no se afirma, se mide sobre muestras reales. El laboratorio LASIT está pensado para construir esta evidencia sobre los materiales y los ciclos específicos del cliente.
Para quién está pensado (y para quién no)
El annealing es la opción de referencia cuando el instrumento es de acero inoxidable, se reacondiciona muchas veces y la superficie debe permanecer limpiable: instrumental quirúrgico reutilizable, pinzas, portaagujas, separadores, contenedores y componentes donde un surco sería un problema de higiene antes que de lectura. En estos casos el código en el óxido une permanencia y continuidad superficial mejor que cualquier signo geométrico.
No es, en cambio, la respuesta universal. Donde el requisito es una profundidad mecánica declarada, o donde el material no desarrolla un óxido estable útil para el contraste, tienen más sentido la grabación o marcados con fuentes diferentes; en algunas superficies pulidas de alta gama puede prevalecer la elección de un signo negro mediante impulso ultracorto, cuyo aporte térmico es insignificante. La regla, válida aquí como siempre, es partir del material y del ciclo de reacondicionamiento reales, no de la tecnología: es la secuencia autoclave-detergente-lectura la que dice qué marcado soportará toda la vida del instrumento.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.