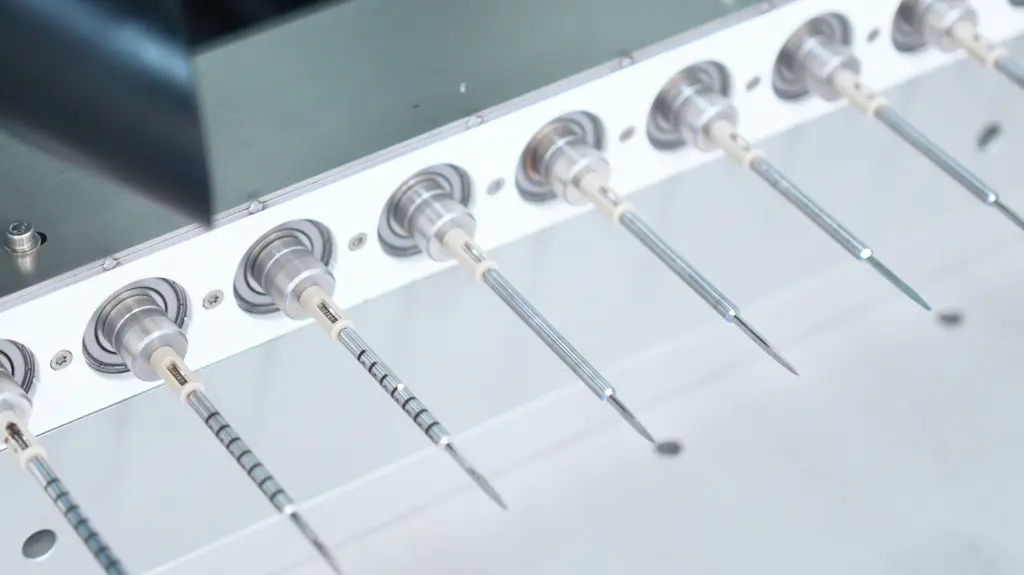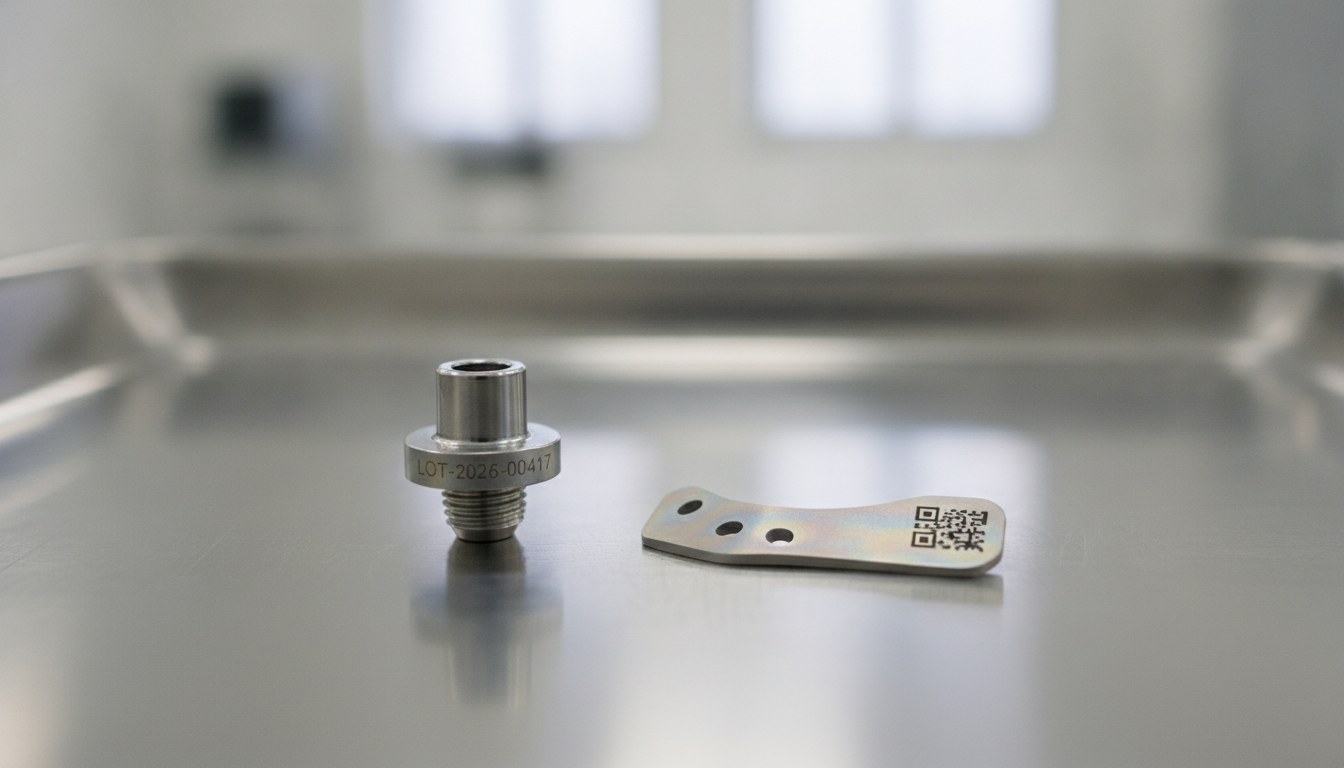
Quien fabrica tornillos, pilares o placas de titanio implantable sabe perfectamente por qué esa superficie debe tratarse con cuidado: el problema es que el marcado es la última operación que la toca, y es el punto donde ese cuidado corre el riesgo de echarse a perder. Cualquier técnica que arranque material, deposite residuos o altere de forma incontrolada la película de óxido (TiO₂) pone en cuestión la característica por la que la pieza existe. En un implantable, en definitiva, el marcado no es un paso cosmético.
Al mismo tiempo, el marco normativo no deja margen. Un dispositivo implantable debe llevar un identificador UDI legible y permanente durante todo su ciclo de vida, y el código debe sobrevivir al lavado, la pasivación y los ciclos de esterilización repetidos sin volverse ilegible y sin crear microcavidades que se conviertan en puntos de inicio de contaminación o corrosión.
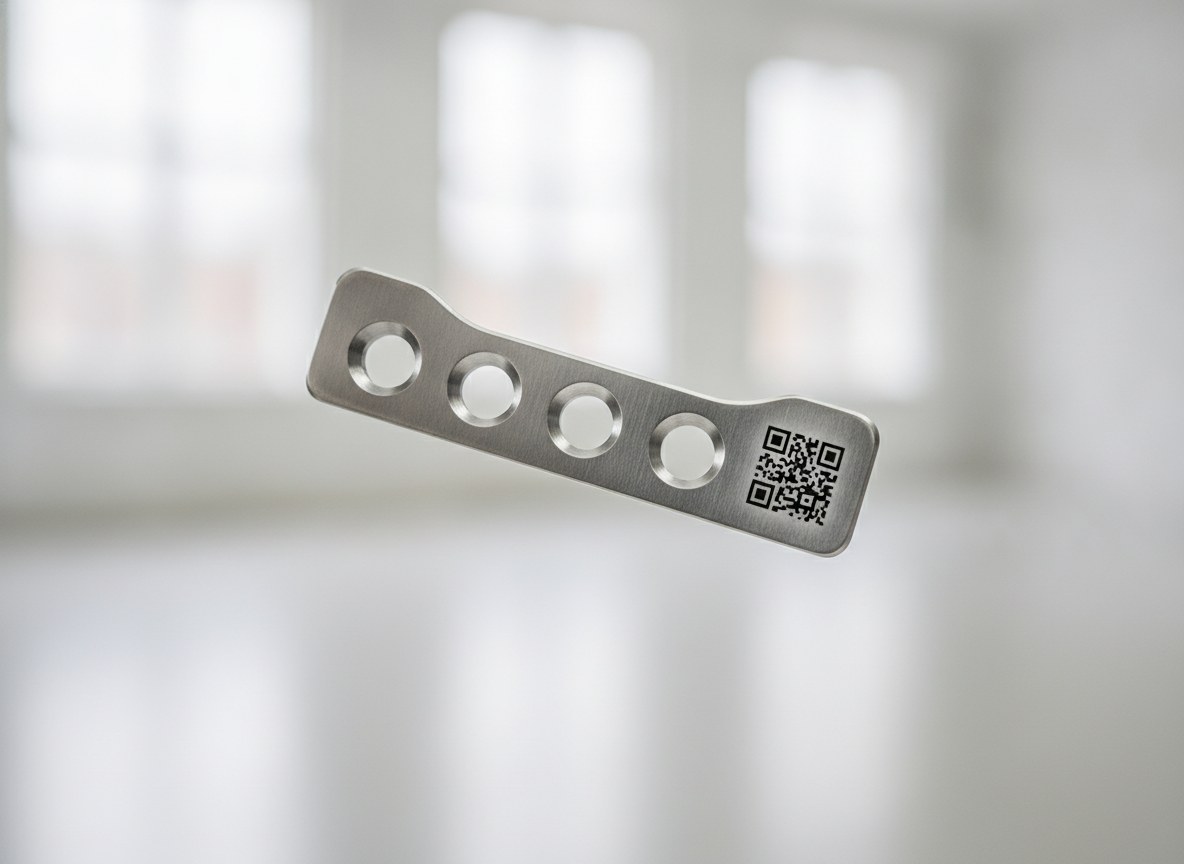
El marcado láser por oxidación controlada aborda ambas restricciones a la vez: genera contraste —y color— modificando la capa de óxido en lugar de eliminarla, sin añadir material extraño y sin comprometer los tratamientos posteriores.
El criterio correcto para elegir el marcado en el implantable
En un implante, la superficie se controla y documenta con el mismo cuidado que se reserva a las tolerancias dimensionales. De ello se deriva un criterio sencillo para juzgar una técnica de marcado: qué le hace a la capa de óxido. Un marcado con tinta deposita material extraño, que luego debe eliminarse o que permanece como contaminante potencial. Un grabado mecánico o un micropunzonado arrancan metal y crean surcos con bordes y rebabas, es decir, geometrías difíciles de limpiar y de pasivar. Son los mismos motivos por los que, en la trazabilidad y la conformidad MDR de los implantes dentales, la elección de la tecnología de marcado es, a todos los efectos, una decisión de proceso y no de acabado.
El color por interferencia: cómo nace sobre el titanio
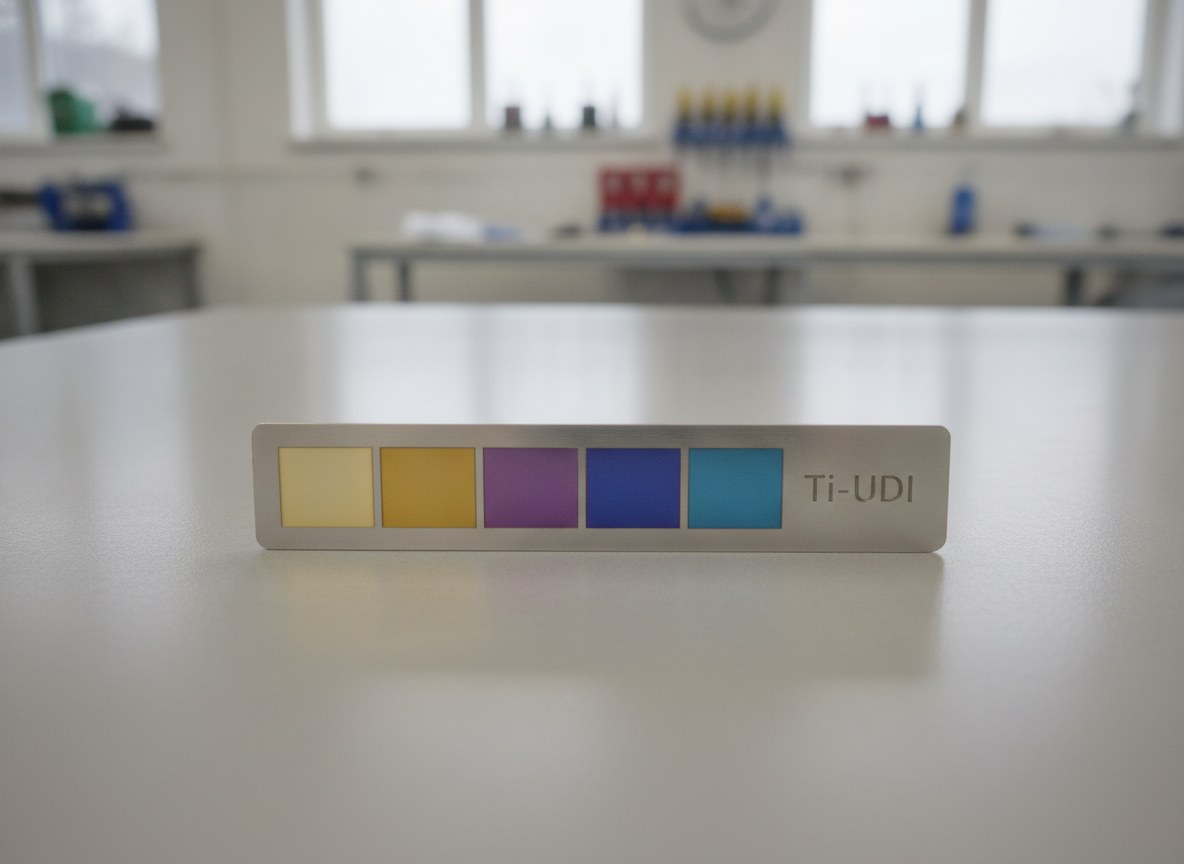
Cuando un haz de 1064 nm recorre la superficie del titanio sin eliminarla, calienta el metal durante el brevísimo tiempo del paso y acelera su oxidación local. Se genera así una película de óxido transparente de espesor controlado. La luz que incide sobre esta película se refleja en parte en su superficie externa y en parte en la interfaz óxido-metal: las dos ondas se recombinan y, según el espesor atravesado, algunas longitudes de onda se refuerzan y otras se anulan. Es el fenómeno de la interferencia en película delgada, el mismo que colorea una lámina de aceite sobre el agua.
El punto técnico que hay que tener claro es que aquí el color no es un pigmento ni una pintura: es una propiedad estructural del óxido. Variando la densidad de energía se varía el espesor de la película, y con el espesor cambia la tonalidad: desde los tonos pajizos a los latones, a los violetas, a los azules. Son las tonalidades reales que el titanio produce al oxidarse, no colores arbitrarios «tipo impresión». Esta distinción cuenta en la fase de especificación: se puede definir una paleta de tonos repetibles ligados a parámetros de proceso, no un color libre cualquiera.
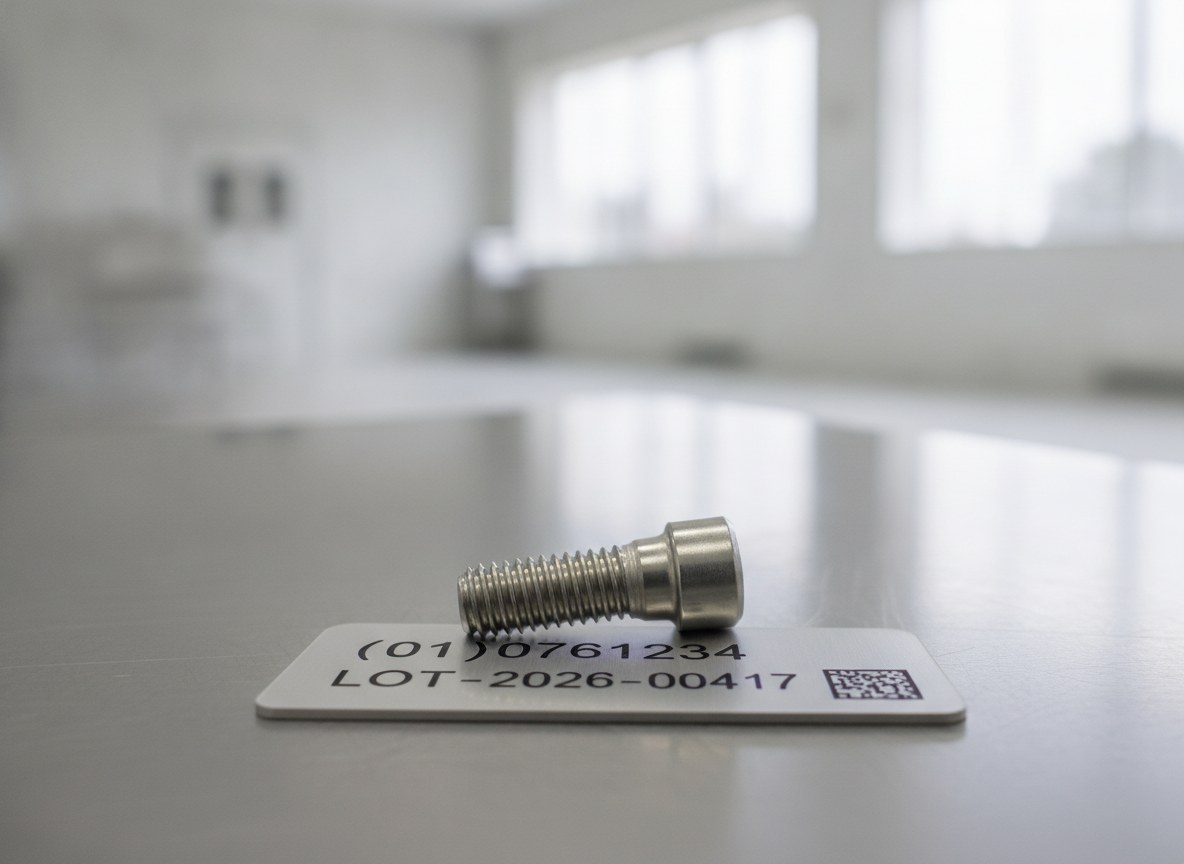
Oxidación sin arranque: ningún residuo, ninguna partícula
La diferencia decisiva respecto al grabado es que la oxidación controlada no excava. La superficie permanece continua: no se generan surcos, rebabas ni polvos, y no se introduce material de aporte. Para un componente implantable esto significa no crear geometrías que retengan contaminantes y no dejar partículas en la superficie que el texturizado superficial de los componentes implantables y los lavados posteriores deberían luego gestionar.
Hay que decirlo con precisión técnica: la oxidación es por su naturaleza un proceso térmico controlado —se genera un óxido calentando localmente el metal—, por lo que no es correcto hablar de aporte térmico nulo. El valor está en gobernarlo: energía dosificada para hacer crecer el óxido requerido sin modificar en profundidad el sustrato, sin fusión y sin refusión del borde. El marcado permanece en la superficie, donde se necesita, y el núcleo del componente no se ve afectado.
Oxidación, tinta y grabado comparados
Puestas una junto a otra, las tres técnicas se distinguen precisamente por lo que le hacen a la capa de óxido. La oxidación láser la hace crecer de forma controlada, sin añadir nada y sin arrancar: no deja residuos ni partículas, mantiene una elevada permanencia tras la pasivación y la esterilización porque el contraste forma parte de la propia superficie, y no introduce contaminantes que perturben un eventual anodizado posterior.
El marcado con tinta, por el contrario, no modifica el óxido sino que deposita sobre él material extraño: un depósito que luego debe eliminarse, que tiende a degradarse con los ciclos de lavado y esterilización y que, en el anodizado posterior, corre el riesgo de interferir con el baño. El grabado mecánico ofrece, en cambio, una permanencia elevada, pero la consigue arrancando metal: crea surcos y rebabas, geometrías difíciles de limpiar y de pasivar, con polvos y bordes que retienen contaminantes y que alteran el crecimiento de la película anódica. Es la comparación que explica por qué, en el implantable, la técnica adecuada se elige a partir del efecto sobre el óxido y no del resultado estético.
Repetibilidad del color como parámetro de proceso
En un implante, el tono no es estético: es información. Un color puede codificar una medida, una familia o una fase, y para valer como codificación debe ser repetible pieza tras pieza y lote tras lote. Dado que la tonalidad depende del espesor del óxido, y el espesor depende de la densidad de energía depositada, la repetibilidad es una cuestión de control de los parámetros: potencia, frecuencia, velocidad de escaneo, paso entre las líneas y enfoque deben fijarse y mantenerse estables.
Aquí pesan dos factores mecánicos y ópticos. Primero, la estabilidad del foco sobre la geometría real de la pieza: en superficies curvas o en tornillos la distancia de trabajo cambia, y con ella la densidad de energía, por lo tanto el tono. Segundo, la constancia de la fuente y de la superficie de partida: un estado superficial homogéneo de entrada es la premisa para un óxido homogéneo de salida. La repetibilidad del color, en definitiva, se construye aguas arriba con la definición del ciclo, no se recupera aguas abajo.
UDI permanente y su verificación
En el plano de la trazabilidad, la oxidación controlada produce también el contraste oscuro necesario para un DataMatrix legible marcado directamente sobre la pieza, sin arranque. La permanencia es el requisito central para el implantable: el código debe permanecer legible tras la pasivación y tras ciclos de esterilización repetidos, condiciones en las que un marcado solo depositado tiende a degradarse. Un contraste obtenido por óxido, y no por eliminación, nace ya como parte de la superficie.
En el control de calidad hay que mantener una distinción que en el ámbito médico es sustancial: el grading y la verificación de los códigos son dos cosas distintas. El grading según la norma ISO/IEC aplicable es la evaluación de calidad que se puede realizar en línea, pieza por pieza, para comprobar que el DataMatrix se encuentra dentro de la clase requerida; la verificación en sentido estricto requiere condiciones de laboratorio controladas. Documentar cuál de las dos se realiza, y con qué instrumentación, es parte integrante de la gestión de la conformidad y de las causas de no conformidad UDI en metal.
Compatibilidad con el anodizado posterior
Muchos componentes de titanio reciben aguas abajo un anodizado, normalmente para una codificación cromática o para un acondicionamiento de la superficie. Dado que el anodizado también trabaja sobre el crecimiento del óxido, la fase de marcado no debe dejar sobre la superficie nada que interfiera con el baño o con el crecimiento homogéneo de la película anódica. Es exactamente la ventaja de la oxidación láser: no deposita material y no deja residuos, por lo que no introduce contaminantes que comprometerían el tratamiento posterior. La secuencia entre marcado y anodizado debe, en cualquier caso, definirse y validarse conjuntamente, porque ambas actúan sobre la misma capa y ambas deben documentarse.
Cómo se documenta el proceso para el expediente técnico
Para un implantable, el marcado entra en el expediente técnico como proceso, no como detalle. Esto significa fijar y registrar los parámetros que determinan el óxido —potencia, frecuencia, velocidad, paso, enfoque, longitud de onda— y vincularlos al tono y a la clase de grading obtenidos, de modo que el resultado sea atribuible a condiciones conocidas. Significa validar el ciclo sobre muestras reales, verificar la permanencia del código tras la pasivación y la esterilización, y documentar que el marcado no altera el estado del óxido relevante para la biocompatibilidad, según los criterios aplicables.
La trazabilidad de proceso cierra el círculo: parámetros versionados, recetas bloqueadas, resultado del grading archivado por lote. Es la misma lógica de conformidad documental ya comentada para el marcado UDI directo sobre metal, aplicada al caso específico del titanio implantable, donde lo que está en juego no es solo la legibilidad sino la integridad de la superficie que hace la pieza apta para su uso.
Para quién está pensada (y para quién no)
La oxidación controlada sobre titanio es la elección natural cuando se necesitan al mismo tiempo un identificador permanente y la garantía de no alterar el óxido superficial: tornillos y pilares dentales, placas, componentes implantables de titanio y sus aleaciones, con requisito de codificación cromática repetible o de DataMatrix a contraste marcado directamente sobre la pieza. Es adecuada también cuando aguas abajo está previsto un tratamiento anódico, precisamente porque no deja residuos.
No es, en cambio, la respuesta correcta para toda necesidad médica. Donde se requiere un marcado negro mate y no tornasolado sobre instrumental de acero destinado a múltiples pasivaciones agresivas, o donde el requisito es la máxima resistencia del contraste a ciclos de esterilización repetidos, la configuración más adecuada es la fuente picosegundo: impulsos ultrabreves que generan un marcado negro profundo y estable con un impacto térmico insignificante sobre el sustrato, sin tonos tornasolados y sin las microcavidades del grabado. Es la tecnología que profundizamos al hablar de picosegundo para los dispositivos médicos, donde la prioridad es un contraste oscuro que resiste los lavados más de lo que importa un tono por interferencia. Y si el componente no es de titanio, el mecanismo del color por interferencia simplemente no se aplica: el razonamiento debe rehacerse sobre el material real. En síntesis: si la pieza es de titanio implantable y la restricción es marcar sin tocar el óxido que lo hace biocompatible, la oxidación controlada es la técnica construida exactamente sobre esa restricción.

Public Relations Manager | LASIT
Public Relations Manager en LASIT desde 2019, Claudia Neri es responsable de la gestión del departamento de Marketing y Comunicación. Se encarga de la estrategia de comunicación empresarial, coordinando las actividades de relaciones públicas, promoción de marca y comunicación institucional para el mercado italiano e internacional.