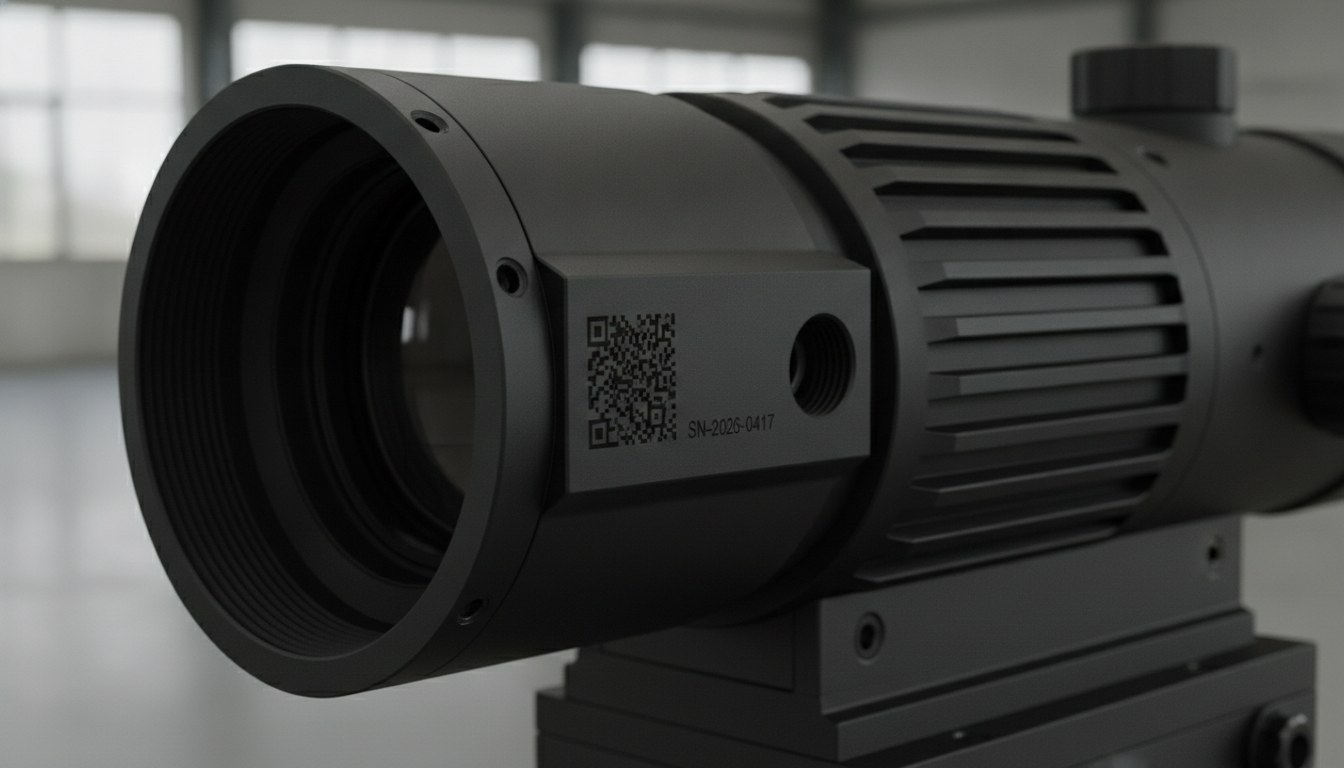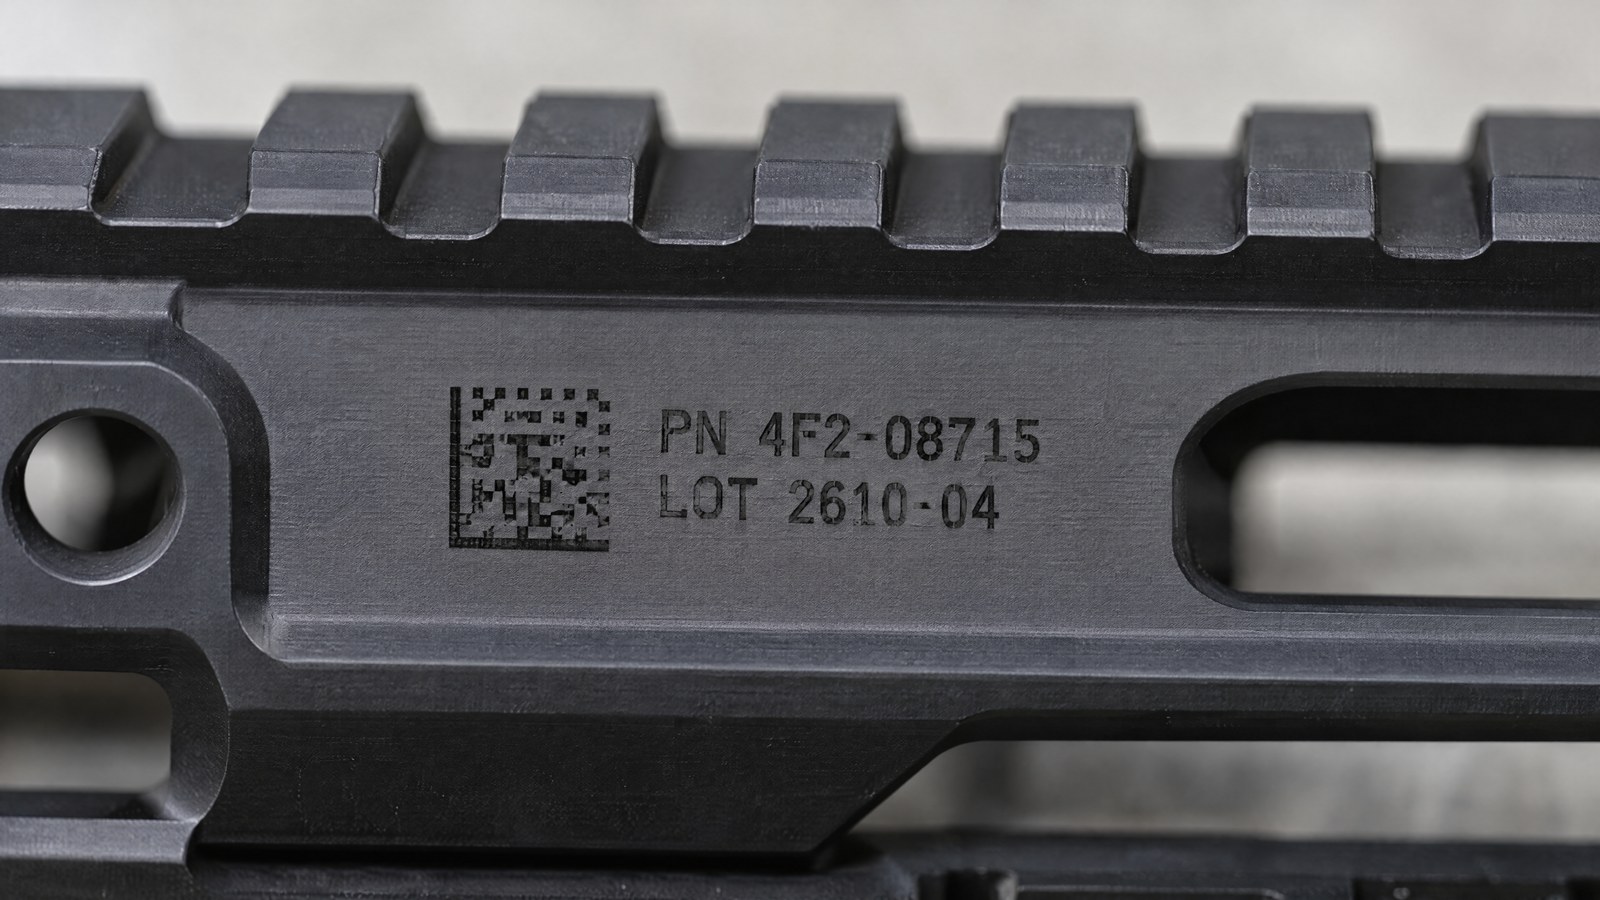
En el sector de la defensa un marcado no es solo un dato que se lee: es también un elemento que puede verse. Sobre un arma, sobre un soporte o sobre un componente que trabaja en campo, un signo demasiado brillante genera un reflejo direccional, y en ciertas condiciones operativas ese reflejo es un problema. A esto se suma el entorno de uso: disolventes de limpieza agresivos, rozamiento continuo, variaciones térmicas entre el frío y el calor. El marcado debe permanecer legible durante toda la vida de la pieza sin convertirse nunca en un punto que brille.
Quien industrializa estos componentes conoce la doble exigencia. El signo debe tener contraste suficiente para que un operario o un lector lo resuelva, pero no debe introducir una superficie especular. Es un requisito que un marcado industrial estándar, pensado para maximizar el contraste independientemente del acabado, no aborda: allí el único objetivo es que el código se vea, no que permanezca mate.
Sobre dos familias de superficies típicas del sector — el aluminio anodizado negro y los aceros pavonados — la respuesta está en tratar la reflectancia del signo como un parámetro de proceso y no como un efecto secundario. Con la ventana de parámetros adecuada el láser produce un negro mate permanente sobre ambos sustratos, manteniendo la legibilidad sin añadir glint.
La reflectancia es un parámetro, no un efecto secundario
La diferencia entre un signo que brilla y uno que no brilla es la naturaleza de la reflexión. Una superficie lisa y vitrificada refleja la luz de forma especular, como un espejo: desde cierto ángulo se convierte en un punto claro y visible. Una superficie microirregular la difunde en todas las direcciones y aparece mate desde cualquier lado. Cuando el haz funde y después hace resolidificar el metal en una capa lisa, aumenta la componente especular; cuando, en cambio, trabaja por oxidación controlada o microtexturizado, la reduce.
Es aquí donde la gestión precisa del impulso resulta decisiva. Las fuentes de fibra MOPA permiten regular de forma independiente la duración del impulso y la frecuencia, y esto desplaza el resultado desde la fusión brillante hacia un signo mate y uniforme. El mismo objetivo se alcanza con los impulsos en picosegundos, que transfieren la energía en un tiempo tan reducido que hace despreciable la vitrificación térmica, dejando un negro frío y difuso. En ambos casos la baja reflectancia no es un caso afortunado: es la ventana de parámetros que la produce.
Aluminio anodizado negro: marcar dentro de la capa sin crear un punto que refleje
Sobre el aluminio anodizado el marcado trabaja en el interior de la capa anódica, mate ya de por sí. El riesgo, con parámetros incorrectos, es abrir un punto brillante allí donde el haz elimina en exceso y deja al descubierto el metal subyacente: en esa zona el reflejo regresa y anula el acabado mate elegido previamente. El control del proceso sirve precisamente para esto, para modular la interacción de modo que el signo permanezca legible pero mantenga un aspecto difuso coherente con el resto de la superficie.
A 1064 nm el láser de fibra es la tecnología natural sobre este sustrato, porque el aluminio absorbe bien esta longitud de onda. La palanca no es la potencia de pico, sino la precisión con la que se dosifica la energía impulso tras impulso: un signo nítido, con contraste suficiente, que no se convierte en una ventana reflectante sobre el aluminio desnudo.
Aceros pavonados: el annealing que permanece en el negro
Los aceros pavonados parten de una conversión superficial en óxido negro. Sobre una superficie ya oscura, añadir contraste sin añadir brillo es una tarea específica. La vía más coherente es el annealing: el haz calienta localmente el metal y hace crecer una capa de óxido bajo la superficie, sin eliminar material. El signo nace dentro de la pieza, está a ras, no tiene bordes en relieve y conserva un aspecto mate que se integra con el pavonado circundante.
Respecto a un marcado que elimina material, el annealing evita exponer acero brillante y crear microfracturas del borde que pueden desencadenar óxido en un componente que vivirá en un entorno severo. El signo es parte de la superficie, no una capa añadida sobre ella.
Permanencia: disolventes, abrasión, variaciones térmicas
La permanencia depende de dónde esté el signo. Un marcado obtenido por oxidación o modificación del sustrato no es un recubrimiento apoyado sobre la pieza: es una transformación del material mismo. Por eso un paño impregnado de disolvente o de desengrasante no lo elimina como lo haría con una tinta, y el rozamiento repetido no lo desgasta como una impresión superficial. Un signo de annealing, al estar a ras y carecer de relieves, no ofrece aristas que la abrasión pueda atacar primero.
También las variaciones térmicas pesan menos sobre un óxido estable ya formado por el proceso que sobre una pintura o una etiqueta. Es la razón por la que, tanto en la defensa como en el sector médico, el marcado subsuperficial se prefiere cuando la pieza debe atravesar limpiezas agresivas y ciclos térmicos permaneciendo idéntica a sí misma. El mismo principio de resistencia vale para los componentes de arma: lo encontramos en el marcado sobre municiones y en la trazabilidad sobre cañones y componentes de fusiles, donde el signo debe sobrevivir a todo el ciclo de vida.
Cualificación de un marcado de baja reflectanciaAnálisis de materialVentana de parámetrosPrueba de reflectanciaTest de resistenciaGrading en línea
Legibilidad sin glint: contraste difuso y grading en línea
Un marcado de baja reflectancia exige repensar la legibilidad. Con un signo mate no se apuesta por el reflejo para hacer resaltar los caracteres, sino por un contraste difuso y estable desde cualquier ángulo de observación y bajo cualquier iluminación. Para los códigos 2D DataMatrix esto significa cuidar la regularidad de las celdas y la calidad del borde, de modo que un lector enganche incluso cuando la superficie no devuelve luz.
Para mantener bajo control el resultado en producción se usa el grading en línea, que evalúa la calidad del código según estándares aplicables directamente sobre la pieza durante el ciclo. Es algo distinto de la verificación metrológica, que requiere condiciones de laboratorio controladas: el grading acompaña el marcado lote tras lote, la verificación certifica en un contexto separado. Tener ambos claros evita confundir un control de proceso con una medida de conformidad.
Qué cambia respecto a un marcado industrial estándar, y para quién está pensado
La diferencia con un marcado industrial estándar es nítida y se resume en una exigencia adicional. En la manufactura común se optimiza el contraste y, si el signo resulta un poco brillante, no es un defecto. En la defensa la reflectancia entra en las especificaciones: el signo debe leerse y a la vez permanecer mate, porque una superficie especular de más sobre un componente es una información que no se quiere dar. El parámetro que en otros contextos se ignora aquí se convierte en el criterio de aceptación.
Este enfoque tiene sentido allí donde el acabado es negro y mate de partida — aluminio anodizado negro, aceros pavonados — y donde la pieza afronta disolventes, abrasión y variaciones térmicas. Es la evolución natural, en el plano de los materiales, de lo tratado para el marcado de baja reflectancia en la defensa: allí el núcleo era la fuente, aquí es el comportamiento del signo sobre los dos sustratos típicos del sector.
No es, en cambio, el enfoque a seguir cuando se necesita la máxima visibilidad y un reflejo no es un problema, o sobre superficies claras donde un negro de contraste pleno es sencillamente el resultado más legible. En esos casos las lógicas de marcado estándar siguen siendo las más racionales. Pero cuando el requisito es que el signo no brille y no revele, y que resista a la limpieza y al campo sin cambiar, el control de la reflectancia sobre anodizado y pavonados es lo que separa un marcado apto para la defensa de uno simplemente legible.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.