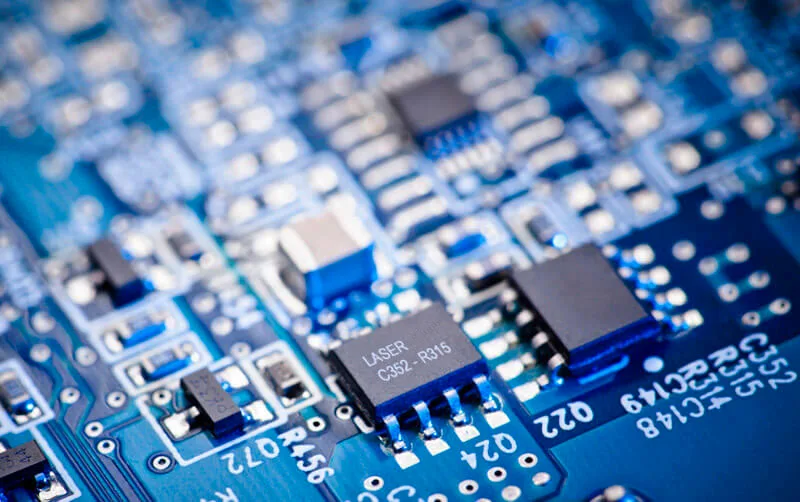
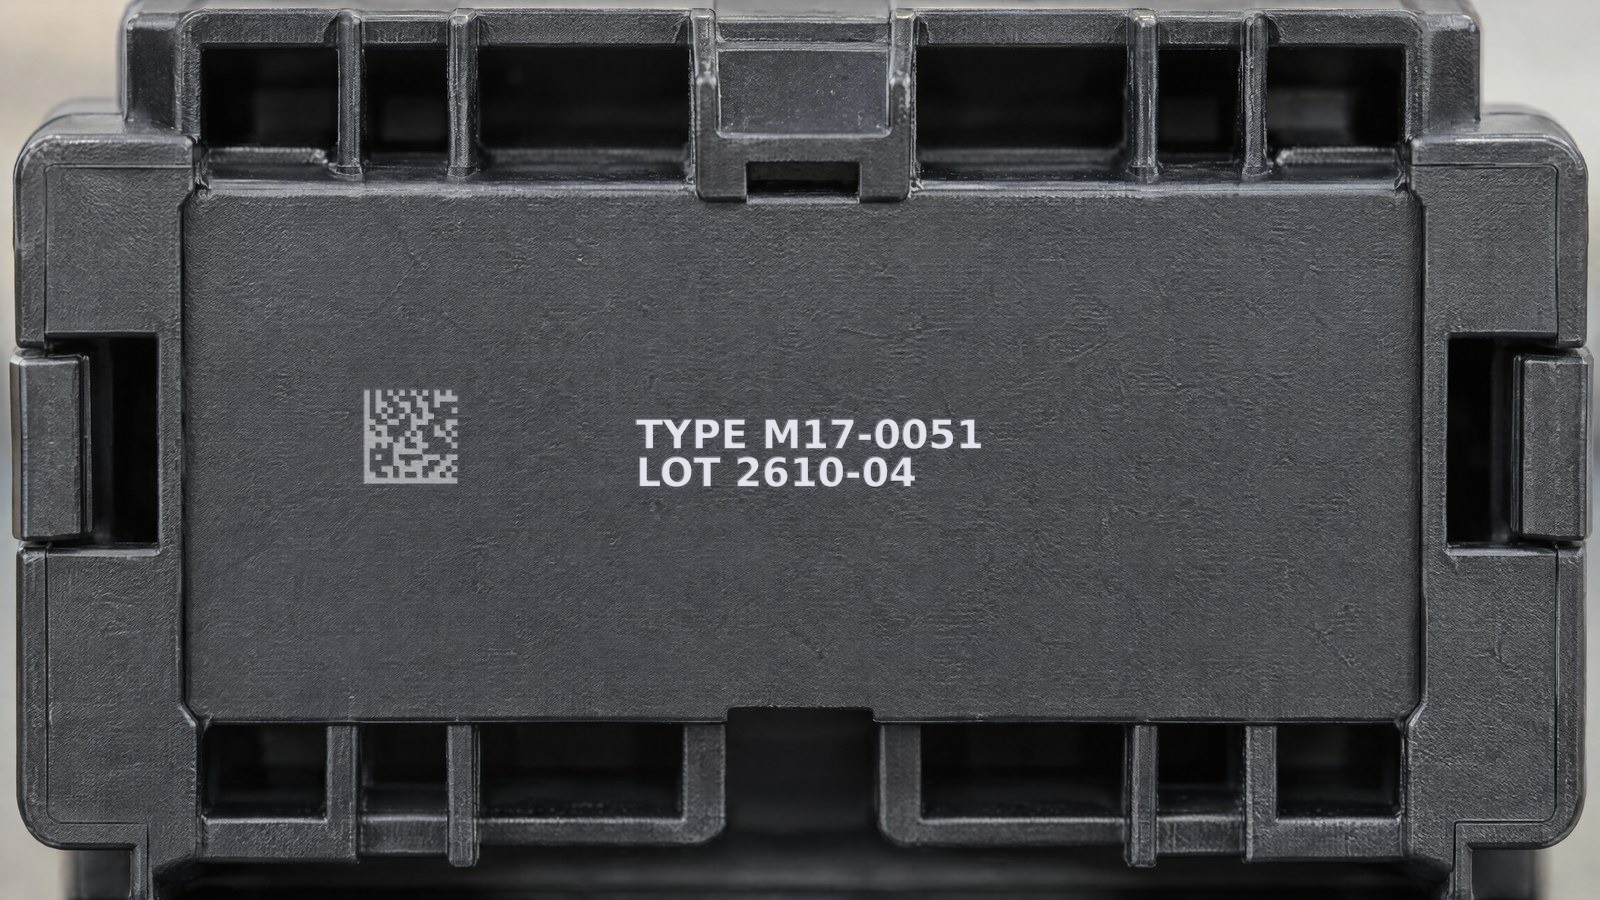
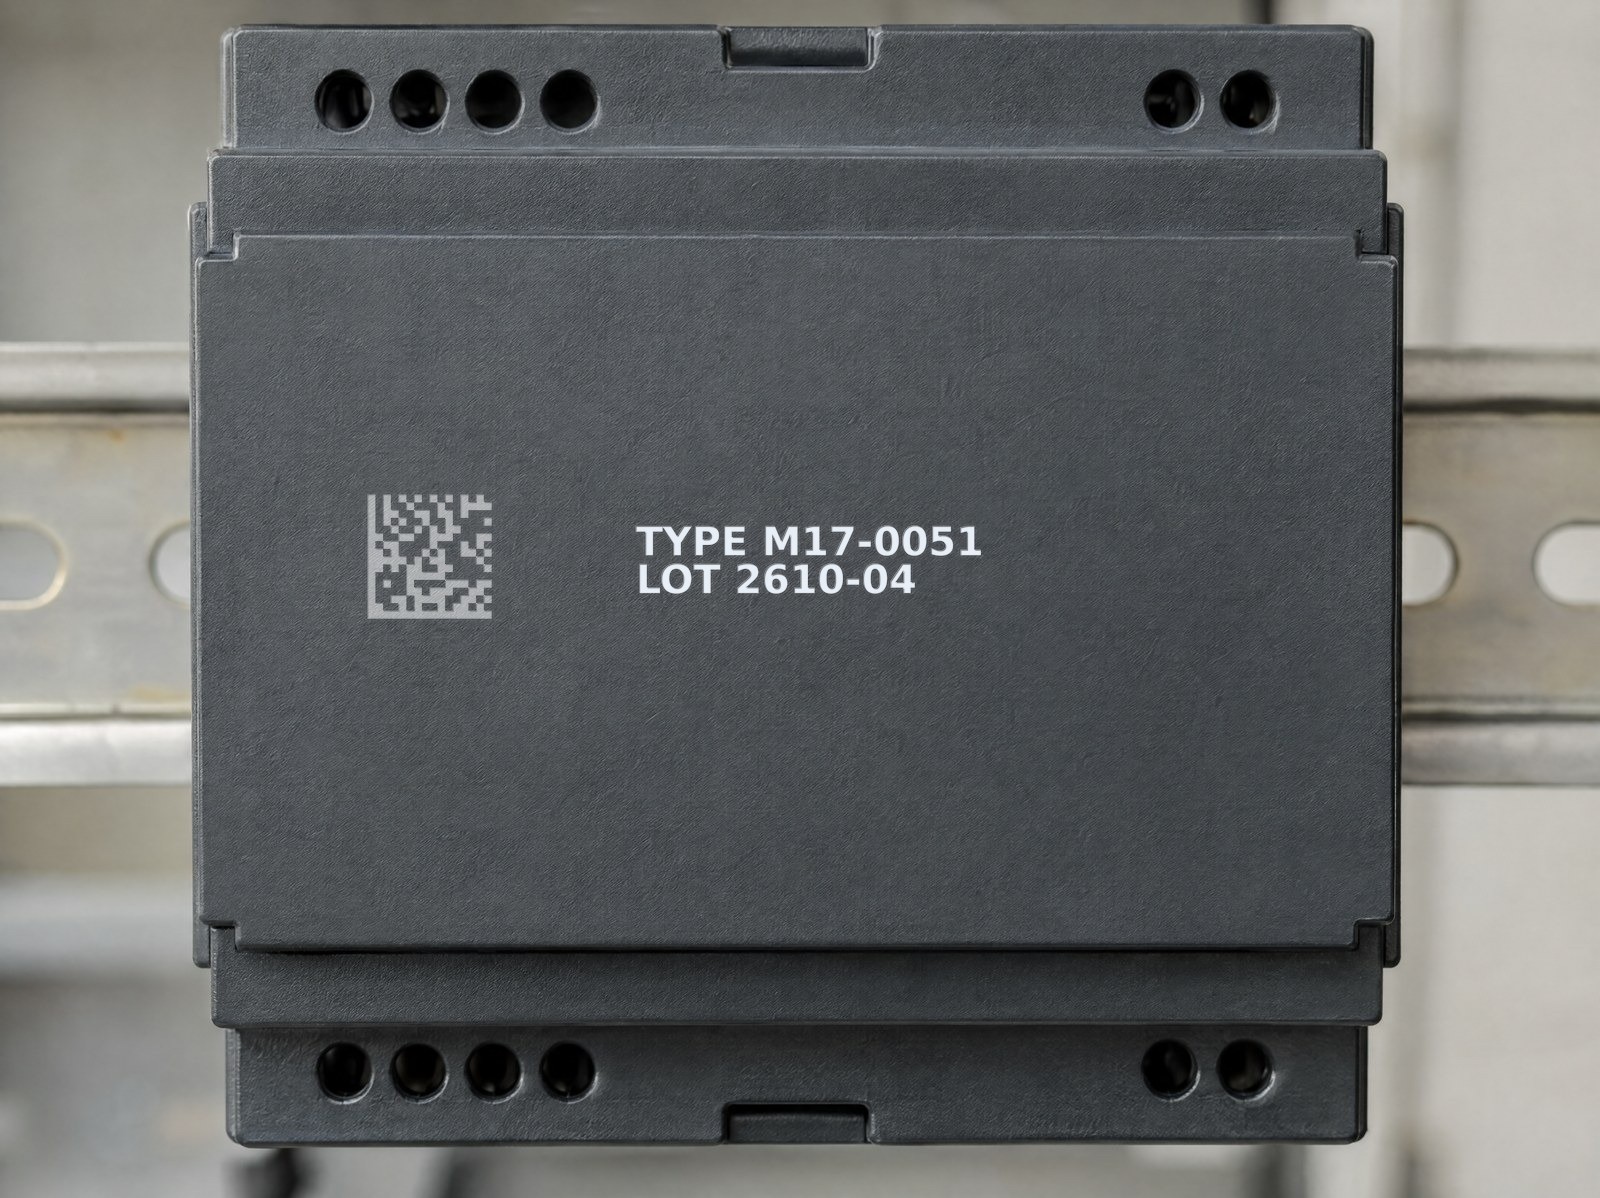
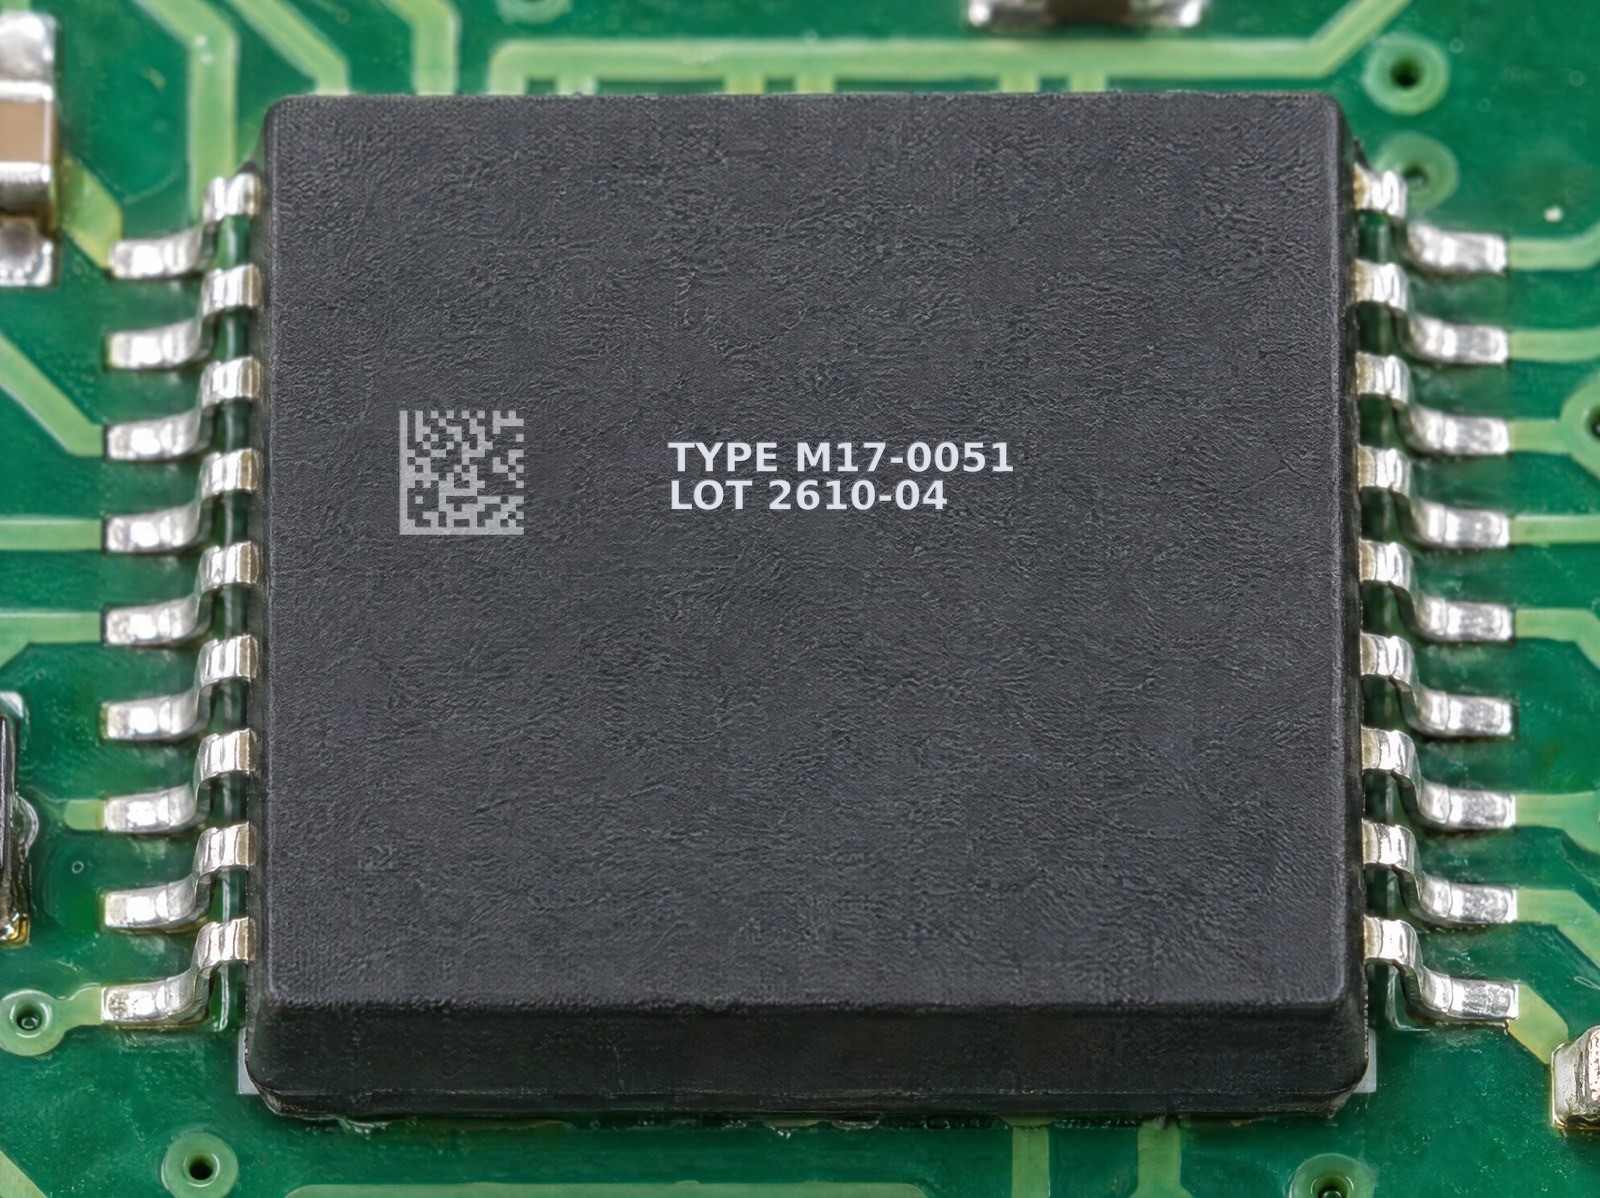
Quien industrializa el marcado en el sector electrónico trabaja con un margen estrecho. Encapsulados plásticos finos, conectores con contactos de pocas décimas de milímetro, resinas de encapsulado, módulos ya poblados de juntas de soldadura y pistas: son superficies en las que hay que imprimir números de serie, códigos DataMatrix y referencias de lote, pero donde cualquier exceso de energía corre el riesgo de degradar lo que está debajo o al lado del punto marcado.
El defecto peor, en este contexto, es el que no se ve en la inspección estética. Una resina que se carboniza en el borde, una microfisura inducida por el estrés térmico cerca de una junta, una descarga electrostática recogida durante la manipulación: son causas de devolución que se manifiestan en el campo, no en el banco de inspección. La cuestión de proceso no es cuánta energía hace falta para marcar, sino cuán poca queda alrededor del punto alcanzado.
Es aquí donde el impulso de picosegundos cambia el plano de trabajo: transfiere energía en tiempos tan breves que hace despreciable el aporte térmico al material circundante, y lo hace como proceso sin contacto, sin presión mecánica sobre el componente.
Ablación fría: por qué el impacto térmico es despreciable
El marcado láser de fibra tradicional, con impulsos del orden de los nanosegundos, trabaja en buena parte por vía térmica: el material se calienta, se funde y en parte se oxida. Alrededor del punto marcado se forma una zona térmicamente alterada (HAZ) en la que el calor se ha difundido antes de disiparse. En un metal macizo es irrelevante; en un encapsulado plástico de pocas décimas de milímetro o en una resina que encapsula un chip, esa difusión es exactamente lo que no se puede permitir.
El impulso de picosegundos invierte la relación entre tiempo de liberación de la energía y tiempo de difusión del calor. La duración del impulso es del orden de 10⁻¹² segundos, más breve que el tiempo que el calor tarda en propagarse en la red del material. La energía elimina la capa superficial por ablación antes de transformarse en calor útil para calentar el entorno: por eso se habla de ablación «fría». El impacto térmico no se anula —siempre existe una cuota residual— pero es despreciable, y la HAZ se reduce a una fracción de la de un impulso largo. No por casualidad el láser de picosegundos es la elección consolidada donde hace falta marcar sin reflejo y sin alterar el sustrato.
Duración del pulso Zona afectada por el calor pulso más corto, menor HAZPara el ingeniero de proceso esto se traduce en un margen de trabajo mucho más amplio: se obtiene un marcado nítido y legible manteniendo el sustrato lejos de los umbrales a los que plásticos y resinas empiezan a reblandecerse, ampollarse o carbonizarse.
Encapsulados, conectores y resinas: marcar sin agredir el sustrato
Los materiales de la electrónica no perdonan. Los compuestos epoxídicos de los encapsulados, los termoplásticos técnicos de los conectores y las resinas de encapsulado tienen umbrales térmicos bajos y comportamientos distintos entre sí: algunos se ampollan, otros se decoloran de forma incontrolada, otros se deforman. Con un impulso largo el compromiso es constante: bajar la energía para no dañar significa a menudo un marcado débil, subirla para hacerlo legible significa arriesgar el sustrato.
El impulso ultracorto resuelve este compromiso porque actúa sobre la capa más superficial. En los encapsulados modifica de forma controlada las primeras micras del material, generando el contraste sin excavar en profundidad y sin afectar a la funcionalidad del componente. En los conectores y en las resinas el marcado queda confinado al área deseada, sin propagar estrés al cuerpo de la pieza. Es la misma lógica que rige el marcado de los plásticos en el sector electrónico, donde la compatibilidad entre fuente y material decide la calidad del resultado.
Distancia a juntas y pistas: el layout de marcado cuenta
En un módulo ya poblado el marcado no vive solo: convive con juntas de soldadura, bumps, leads y pistas que no deben recibir energía. La ventaja del picosegundo aquí es doble. El haz está fuertemente focalizado, por lo que la energía queda concentrada en un área reducida; y la difusión térmica lateral despreciable hace que lo que ocurre en el punto marcado no «invada» los conductores cercanos.
Queda de todos modos una regla de buen diseño: definir un área de marcado dedicada en el encapsulado, con un margen de seguridad respecto a los leads y a las pistas, y verificarla en fase de prueba sobre muestras reales. Es un trabajo de layout que se hace una vez, aguas arriba, y que hace el ciclo repetible en producción. El software FlyCAD gestiona el posicionamiento del contenido —números de serie, DataMatrix, logotipos— en el área asignada, de modo que el marcado caiga siempre donde debe.
Proceso sin contacto y gestión ESD en línea
La sensibilidad a las descargas electrostáticas es un tema de manipulación, no solo de marcado. Frente a los métodos que tocan la pieza —punzonado, dot peen, tampografía con contacto— el marcado láser es un proceso sin contacto: ninguna herramienta presiona sobre el componente, ningún rozamiento genera cargas en el punto de trabajo, y no hay desgaste mecánico que introduzca partículas conductoras.
Esto no exime de las buenas prácticas ESD de la línea: el componente debe moverse igualmente en un entorno controlado, con equipamiento y planos de trabajo puestos a tierra y con la gestión correcta de los nidos y de los pallets portapiezas. El marcado sin contacto elimina una de las fuentes de estrés —la mecánica y electrostática por contacto directo— y se integra en las estaciones automatizadas donde la pieza permanece en su alojamiento antiestático durante todo el ciclo.
Contraste y legibilidad sobre el negro mate
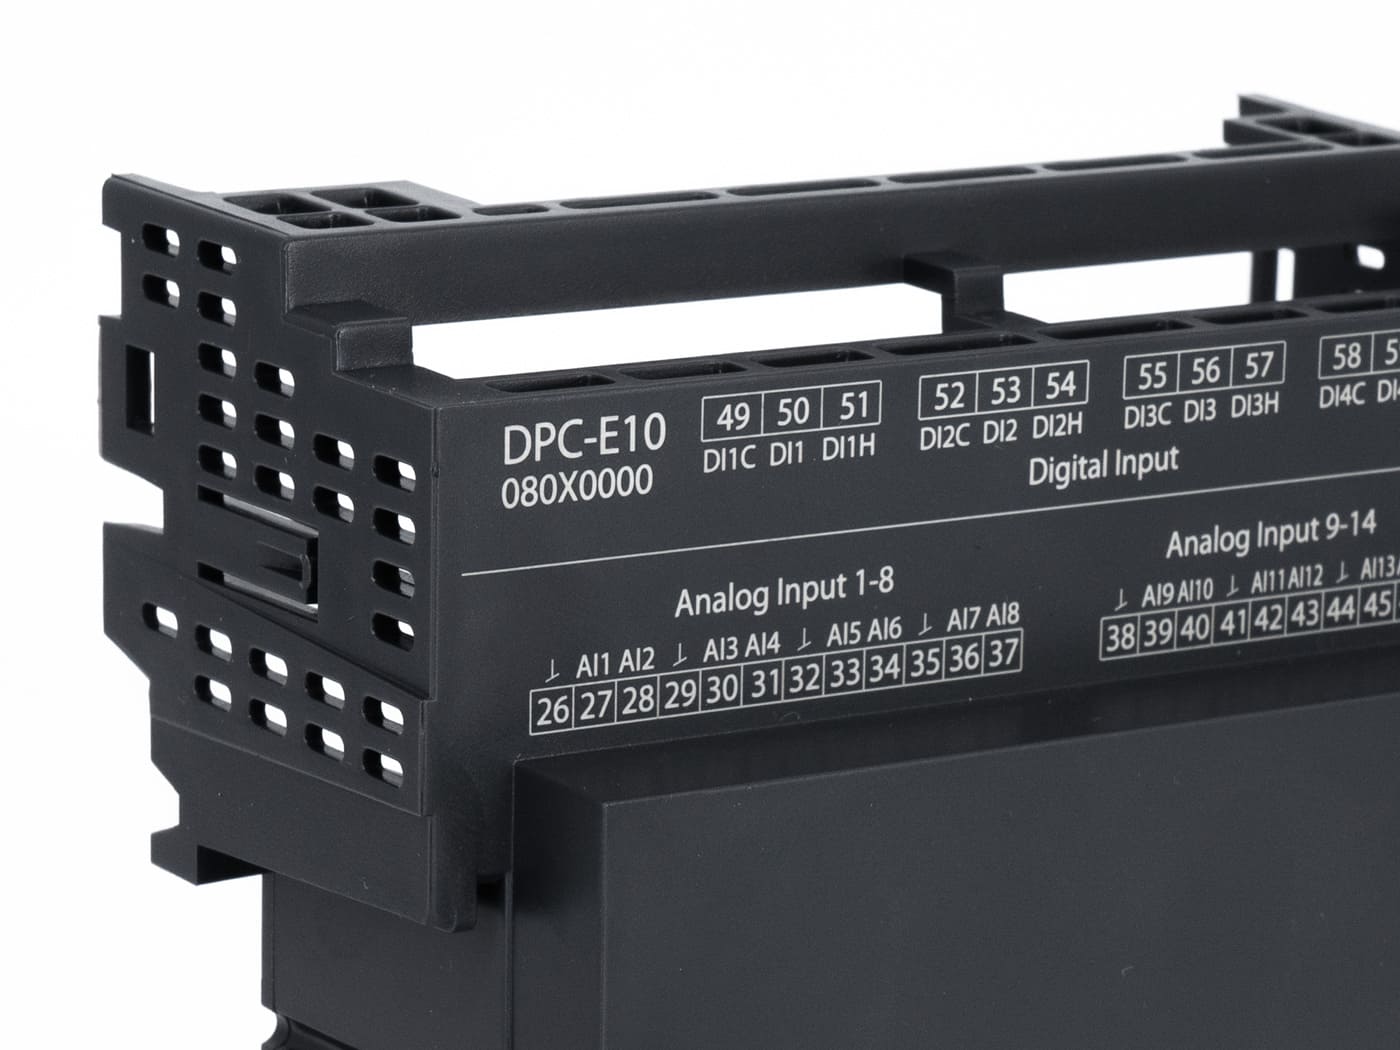
La mayoría de los encapsulados electrónicos son de un negro mate: justo el color sobre el que es más difícil obtener un código legible y estable. Con el impulso de picosegundos el contraste nace de una modificación superficial controlada, que produce un marcado claro, nítido y no tornasolado: el código mantiene el mismo contraste desde cualquier ángulo de observación, condición esencial para la lectura automática de los DataMatrix en línea.
La estabilidad del contraste es lo que distingue un marcado que supera el control de uno que genera falsos rechazos. Un DataMatrix sobre encapsulado negro debe permanecer legible tras la manipulación y los tratamientos aguas abajo; el marcado en frío, no basado en oxidación superficial ni en una cavidad profunda, ofrece un contraste constante en el tiempo. La verificación formal de la calidad del código requiere condiciones de laboratorio controladas, mientras que el grading en línea sigue siendo la herramienta práctica para mantener bajo control la legibilidad durante la producción.
Cuándo conviene el UV en lugar del picosegundo
El picosegundo no es la respuesta a todo marcado en la electrónica, y es honesto decirlo. Su fuerza es la versatilidad sobre sustratos mixtos —metal, encapsulados, resinas, superficies oscuras— con impacto térmico despreciable. Pero cuando la pieza es un plástico claro o transparente, o un polímero particularmente reactivo a la longitud de onda corta, el láser UV de 355 nm trabaja por absorción predominantemente fotoquímica y a menudo genera un contraste mejor con todavía menos energía en juego: es el terreno del láser UV para los plásticos.
| Criterio | Fibra picosegundo (1064 nm) | UV (355 nm) |
|---|---|---|
| Mecanismo predominante | Ablación de impulso ultracorto, aporte térmico despreciable | Absorción fotoquímica, baja energía en juego |
| Materiales ideales | Sustratos mixtos metal-plástico, encapsulados y resinas, superficies oscuras | Plásticos claros y transparentes, películas finas, polímeros sensibles |
| Contraste sobre negro mate | Alto y no tornasolado, estable en el tiempo | Bueno en muchos plásticos, variable en los negros cargados |
| Punto fuerte en línea | Una sola fuente para familias de producto heterogéneas | Máxima delicadeza sobre los polímeros claros |
La elección, en la práctica, se hace según el material y el resultado requerido, no por principio. En encapsulados y conectores oscuros, en sustratos mixtos y donde hace falta una sola fuente para familias de producto heterogéneas, el picosegundo es la solución más racional. En plásticos claros, películas finas y componentes donde debe evitarse incluso el mínimo aporte térmico, vale la pena valorar el UV. En muchas líneas las dos tecnologías conviven, cada una en el trabajo para el que rinde mejor.
En síntesis: si marcas componentes electrónicos sensibles —encapsulados negros, conectores, módulos poblados— y el problema es obtener códigos legibles sin daño térmico y sin estrés por contacto, la fibra de picosegundos aborda exactamente esto. La verificación debe hacerse sobre tus materiales, con pruebas sobre muestras reales: es ahí donde el margen de proceso se mide de verdad.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.