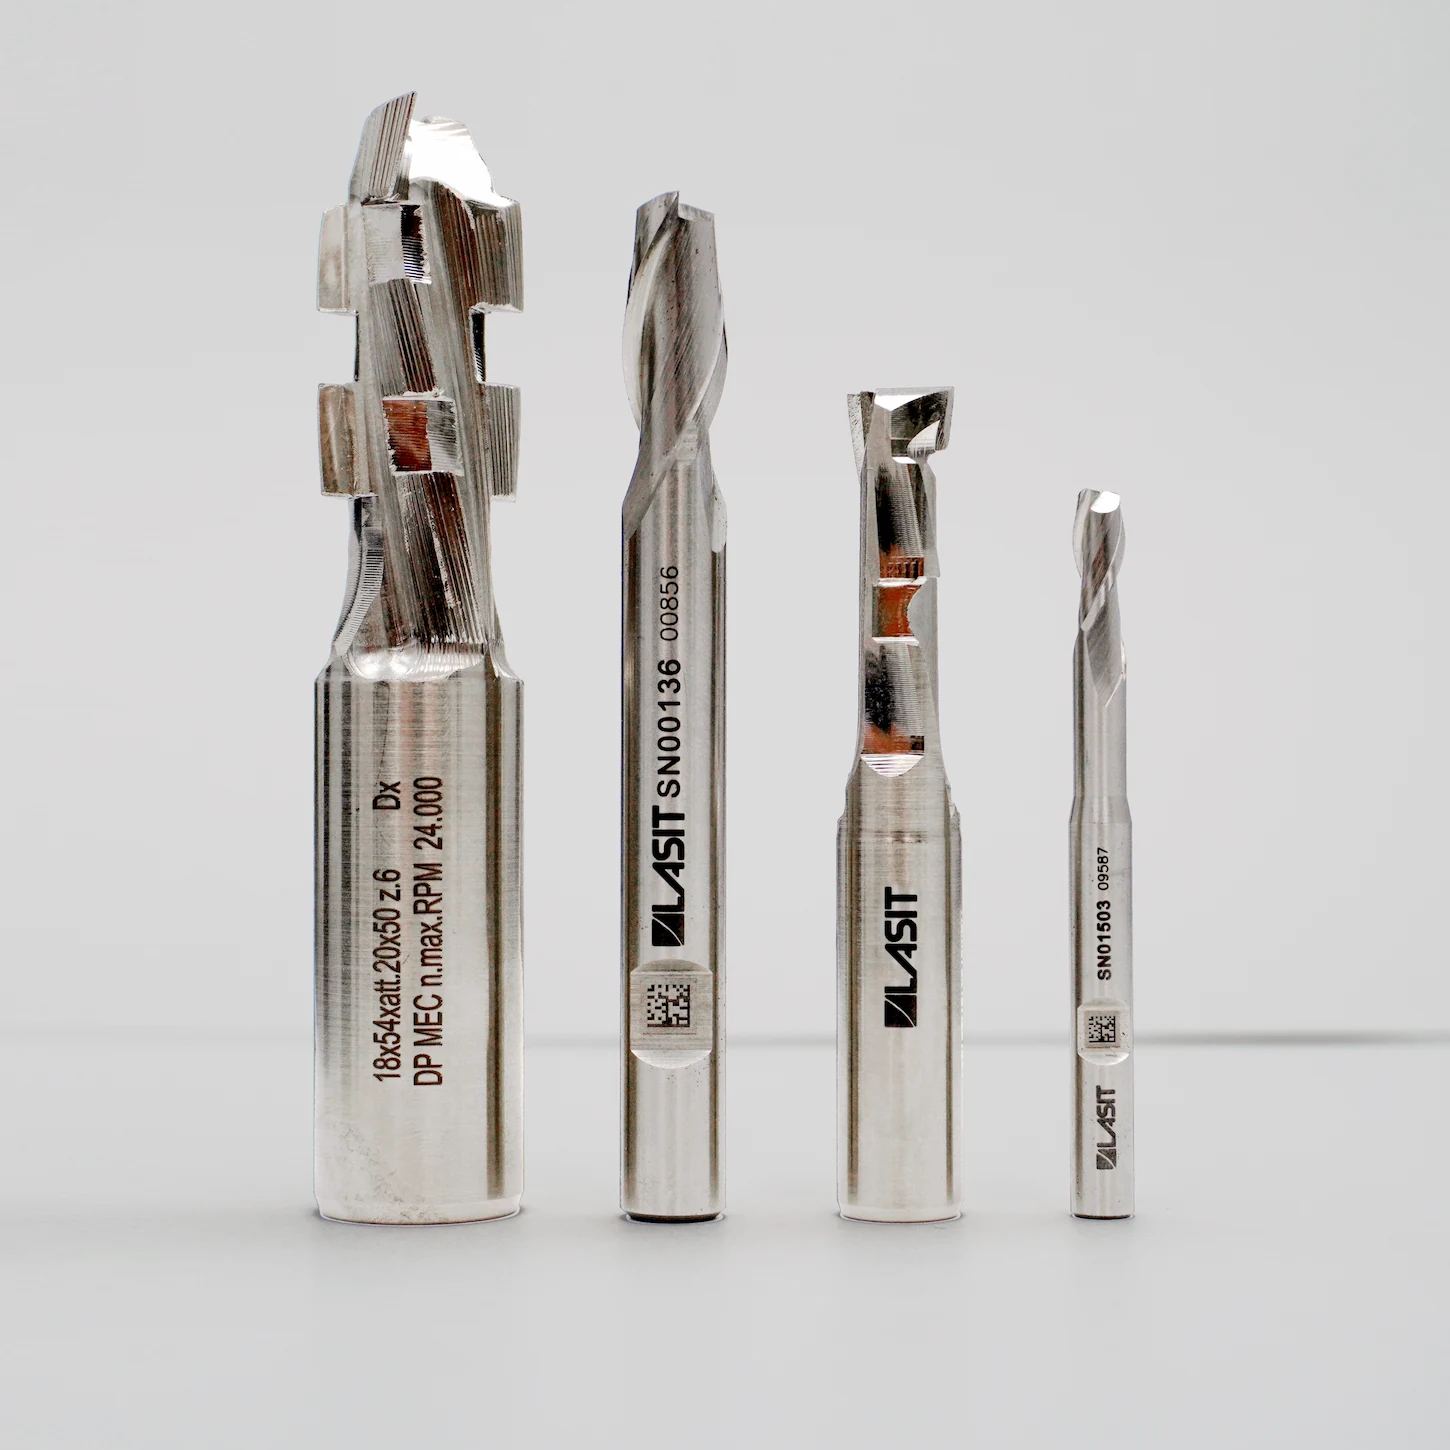
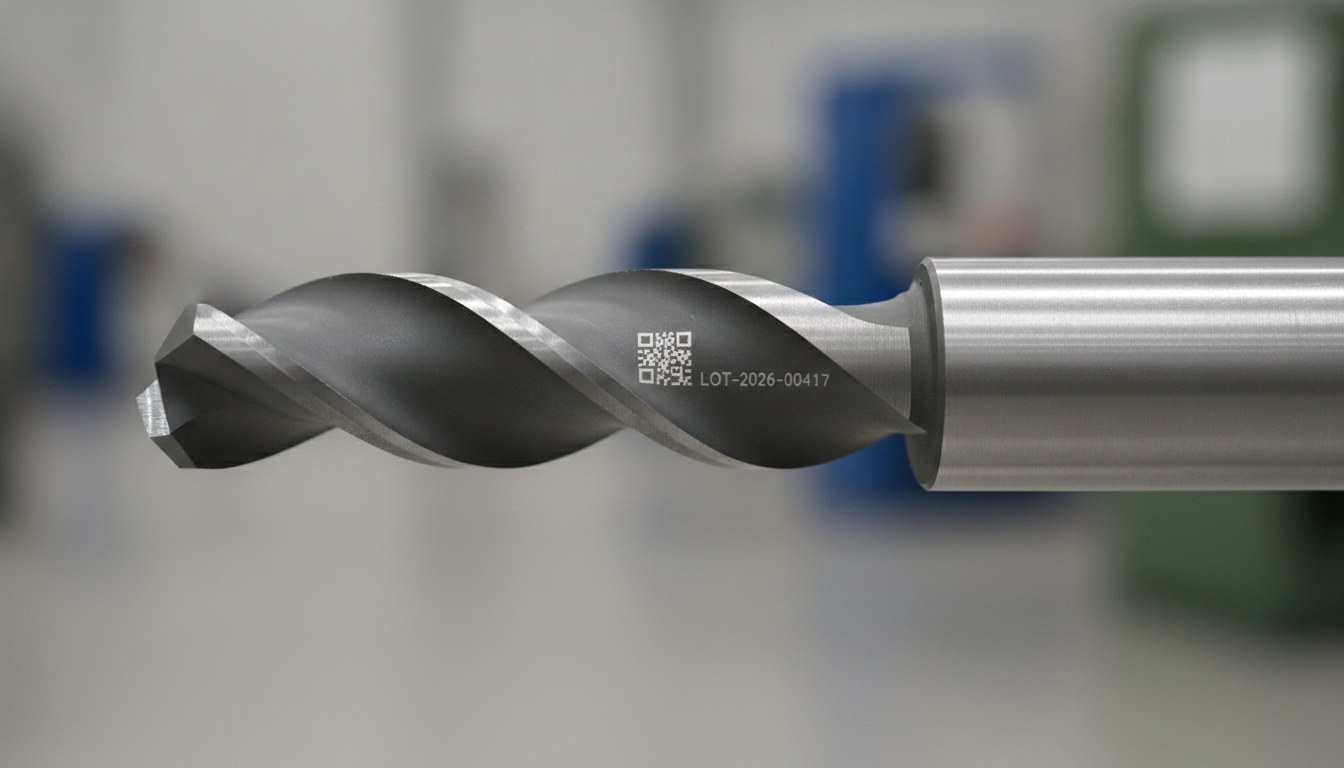
Quien fabrica herramientas de corte, fresas, brocas, machos y moldes conoce bien la última operación del ciclo: el marcado de códigos, logotipos, lotes y números de serie para la trazabilidad. Sin embargo, en estos componentes el marcado llega cuando la pieza ya ha sido templada — a menudo más de 60 HRC, con aceros rápidos que alcanzan 62-66 HRC — y en muchos casos también está recubierta con una capa PVD de nitruro de titanio (TiN) o recubrimientos análogos. Son las condiciones en las que la energía concentrada de un haz láser se encuentra con el material más delicado que puede hallar.
El problema es que un marcado puede superar el control de legibilidad y, al mismo tiempo, haber introducido un defecto invisible bajo la superficie. Un aporte térmico mal gestionado sobre un acero martensítico provoca revenido local, tensiones residuales y, en los peores casos, microfisuras que parten precisamente del borde de los caracteres. En una herramienta que trabaja a fatiga, con cargas cíclicas y filos solicitados, ese punto se convierte en un iniciador.
Por eso, en los aceros templados y recubiertos el criterio de calidad no puede detenerse en la legibilidad del código: debe comprender la integridad metalúrgica de la zona marcada. Y la integridad se gestiona con dos palancas concretas — los parámetros de proceso y la posición del marcado sobre la pieza.
Por qué el templado es frágil ante la energía concentrada
El temple confiere dureza transformando la estructura del acero en martensita, una fase dura pero metaestable. Es precisamente esta metaestabilidad la que la hace sensible al calor: basta con calentar localmente el material por encima de su temperatura de revenido para que la martensita se transforme, con una pérdida de dureza circunscrita pero real en la zona térmicamente alterada.
Cuando la energía del haz se concentra en tiempos y áreas reducidas, el gradiente térmico entre el punto alcanzado y el material circundante es pronunciado. El enfriamiento rápido que sigue deja tensiones residuales de tracción, las más peligrosas, porque al sumarse a las cargas de servicio reducen el umbral de iniciación de las fisuras. En los aceros muy duros, poco tenaces por naturaleza, el margen es estrecho: la misma propiedad que hace la herramienta resistente al desgaste la hace poco tolerante a los esfuerzos localizados.
Esta es la razón por la que el marcado sobre acero templado requiere una lógica distinta de la usada sobre un acero dulce o sobre un inoxidable recocido: no se trata de «escribir más», sino de entregar al material la menor energía posible para obtener el contraste necesario.
El recubrimiento PVD/TiN: pocos micrones que lo cambian todo
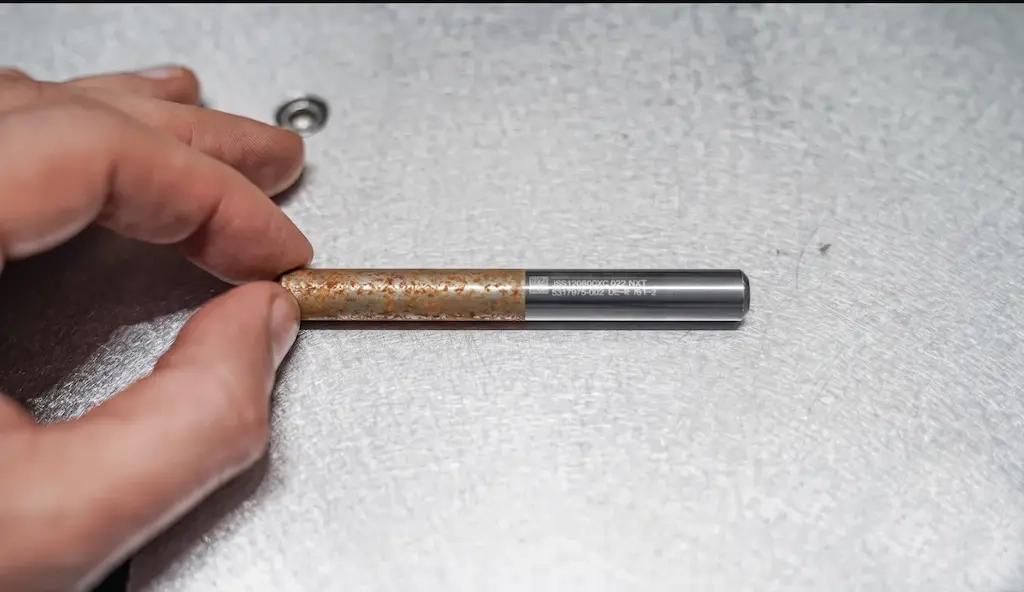
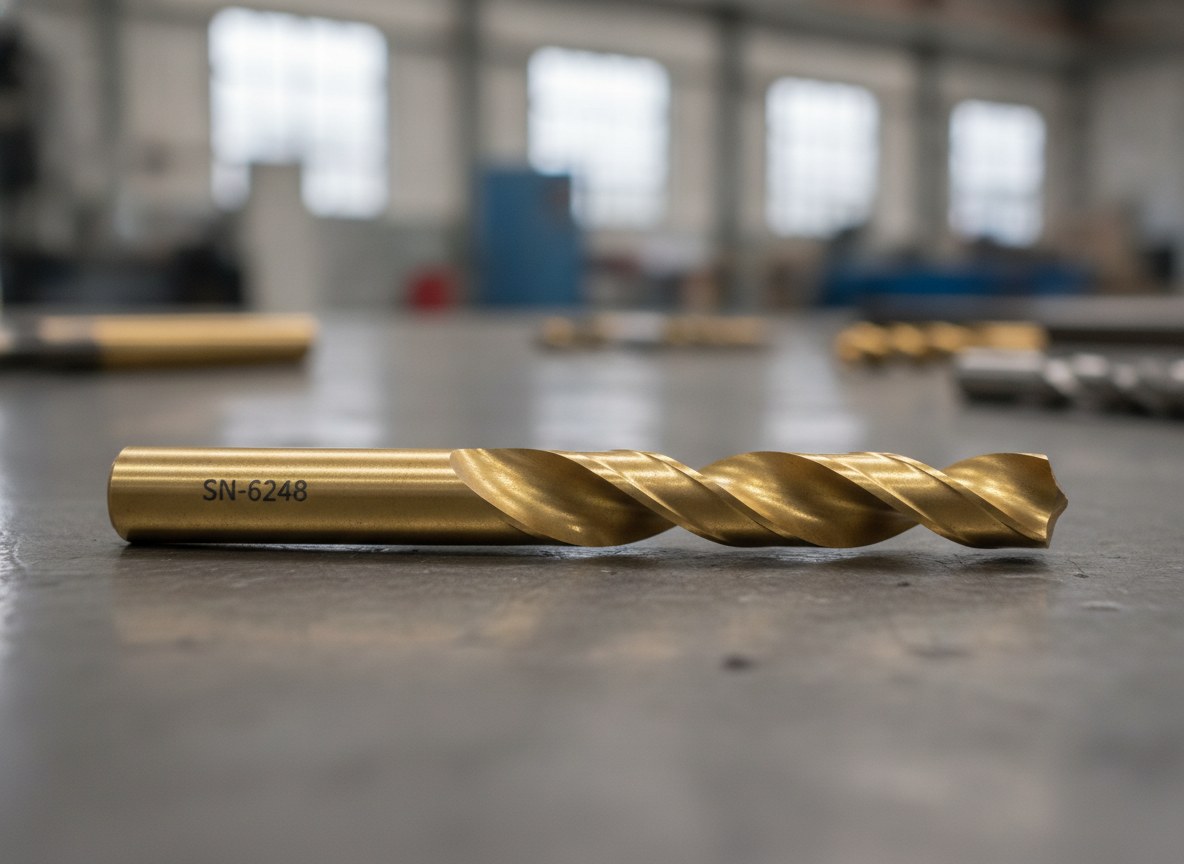
Los recubrimientos PVD como el nitruro de titanio tienen espesores del orden de pocos micrones y una dureza superior a la del sustrato. Están diseñados para reducir la fricción y el desgaste del filo, no para resistir un choque térmico puntual. Un impulso demasiado energético puede quemar el recubrimiento, alterar su color en los bordes del marcado o, peor aún, iniciar su delaminación local — el despegue de la capa del sustrato.
Sobre el recubierto existen dos vías legítimas. Se puede obtener el contraste actuando con muy baja energía directamente sobre la capa, modificando su respuesta óptica sin retirarla; o bien se puede eliminar de forma controlada el recubrimiento en correspondencia con los caracteres, aprovechando el contraste entre capa y sustrato. En ambos casos la palabra clave es control: la ventana de proceso sobre pocos micrones es estrecha, y debe encontrarse sobre el recubrimiento real, no sobre una muestra nominal.
Baja fluencia y pasadas múltiples: distribuir la energía
La estrategia que protege la integridad metalúrgica es contraintuitiva respecto al instinto de «forzar» la potencia: se trabaja a baja fluencia, es decir, con poca energía por unidad de superficie en cada impulso, y se construye el marcado con varias pasadas ligeras en lugar de una única pasada intensa. La energía total necesaria para el contraste se diluye así en el tiempo, dando al calor la posibilidad de disiparse entre una pasada y otra y reduciendo el pico térmico que desencadena el revenido.
Fluencia por pasada Zona afectada por el calor Baja fluencia, varias pasadasEste enfoque se apoya en la naturaleza de la fuente. Las fuentes MOPA, con duración de impulso regulable, permiten elegir impulsos breves que calientan menos el material; el láser de fibra a 1064 nm sigue siendo la referencia para los metales, mientras que las fuentes de impulsos ultracortos en picosegundos llevan el aporte térmico a un nivel despreciable, ideal donde la zona térmicamente alterada debe reducirse al mínimo. La relación entre potencia, duración de impulso y efecto sobre el material es el núcleo del problema: vale la pena profundizar en el detalle de la potencia del láser y de la duración del impulso.
Annealing o ablación: dos modos de generar contraste, dos balances térmicos
Sobre acero el marcado oscuro por annealing nace de una oxidación superficial controlada: no retira material, pero por definición introduce calor, y es por tanto la modalidad que requiere más atención sobre el templado. La ablación a baja fluencia, por el contrario, actúa sobre un espesor mínimo de superficie con impulsos breves, limitando el aporte térmico de masa pero generando una ligera topografía.
| Aspecto | Annealing (oxidación) | Ablación a baja fluencia |
|---|---|---|
| Retirada de material | Ausente | Capa superficial mínima |
| Aporte térmico local | Más elevado | Contenido con impulsos breves |
| Efecto sobre el recubrimiento PVD/TiN | Riesgo de alteración cromática | Riesgo de delaminación si la energía es alta |
| Contraste obtenido | Tonalidad oscura por oxidación | Topografía superficial |
No existe una elección correcta en absoluto: depende de la dureza, de la presencia y del tipo de recubrimiento, de la necesidad de un código de bajo relieve o de una superficie intacta al tacto. La regla práctica es verificar el efecto real con una sección metalográfica y una medida de microdureza en la zona marcada, no fiarse del aspecto visual del código.
Dónde se puede marcar y dónde no: leer la geometría de la herramienta
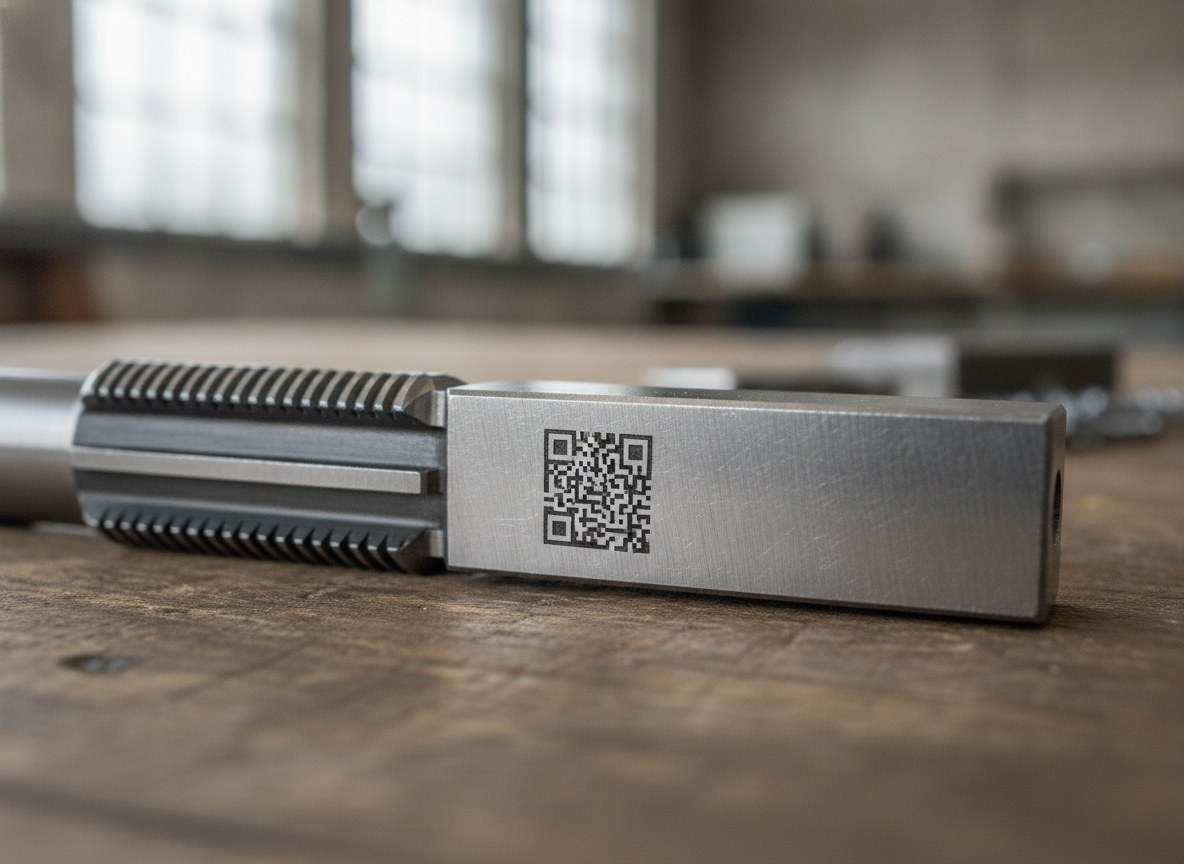
La posición del marcado es una palanca de integridad tanto como los parámetros. En una herramienta existen zonas donde una leve alteración superficial es irrelevante y zonas donde es inaceptable. El mango, las caras planas no funcionales y las porciones no solicitadas del cuerpo son las áreas naturales para códigos y números de serie. Los filos, los radios de acuerdo, las gargantas de evacuación y toda superficie sujeta a carga o a concentración de esfuerzos deben evitarse en cambio: es allí donde una microfisura o una tensión residual encuentran el peor iniciador.
Esto vale también para el marcado de fresas y herramientas de corte, donde la tentación de colocar el código en el área más cómoda para la carga debe equilibrarse con el mapa de esfuerzos de la pieza. Es una decisión que rara vez corresponde solo a quien configura la máquina: implica la geometría funcional de la herramienta.
Cómo se valida el marcado sobre un templado
En estos materiales la validación no es un paso formal. Antes de poner en producción un ciclo, tiene sentido marcar muestras reales — mismo acero, misma dureza, mismo recubrimiento — y llevarlas al laboratorio para una verificación que vaya más allá de la lectura del código: sección metalográfica para observar la zona térmicamente alterada, medida de microdureza para cuantificar el eventual revenido, y control de la legibilidad y del grading del código en línea. Es la única manera de saber si la ventana de proceso elegida protege realmente la integridad de la pieza.
Cuándo tiene sentido, y cuándo acordar la posición con la oficina técnica
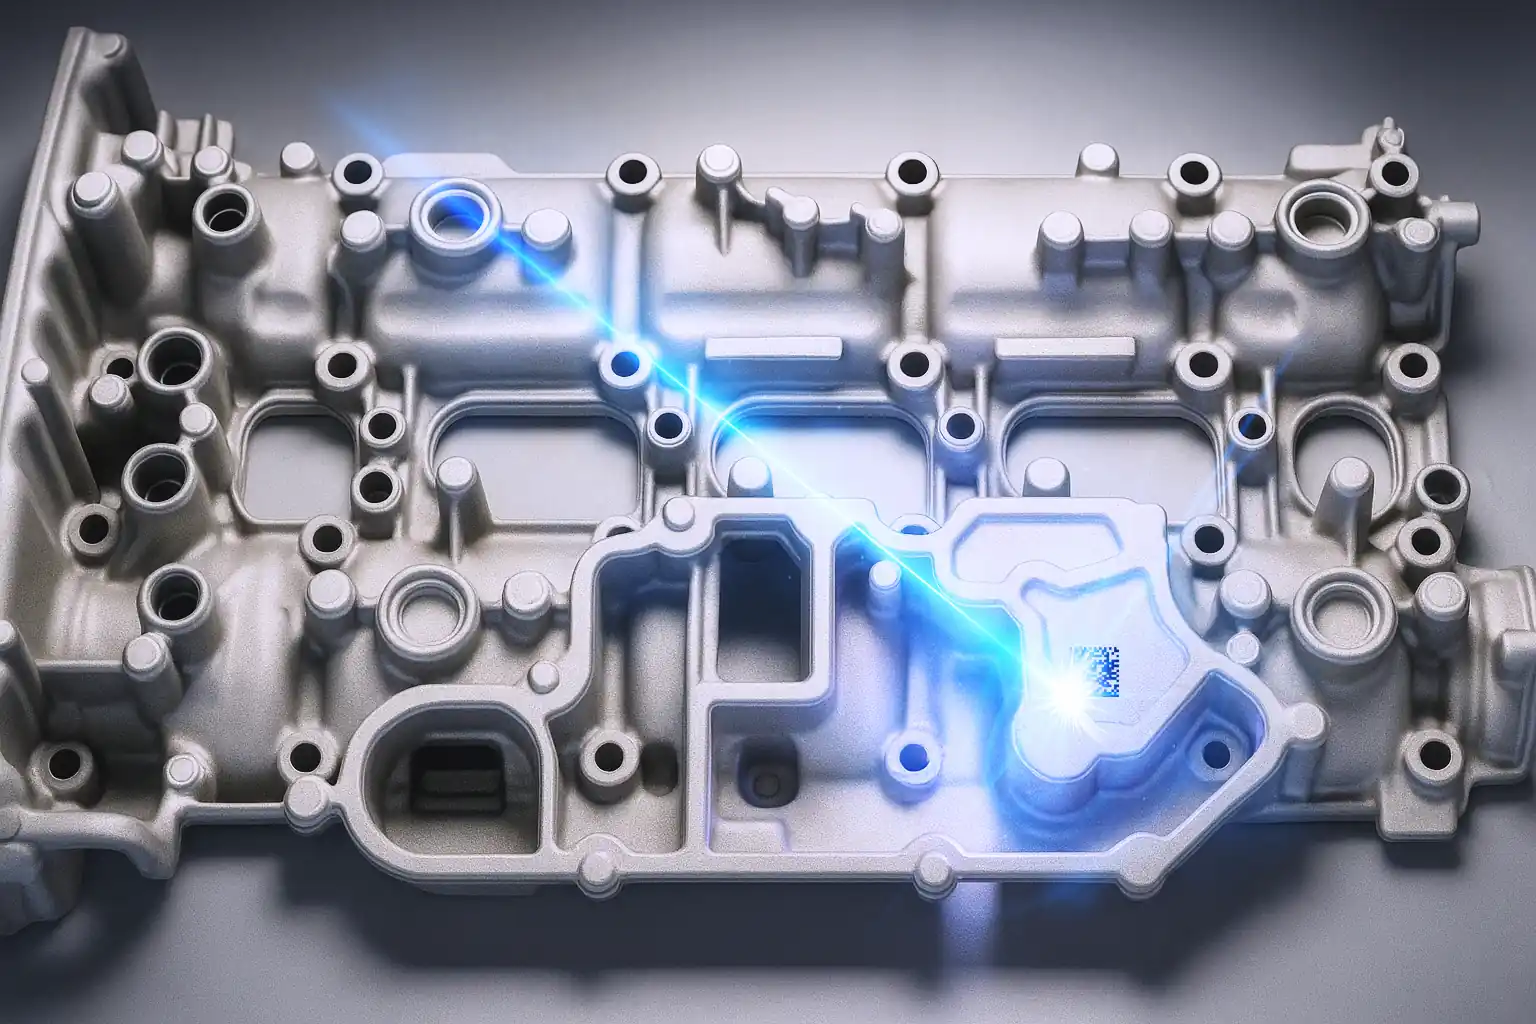
El marcado láser a baja fluencia es la elección más racional cuando hay que trazar herramientas templadas y recubiertas de forma permanente, sin los iniciadores mecánicos del punzonado o de la micropercusión y sin consumibles. En aceros muy duros y en recubrimientos PVD es a menudo la única vía para obtener un código permanente sin comprometer la función de la pieza.
No es en cambio una decisión que deba tomarse aislando el solo marcado. Cuando el componente trabaja a fatiga, cuando los márgenes de seguridad son estrechos o cuando la superficie disponible obliga a acercarse a un filo o a un radio crítico, la posición y la modalidad deben acordarse con la oficina técnica y con quien conoce el mapa de esfuerzos. En esos casos la pregunta ya no es «¿es legible el código?», sino «¿dónde y cómo podemos marcar sin quitarle vida a la herramienta?». Es el mismo razonamiento que guía la elección del marcador para un taller mecánico: la tecnología sirve al proceso, no al contrario.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.