Quien fabrica componentes aeroespaciales sometidos a cargas cíclicas —soportes estructurales, racores, elementos de fuselaje, anclajes de tren de aterrizaje en aleación de titanio o de aluminio— convive con una regla no escrita: cada discontinuidad en la superficie de una pieza solicitada a fatiga es un potencial punto de inicio de grieta. Un canto vivo, un arañazo, un surco dejado por un mecanizado se convierten en concentradores de tensión, los puntos desde los que una fractura puede propagarse bajo carga repetida.
El marcado vive exactamente dentro de esta contradicción. El componente debe identificarse de forma permanente —código UID, DataMatrix, número de serie, referencia de lote— porque la trazabilidad es un requisito de conformidad antes incluso que de proceso. Pero el marcado es también una modificación local de la superficie: en una pieza a fatiga, un marcado mal ejecutado puede debilitar precisamente el componente que debería hacer rastreable.
El punto decisivo es una distinción que a menudo permanece implícita: la diferencia entre un requisito estético y un requisito estructural del marcado. Es aquí donde el annealing —el marcado por recocido, sin arranque de material— se convierte en la respuesta técnica correcta.
Por qué un marcado puede convertirse en un inicio de grieta
La resistencia a fatiga de un componente no depende solo del material y de las cargas, sino del estado de su superficie. Cada entalla geométrica actúa como concentrador de tensión: localmente la solicitación real supera la nominal de proyecto, y en un metal que trabaja a millones de ciclos es exactamente desde esos puntos donde nace la primera microgrieta. Un marcado por grabado o deep engraving elimina material y deja un surco con aristas: una entalla en toda regla.
En una placa aplicada o en una zona no solicitada esto no es un problema. En una superficie estructural de una aleación de titanio o de un aluminio aeronáutico de alta resistencia, en cambio, ese surco puede reducir la vida a fatiga de la pieza. Es la razón por la que muchos planos aeroespaciales tratan el marcado como una característica de proyecto, no como una operación de taller dejada a la discreción del operario. La misma lógica ha guiado la transición del dot peen al láser: el punzonado por micropuntos deforma plásticamente el material e introduce tensiones residuales justo donde no hacen falta.
Estético frente a estructural: dos requisitos para el mismo código
Un código DataMatrix marcado en un panel de revestimiento y un código marcado en un larguero parecen la misma cosa, pero responden a requisitos opuestos. En el primer caso importa la legibilidad en el tiempo, el contraste, la resistencia a agentes ambientales: es un requisito estético y funcional. En el segundo caso importa también, y ante todo, que el marcado no altere el comportamiento mecánico de la pieza: es un requisito estructural.
Confundir los dos planos lleva a errores típicos. Se elige una profundidad de grabado «por seguridad», pensando que más profundo significa más permanente, y se introduce una entalla donde en cambio hacía falta un marcado de impacto nulo. O bien se aplica el mismo ciclo exacto a una superficie a la vista y a una superficie solicitada, ignorando que la restricción técnica es distinta. El marcado correcto parte de la pregunta adecuada: ¿esta superficie está solicitada a fatiga, sí o no?
Cómo funciona el annealing: contraste sin arrancar material
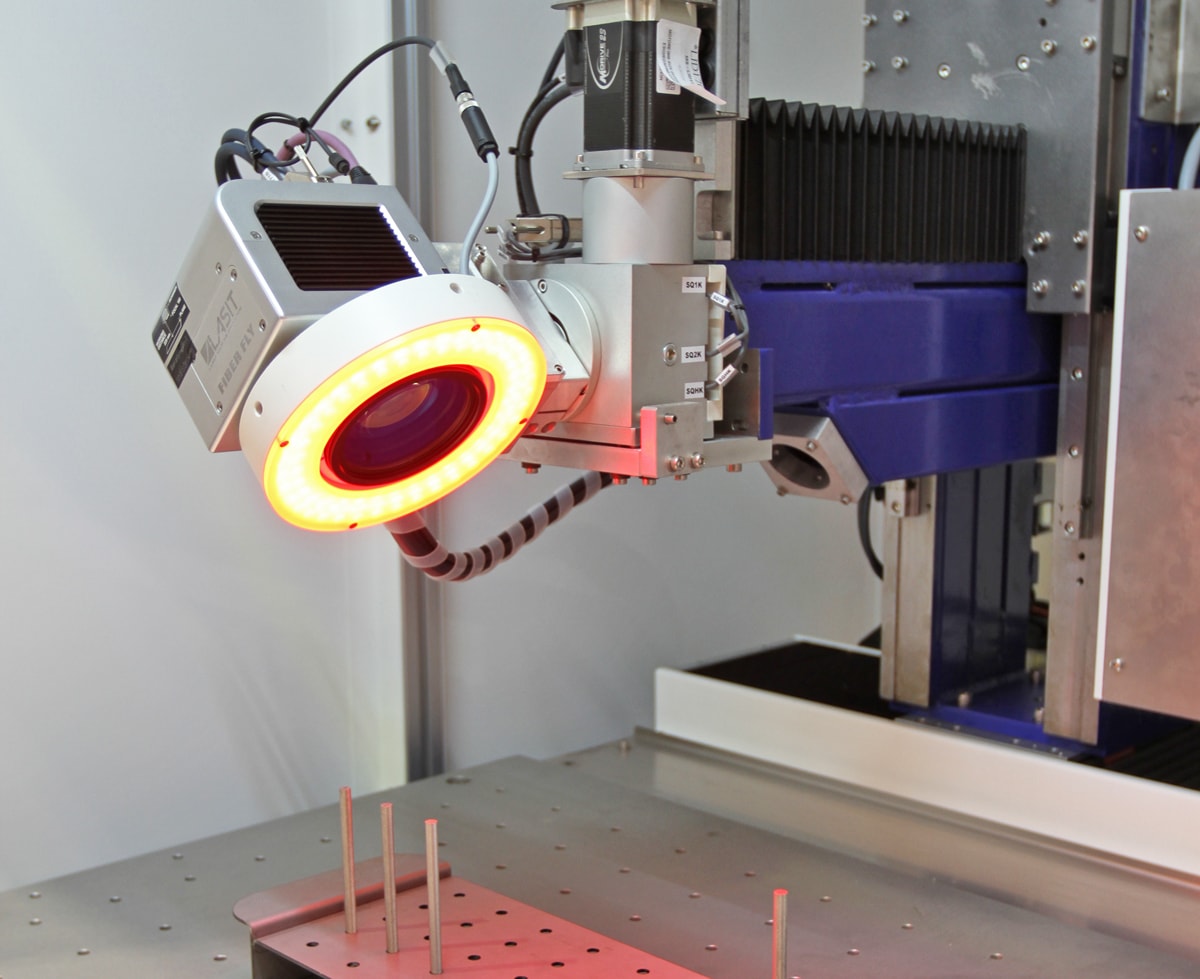
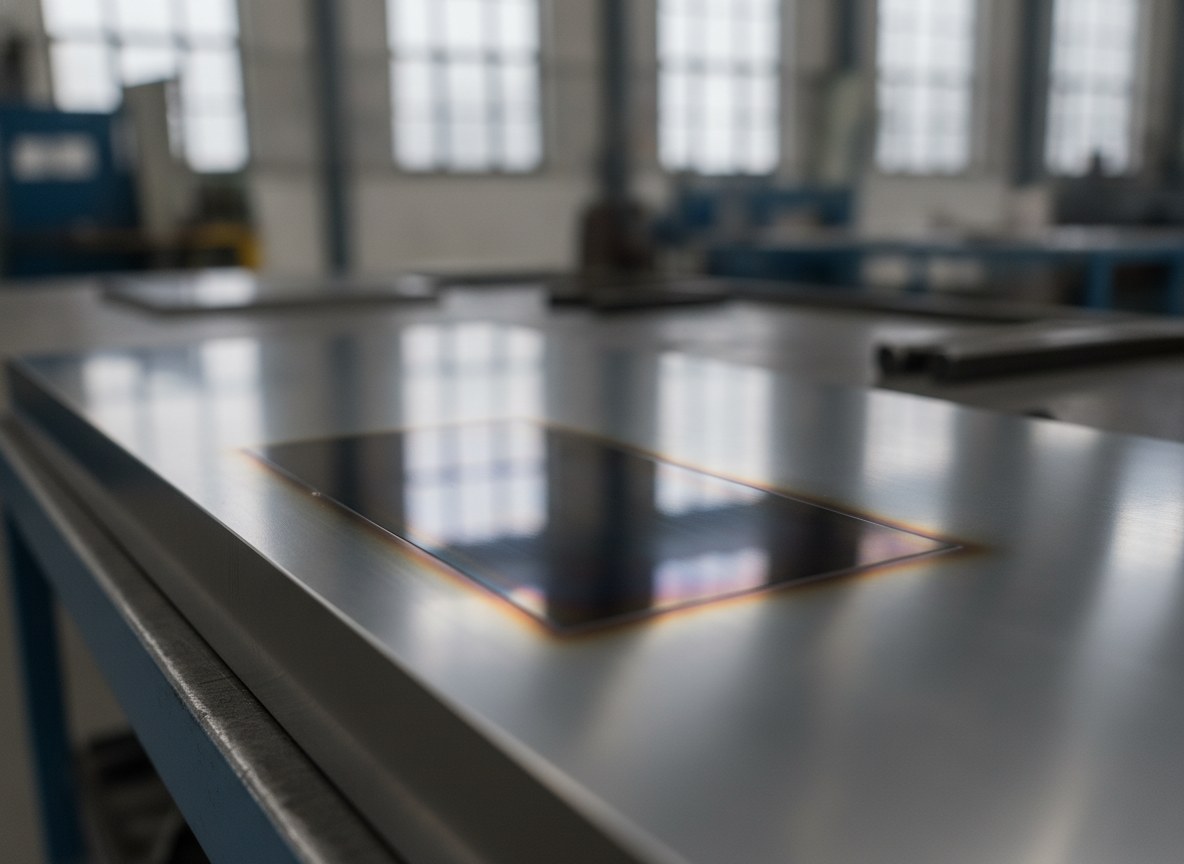
El annealing aprovecha el calor controlado del haz para calentar el metal por debajo del umbral de fusión y de vaporización. En estas condiciones no se elimina material: se genera el crecimiento de una fina capa de óxido bajo la superficie, que produce un contraste oscuro o una tonalidad estable por interferencia óptica. El resultado es un marcado permanente en el que el perfil superficial permanece invariado: ningún surco, ninguna arista, ningún material desplazado.
Es la diferencia sustancial respecto al grabado. Donde el grabado crea una discontinuidad geométrica, el annealing deja la superficie coplanar a la original: al tacto y al perfilómetro la zona marcada y la circundante pertenecen al mismo plano. Para un componente a fatiga esto significa que el concentrador de tensión, sencillamente, no existe. El control del proceso es sin embargo exigente: la ventana entre un óxido bien formado y un principio de fusión localizada es estrecha, y requiere parámetros cualificados y repetibles, no ajustados a ojo.
| Aspecto | Grabado / marcado profundo | Annealing (sin arranque) |
|---|---|---|
| Arranque de material | Sí, crea un surco | No, ninguna eliminación |
| Efecto sobre el perfil superficial | Discontinuidad geométrica | Perfil invariado |
| Riesgo de inicio a fatiga | Presente en zonas solicitadas | Despreciable |
| Contraste del marcado | Elevado y permanente | Elevado, por oxidación controlada |
| Superficies recomendadas | Zonas no estructurales | También superficies a fatiga (con restricciones de proyecto) |
Profundidad, integridad superficial y zonas de marcado
En los componentes aeroespaciales la profundidad no es un parámetro libre. Las especificaciones de producto definen a menudo un límite máximo para el marcado directo sobre las superficies solicitadas, y en algunas clases de componentes el arranque de material sencillamente no está admitido. El annealing encaja de forma natural en estas restricciones porque opera a una profundidad despreciable y no daña el sustrato metálico.
La segunda restricción se refiere a las zonas. El plano del componente distingue típicamente áreas en las que el marcado está permitido —superficies no estructurales, áreas de baja solicitación, placas aplicadas— y áreas en las que está prohibido o limitado a métodos de impacto nulo. El marcado se convierte así en una decisión de proyecto trazada en el plano, no en una decisión de taller.
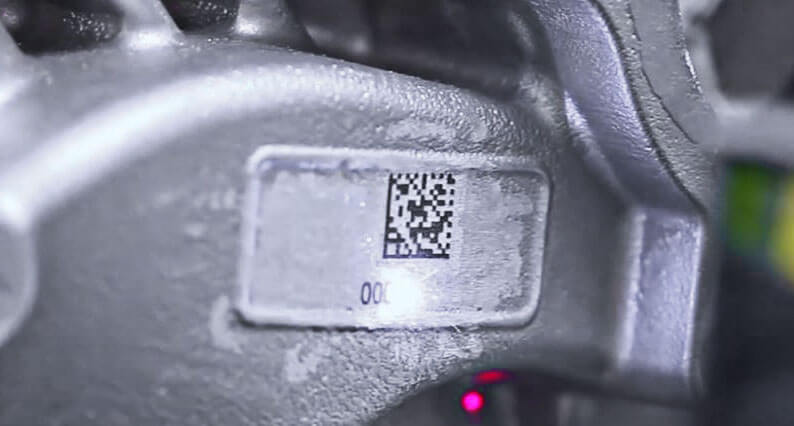
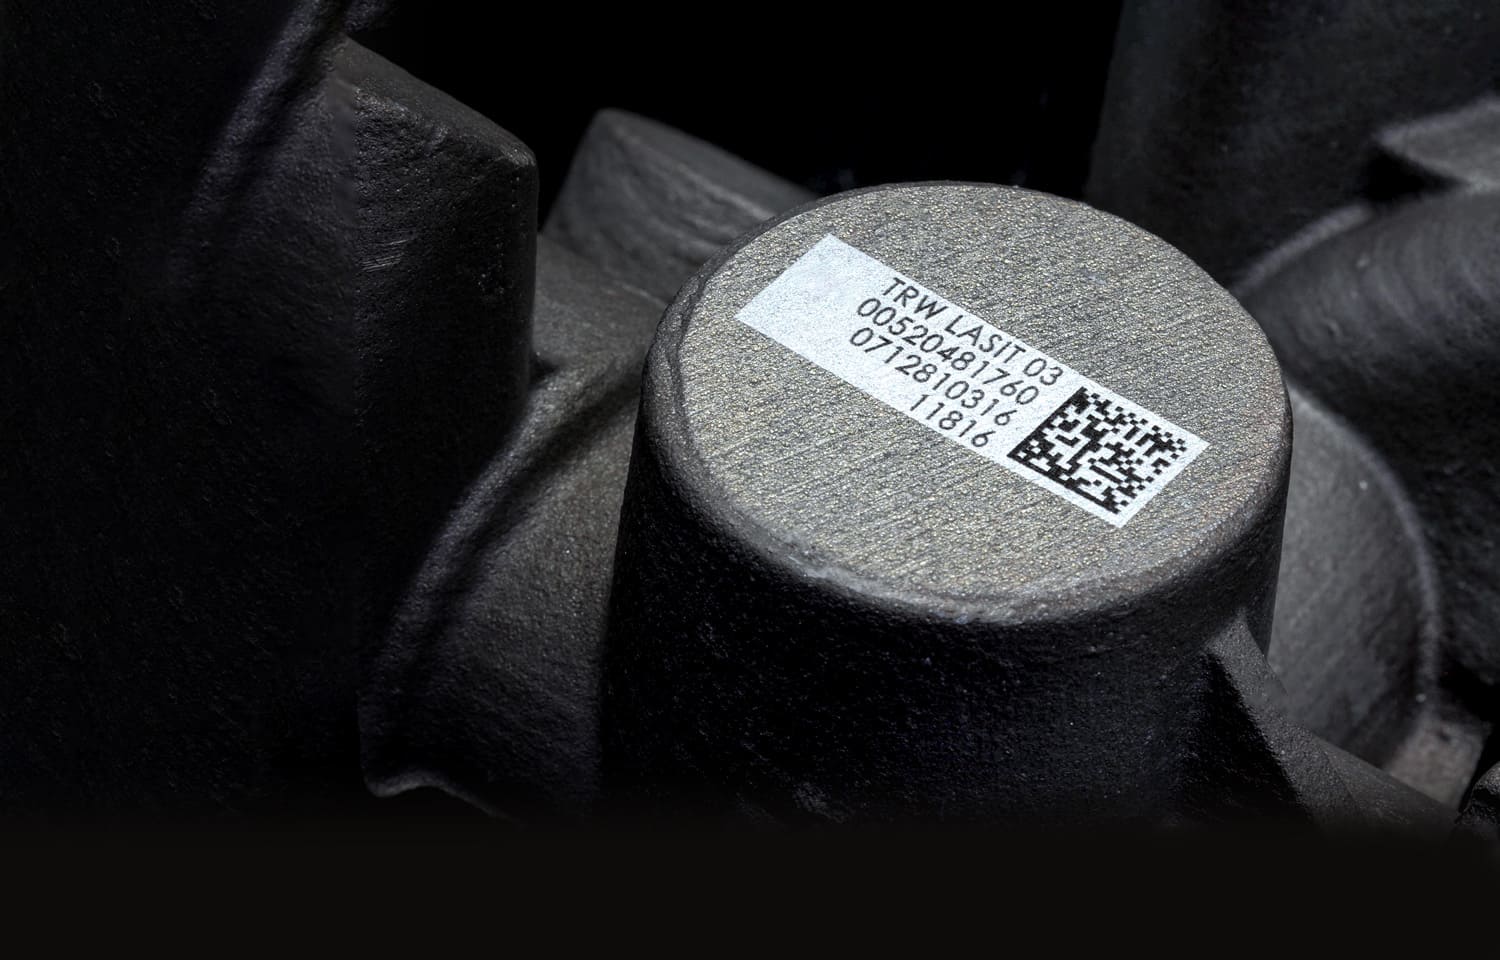
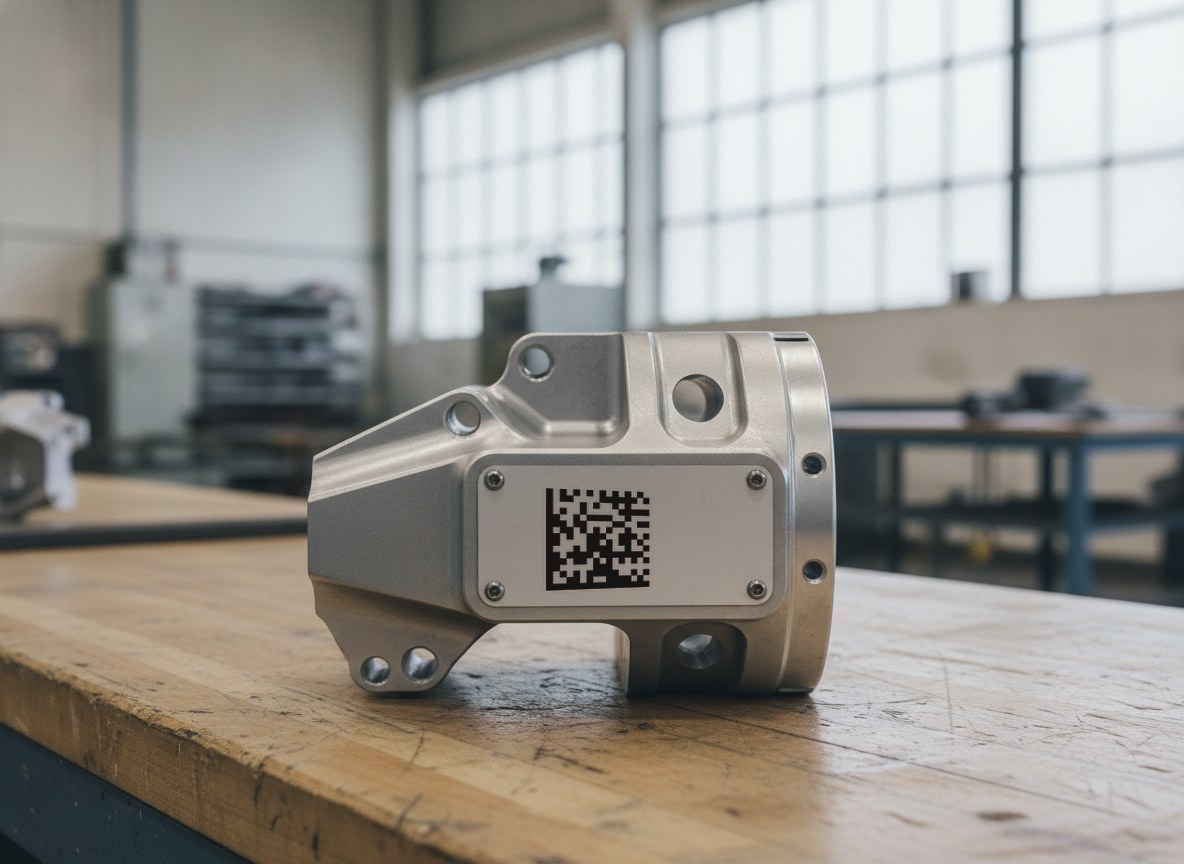
Cuando el código sirve para apoyar la trazabilidad a lo largo de toda la vida de la pieza —como en la lógica de los códigos UID en el ciclo de vida del componente— el objetivo es una marca legible y verificable durante años sin haber tocado la integridad estructural. El caso opuesto, el del marcado profundo multinivel, sigue siendo válido pero en una familia de componentes totalmente distinta: aquellos en los que la profundidad se busca a propósito y la superficie no es crítica a fatiga.
Titanio y aluminio: dos aleaciones, dos comportamientos
Las aleaciones de titanio son el terreno natural del annealing. El óxido de titanio se forma de manera ordenada y estable, y según su espesor genera tonalidades nítidas y repetibles sin ninguna eliminación de material. En un componente de titanio solicitado a fatiga se obtiene así un código de alto contraste dejando la superficie perfectamente coplanar, condición ideal cuando la pieza debe conservar su vida a fatiga de proyecto.
Las aleaciones de aluminio aeronáuticas se comportan de forma distinta: la elevada conductividad térmica disipa rápidamente el calor y el óxido nativo tiene una dinámica propia, por lo que el clásico recocido a color típico del titanio no es el mecanismo de referencia. Aun así, el principio rector sigue siendo el mismo: en una superficie a fatiga la prioridad es un marcado de bajísima penetración, que genere contraste sin crear una entalla. La elección de los parámetros debe calibrarse según la aleación específica, y por eso la vía obligada son las pruebas sobre muestras reales del material del cliente, no los ajustes genéricos.
Documentar el proceso para el expediente técnico
En el sector aeroespacial un proceso de marcado vale tanto como su documentación. No basta con que el código sea legible: hay que poder demostrar que el ciclo aplicado no ha comprometido la integridad del componente y que es repetible. Esto significa partir de parámetros cualificados, validarlos con pruebas sobre muestras representativas, verificar que la superficie marcada mantenga el perfil y controlar la legibilidad del código con criterios objetivos.
Flujo de cualificación y documentaciónParámetros cualificadosEnsayos de muestrasControl de integridad superficialLegibilidad del códigoRegistro del expediente técnicoEl grading de los códigos DataMatrix, aplicable en línea, proporciona una medida objetiva y repetible de la calidad de la marca que se incorpora al expediente; la verificación formal, cuando se requiere, se realiza en cambio en condiciones de laboratorio controladas. Registrar parámetros, resultado de las pruebas y criterio de aceptación transforma el marcado de operación manual en proceso cualificado —el único que resiste una auditoría y que se integra con los requisitos de los estándares AS9100 y MIL-STD-130.
Cuándo el annealing es la elección correcta (y cuándo no)
El annealing es la solución natural cuando el marcado recae sobre una superficie solicitada a fatiga y el requisito es estructural antes que estético: componentes de titanio, elementos de aleación que deben conservar intacta su vida a fatiga, piezas en las que el arranque de material no está admitido. En estos casos marcar sin tocar el perfil no es una ventaja accesoria, es la condición misma para poder marcar.
No es en cambio la elección obligada cuando la superficie no es crítica y se necesitan profundidades elevadas —para resistir a una abrasión severa, a remecanizados o a tratamientos que eliminan capa superficial: allí un marcado profundo en zona no estructural sigue siendo más adecuado. La regla práctica es sencilla: primero se establece si la superficie está solicitada a fatiga, luego se elige el método. Invertir el orden es el error que, en un componente aeroespacial, se paga más caro.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.