
La industria aeroespacial representa uno de los sectores más exigentes en cuanto a trazabilidad e identificación permanente de componentes. Cada elemento instalado en un avión, desde el tornillo más pequeño hasta sistemas complejos como los motores, debe ser trazable a lo largo de todo su ciclo de vida operativo, que puede abarcar décadas. ¿Te has preguntado alguna vez cómo gestionar la trazabilidad de un componente destinado a volar durante 30 años, pasando por miles de ciclos térmicos y acumulando decenas de miles de horas de funcionamiento? En este contexto, el marcado láser de Identificación Única (UID ) se ha consolidado como una tecnología clave para garantizar la identificación permanente, la gestión eficaz de la cadena de suministro y el cumplimiento de la normativa.
El papel estratégico del marcado UID en el sector aeroespacial
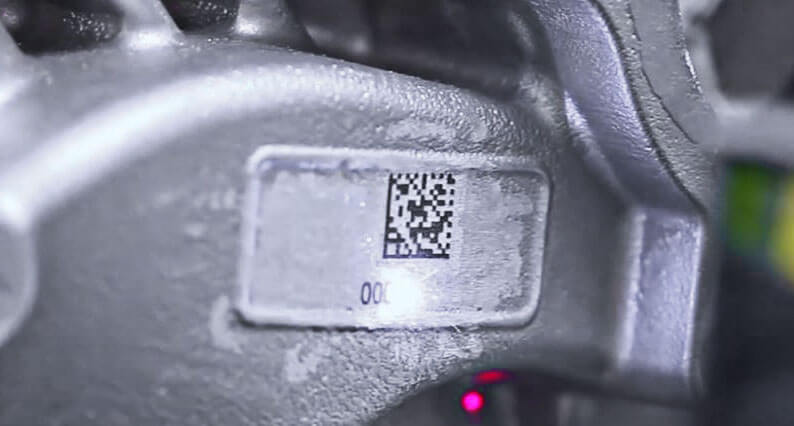
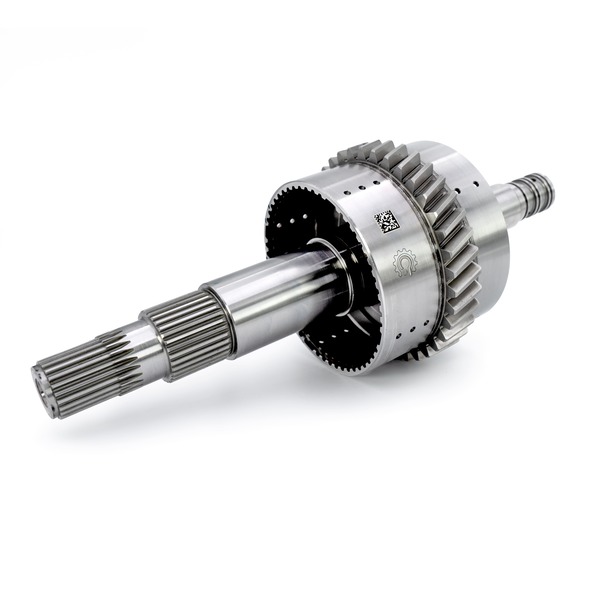
La trazabilidad única de los componentes aeroespaciales responde a necesidades múltiples e interconectadas. Desde el punto de vista de la seguridad operativa, cada componente debe ser identificable de forma única para permitir la reconstrucción completa del historial de mantenimiento, la identificación rápida en caso de retiradas técnicas y la verificación de la autenticidad. El marcado permanente con códigos UID, normalmente implementado mediante símbolos DataMatrix como se especifica en la sección 5.8.2 de MIL-STD-130N, permite codificar información esencial en espacios extremadamente pequeños, a menudo inferiores a 3-4 milímetros cuadrados.
Un caso emblemático que ilustra la importancia de este sistema se remonta a 2018, cuando un fabricante de componentes hidráulicos tuvo que gestionar una retirada de válvulas instaladas en varias flotas de helicópteros militares. Gracias al marcado UID conforme a las normas, la identificación de los lotes afectados y el seguimiento de los componentes instalados se completaron en 72 horas, en lugar de las semanas que habrían sido necesarias con los sistemas de trazabilidad tradicionales. Este tipo de eficacia operativa no es un extra opcional: es un requisito que puede marcar la diferencia entre una intervención a tiempo y unas consecuencias potencialmente catastróficas.
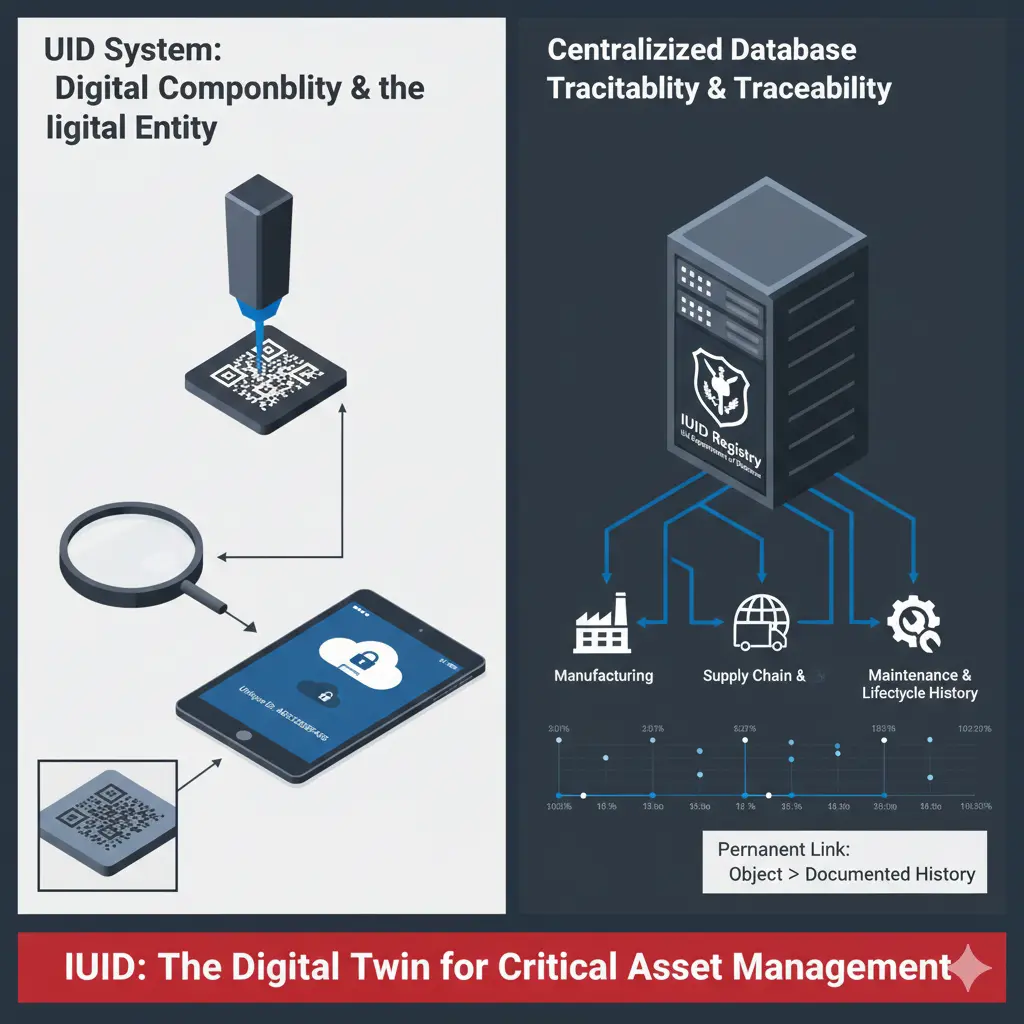
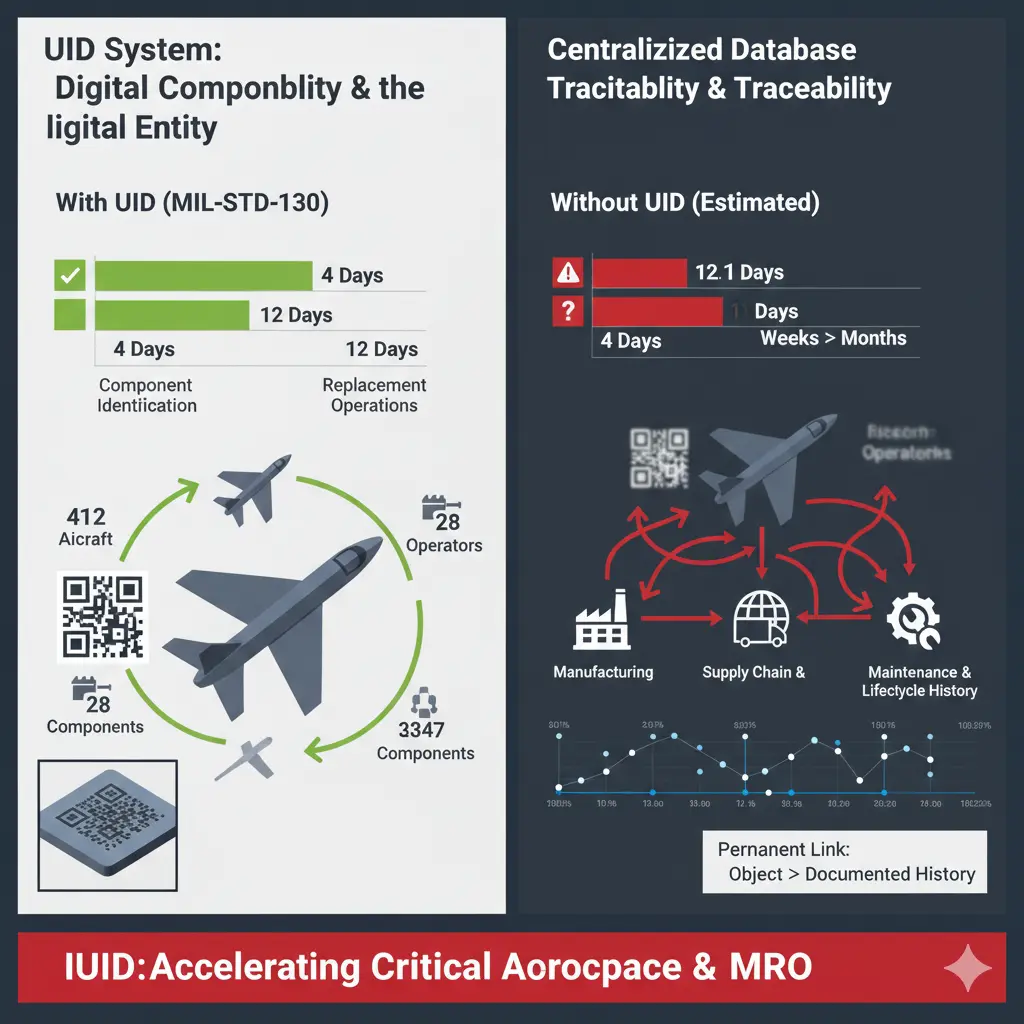
El sistema UID se basa en asignar un identificador único a cada componente crítico, registrado en bases de datos centralizadas como el Registro IUID del Departamento de Defensa de EEUU. Este enfoque transforma los componentes individuales en entidades digitalmente rastreables, creando un vínculo permanente entre el objeto físico y el historial documental. La implantación del marcado láser garantiza que esta conexión persista independientemente de las condiciones operativas a las que se someta el componente.
Requisitos de rendimiento en entornos extremos
Los componentes aeroespaciales funcionan en condiciones que ponen a prueba cualquier sistema de marcado. Los rangos de temperatura pueden variar desde -55°C a grandes altitudes hasta más de 150°C en las zonas de los motores, con rápidos gradientes de temperatura durante las fases de vuelo que pueden alcanzar los 100°C en cuestión de minutos. Las vibraciones continuas, especialmente intensas en los sistemas de propulsión, donde se registran aceleraciones de hasta 20 g, someten a los materiales a importantes tensiones mecánicas. La exposición a fluidos agresivos, como combustibles Jet-A1, aceites hidráulicos Skydrol y productos químicos de mantenimiento, es otro reto para la permanencia del marcado.
La tecnología láser cumple estos requisitos mediante una interacción física con el sustrato que crea cambios permanentes en la superficie. Para las aleaciones de aluminio de la serie 7xxx, utilizadas habitualmente en estructuras primarias, se suelen utilizar láseres de fibra con pulsos de 30-50 nanosegundos y potencias medias entre 15 y 30 vatios. La profundidad de marcado suele variar entre 10 y 50 micrómetros, un parámetro crítico porque debe garantizar un contraste duradero sin comprometer la integridad estructural del componente.
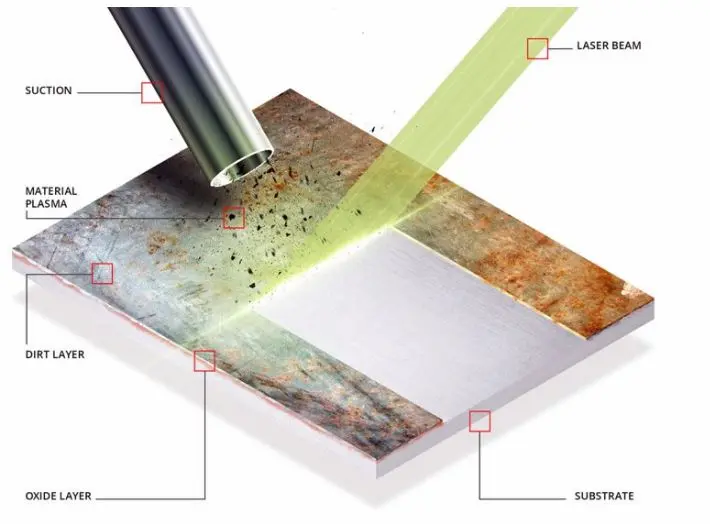
Resulta que trabajé con un fabricante de componentes de trenes de aterrizaje que había tenido problemas de microfisuración tras marcar bronces de berilio de alta resistencia. El análisis reveló que la densidad de energía utilizada, de unos 8 J/cm², era excesiva para ese material concreto. Reduciendo la densidad de energía a 4,5 J/cm² y aumentando la frecuencia de repetición de impulsos de 20 kHz a 60 kHz, pudimos conseguir el contraste necesario sin inducir tensiones térmicas localizadas que desencadenaran las microfracturas. Este tipo de optimización paramétrica requiere conocimientos de aplicación que van mucho más allá del simple manejo de la máquina.
La resistencia a la corrosión es un parámetro crítico para los componentes expuestos a entornos marinos o atmósferas salinas típicas de las operaciones costeras. Según las pruebas realizadas de acuerdo con la sección 4.5.1 de la norma SAE AS9132, el marcado por láser correctamente parametrizado debe soportar al menos 168 horas de exposición a niebla salina según la norma ASTM B117 sin degradación visible del contraste. Elgrabado láser, cuando está correctamente parametrizado, mantiene o incluso mejora la resistencia a la corrosión del sustrato base, lo que se consigue minimizando las microfracturas superficiales y optimizando la morfología de la zona marcada.
Implementación técnica: Matriz de datos y códigos de serie
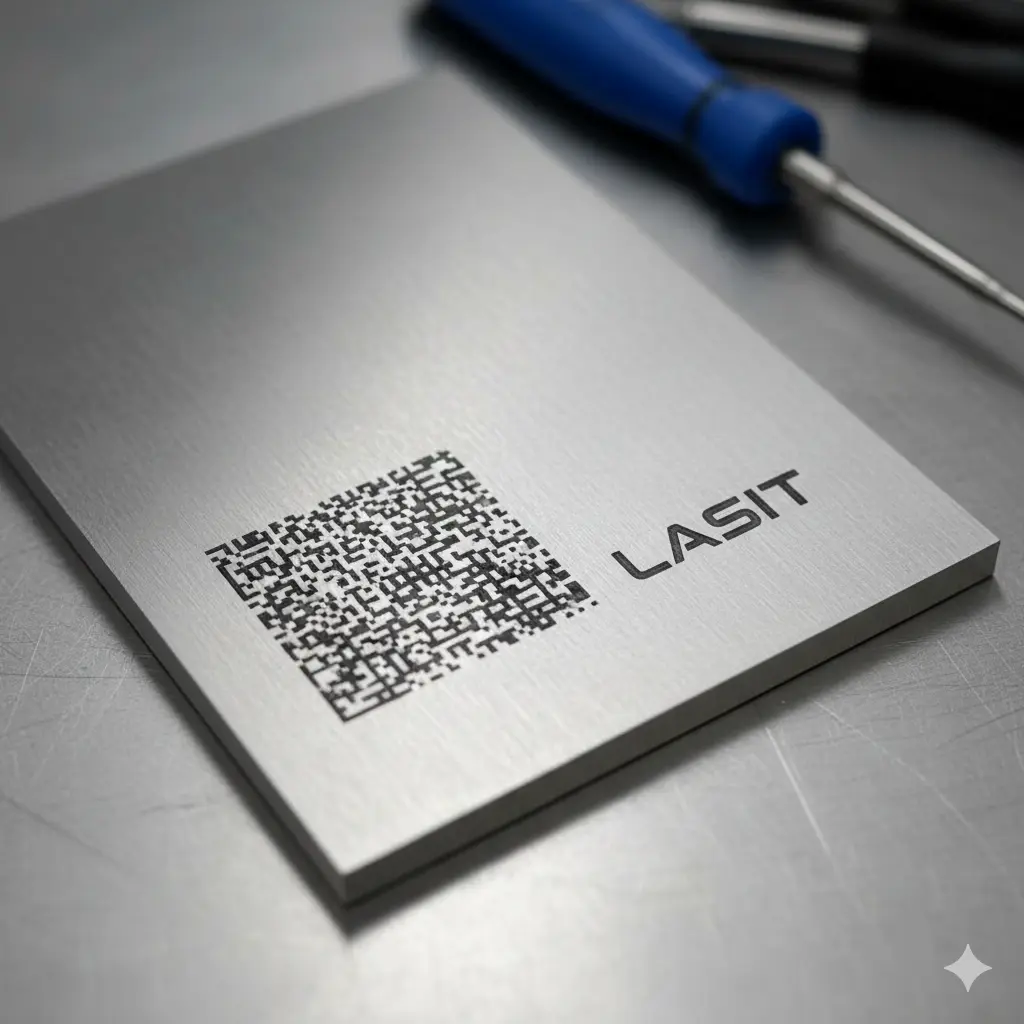
La DataMatrix es la norma de facto para el marcado UID en el sector aeroespacial, debido a su alta densidad de información y robustez frente a la corrupción parcial de símbolos. Como se especifica en la norma ISO/IEC 16022, la estructura matricial de celdas blancas y negras permite la codificación de cadenas alfanuméricas complejas mediante la modulación ECC 200, que introduce una redundancia controlada para permitir la descodificación incluso con daños de hasta el 30% de la superficie del código.
El tamaño típico de las celdas (tamaño del módulo) para aplicaciones aeroespaciales varía entre 0,25 y 0,5 milímetros, con preferencia por valores en torno a 0,375 mm, que proporcionan un buen compromiso entre compacidad y legibilidad. Así, una DataMatrix de 16×16 celdas, que codifica unos 24 caracteres alfanuméricos, ocupa un espacio de unos 6×6 milímetros. Personalmente, considero que este formato es el óptimo para la mayoría de las aplicaciones en componentes de tamaño medio, donde el espacio es limitado pero no crítico.
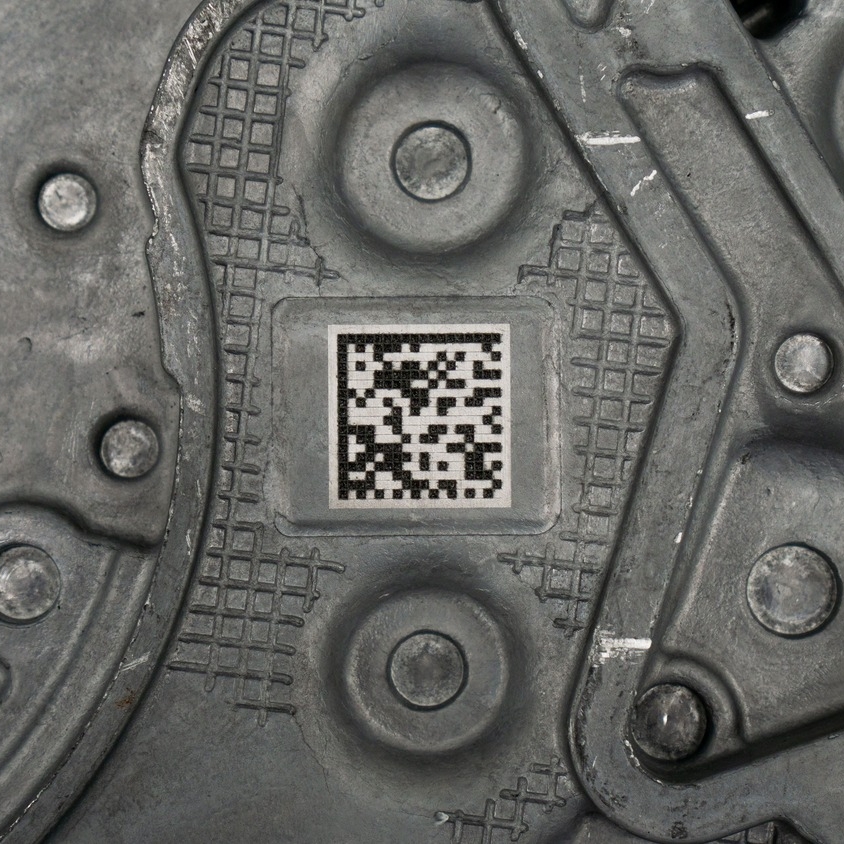
Sin embargo, el marcado de DataMatrix en superficies aeronáuticas presenta problemas específicos que hay que prever. Un error común, que he visto repetirse en varias implantaciones, se refiere a la manipulación del contraste tras sucesivos tratamientos superficiales. Uno de nuestros clientes, fabricante de soportes de motor de aleación Ti-6Al-4V, había marcado códigos UID antes del anodizado final. El tratamiento electroquímico había igualado el contraste, haciendo que la DataMatrix fuera prácticamente ilegible. La solución fue trasladar el marcado como última operación del ciclo de producción, aceptando el riesgo de marcar algunas piezas que luego serían rechazadas en la inspección final no destructiva.
Para los aceros inoxidables austeníticos de la serie 316, muy utilizados en sistemas hidráulicos y neumáticos, el marcado por recocido ofrece excelentes resultados. Con láseres de fibra que funcionan a potencias de 18-25 W, velocidades de marcado de 800-1200 mm/s y desenfoque controlado de unos 2-3 mm, se consigue un contraste oscuro permanente sin ablación del material. La profundidad de penetración térmica se mantiene por debajo de 5 micrómetros, preservando por completo las características mecánicas de la superficie.
Las superaleaciones con base de níquel, como Inconel 718 o Waspaloy, utilizadas en las secciones calientes de los motores turbo de gas, requieren enfoques aún más sofisticados. Su elevada conductividad térmica y resistencia a la oxidación dificultan la obtención de contrastes estables. En estos casos, los láseres MOPA con control fino de la duración del pulso (ajustable entre 2 y 500 nanosegundos) permiten optimizar la energía depositada. Para el Inconel 718, los parámetros típicos incluyen pulsos de 80-120 ns, frecuencias de 25-35 kHz y potencias pico en torno a 15 kW, con profundidades de ablación controladas entre 20 y 40 micrómetros.
Gestión de retiradas y prevención de falsificaciones
Las retiradas técnicas en la industria aeroespacial, aunque relativamente poco frecuentes, tienen implicaciones críticas para la seguridad y conllevan costes significativos. La capacidad de identificar rápidamente todos los componentes afectados por un problema concreto, verificar su ubicación en la flota global y planificar acciones correctivas depende directamente de la eficacia del sistema de trazabilidad. En 2022, Boeing tuvo que gestionar un Boletín de Servicio que afectaba a lotes específicos de conectores eléctricos del 737 MAX. Gracias al marcado UID implantado según MIL-STD-130, la identificación de los 2.847 componentes afectados en 412 aviones de 28 operadores diferentes se completó en 4 días, y las acciones de sustitución se completaron en 12 días. Sin un sistema UID eficaz, este proceso habría llevado semanas, si no meses.
Los componentes aeroespaciales falsificados suponen una amenaza creciente para la seguridad operativa y la integridad de la cadena de suministro. En 2019, una encuesta de la Agencia Europea de Seguridad Aérea (AESA) identificó más de 60.000 piezas falsificadas o sospechosas que entraron en el mercado europeo en un periodo de tres años. Las piezas falsificadas o no conformes que entran en la cadena de suministro pueden causar fallos catastróficos y minar la confianza en el sistema de certificación.
El marcado láser de UID constituye una primera línea de defensa contra este fenómeno, al crear una identificación permanente difícil de replicar sin equipos especializados y conocimientos de aplicación. Por casualidad, analicé algunos casos de intento de falsificación en los que los falsificadores habían intentado replicar DataMatrix mediante grabado mecánico o técnicas químicas. La diferencia saltaba inmediatamente a la vista en el examen microscópico: la morfología de la superficie marcada con láser presenta rasgos distintivos, como la regularidad microestructural de las células, la ausencia de manchas mecánicas y una clara transición entre las zonas marcadas y las no marcadas que las técnicas alternativas no pueden reproducir fielmente.
La verificación de la autenticidad mediante la lectura del código UID y su comparación con bases de datos autorizadas permite interceptar los componentes sospechosos antes de su instalación. Según datos del Departamento de Defensa de EE.UU., la aplicación sistemática del sistema IUID ha reducido en un 68% los casos de componentes falsificados o no conformes identificados durante las auditorías realizadas entre 2015 y 2023. Este efecto disuasorio, combinado con los controles sistemáticos a lo largo de la cadena de suministro, contribuye a preservar la integridad del sistema aeroespacial mundial.
Tecnologías láser y selección de aplicaciones
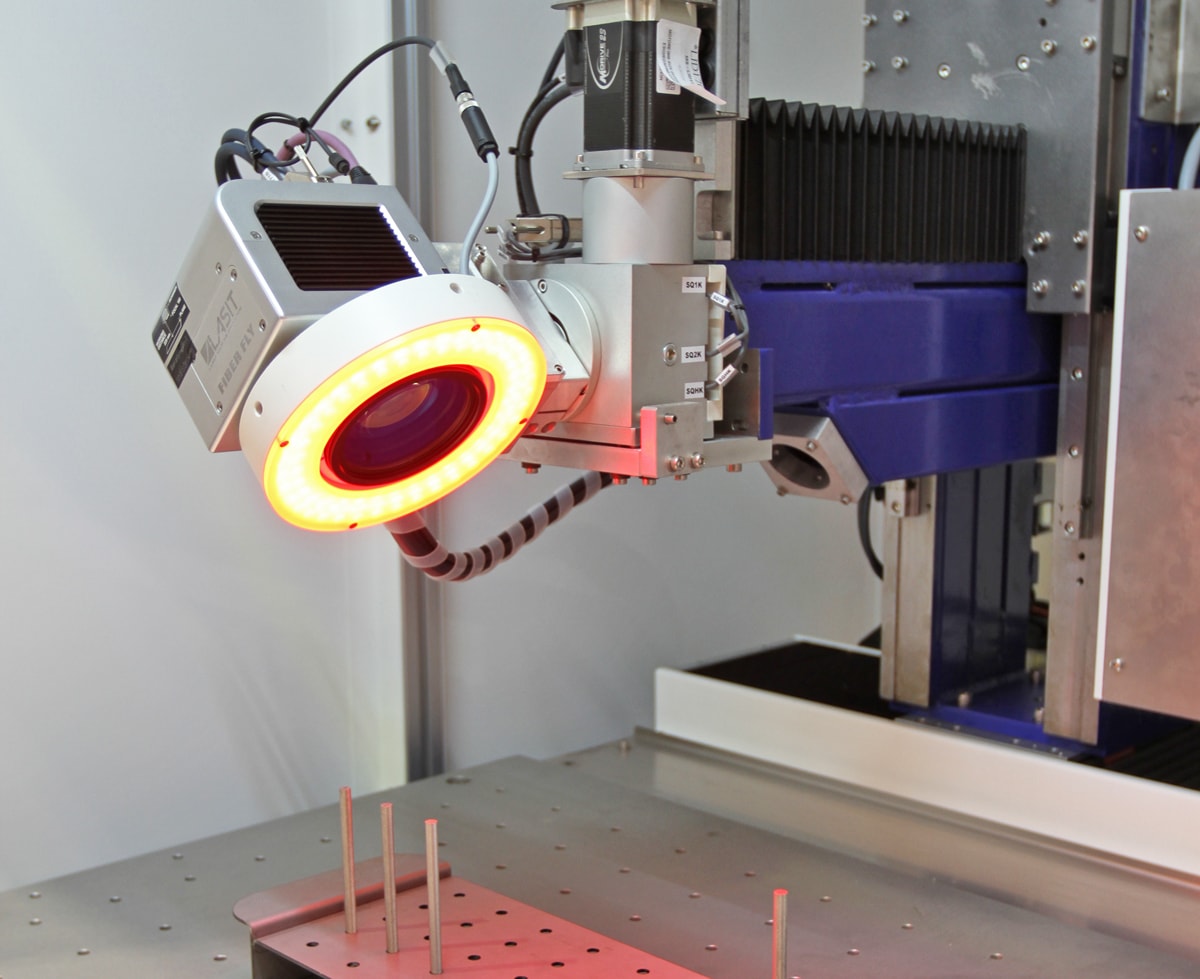
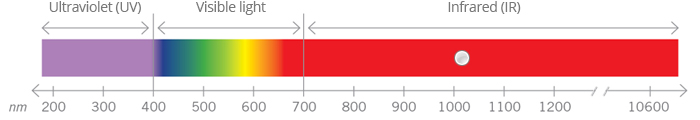
La elección de la tecnología láser más adecuada para el marcado UID de componentes aeroespaciales depende de múltiples factores: naturaleza del sustrato, tamaño del componente, volúmenes de producción, requisitos de contraste y restricciones de integridad estructural. Los láseres de fibra con una longitud de onda de 1064 nm son la solución más popular para las aleaciones metálicas debido a la eficaz absorción de la radiación infrarroja por los metales (coeficiente de absorción típicamente entre el 30% y el 60% según la aleación), el bajo mantenimiento (vida útil de la fuente de más de 100.000 horas de funcionamiento) y la compacidad del sistema.
Para aplicaciones en aluminio de las series 2xxx y 7xxx, suelo utilizar láseres de fibra con una potencia media de 20-30 W, una frecuencia de repetición de 30-60 kHz y velocidades de marcado de entre 1000 y 3000 mm/s para las líneas de caracteres. La profundidad de ablación se estabiliza en torno a 25-35 micrómetros, un valor que garantiza un contraste duradero sin comprometer las propiedades mecánicas de la superficie. Un aspecto crítico que hay que controlar es la formación de óxido de aluminio en la zona marcada: una oxidación controlada mejora el contraste, pero una oxidación excesiva puede crear una capa friable que se deteriora con el tiempo. El control se consigue ajustando la densidad de energía y, en algunos casos, utilizando gas de asistencia (nitrógeno a baja presión, 1-2 bares).
Los láseres MOPA ofrecen un control aún más preciso de los parámetros de tiempo de impulso, con la posibilidad de variar la duración entre 2 y 500 nanosegundos, independientemente de la frecuencia de repetición. Esta flexibilidad es especialmente valiosa cuando se marca sobre superficies ya tratadas o recubiertas. Un caso ilustrativo se refiere al marcado en titanio anodizado Ti-6Al-4V tipo II según MIL-A-8625: con pulsos cortos (10-20 ns) y alta frecuencia (80-100 kHz) es posible eliminar selectivamente la capa anodizada creando contraste sin dañar significativamente el sustrato metálico subyacente. La profundidad de eliminación se mantiene por debajo de 10 micrómetros, preservando la protección contra la corrosión en las zonas no marcadas.
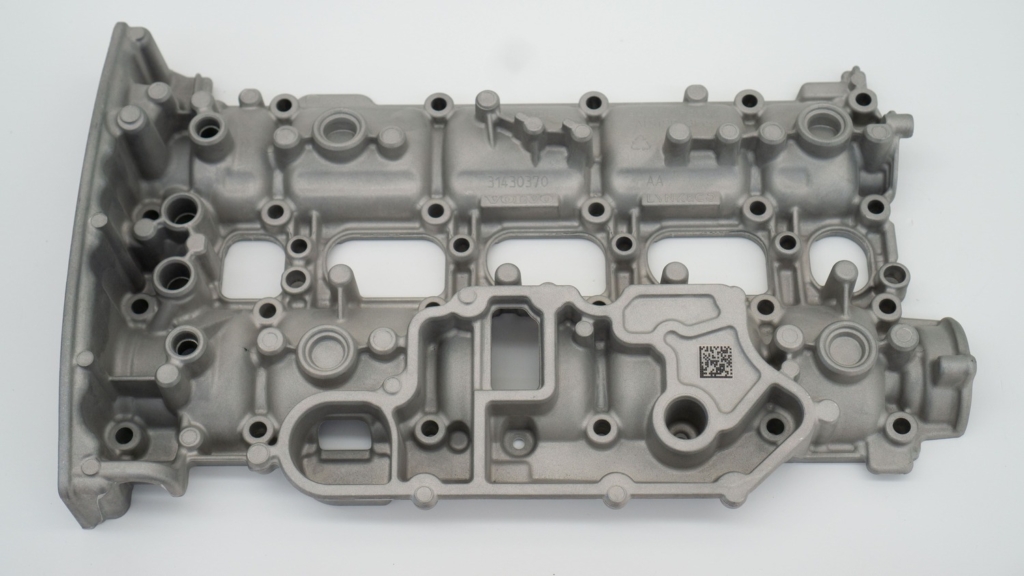
Para aplicaciones en compuestos de matriz polimérica (CFRP – Polímero Reforzado con Fibra de Carbono), cada vez más populares en las modernas estructuras aeroespaciales, donde pueden suponer hasta el 50% del peso estructural de los aviones avanzados, las longitudes de onda UV (normalmente 355 nm) ofrecen ventajas significativas. La interacción fotoquímica, predominante sobre el efecto térmico, minimiza las Zonas Afectadas por el Calor (ZAC), normalmente por debajo de 50 micrómetros, y reduce el riesgo de delaminación o daños en las fibras de refuerzo. Con láseres UV de estado sólido (Nd:YAG triplicado o Nd:YVO4 triplicado) que funcionan a potencias medias de 3-8 W y frecuencias de 30-80 kHz, se obtienen marcas con una profundidad controlada de entre 10 y 30 micrómetros en la matriz polimérica, suficiente para crear un contraste visible sin comprometer la integridad del refuerzo fibroso.
Un error que veo repetirse con frecuencia en el enfoque de los materiales compuestos es el uso de parámetros demasiado enérgicos que carbonizan la matriz, creando zonas frágiles. Durante una colaboración con un fabricante de paneles de fuselaje de CFRP, nos encontramos con microfisuras radiales alrededor de DataMatrix marcadas con láser de fibra convencional. Cambiando a UV con energía por pulso reducida a 80 microjulios (frente a 0,6 milijulios con el sistema de fibra anterior) y aumentando el número de pasadas de 2 a 5, conseguimos un contraste equivalente sin inducir daños estructurales visibles en la inspección ultrasónica.
Validación y control de calidad
Verificar la calidad del marcado UID es un paso obligatorio antes de liberar el componente para su montaje o envío. Los sistemas de visión automatizados basados en cámaras CCD o CMOS de alta resolución (normalmente de 5 a 12 megapíxeles) e iluminación controlada permiten evaluar parámetros críticos como el contraste, el tamaño de las celdas, la deformación geométrica y la legibilidad según las normas ISO/IEC 29158 (que definen la clasificación DPM específica del marcado directo) en combinación con ISO/IEC 16022 para DataMatrix.
La asignación de un grado de calidad (A, B, C, D, F) según la metodología ISO/IEC 15415 adaptada al DPM proporciona una medida objetiva de la idoneidad del código marcado. El grado final viene determinado por el peor parámetro de los ocho evaluados: descodificación, error de referencia del símbolo, contraste mínimo, modulación, defectos axiales (errores de rejilla), defectos axiales no utilizados, contraste uniforme y reflectancia mínima. Para las aplicaciones aeroespaciales críticas, el requisito mínimo suele ser el grado B, y se da preferencia al grado A cuando es técnicamente alcanzable.
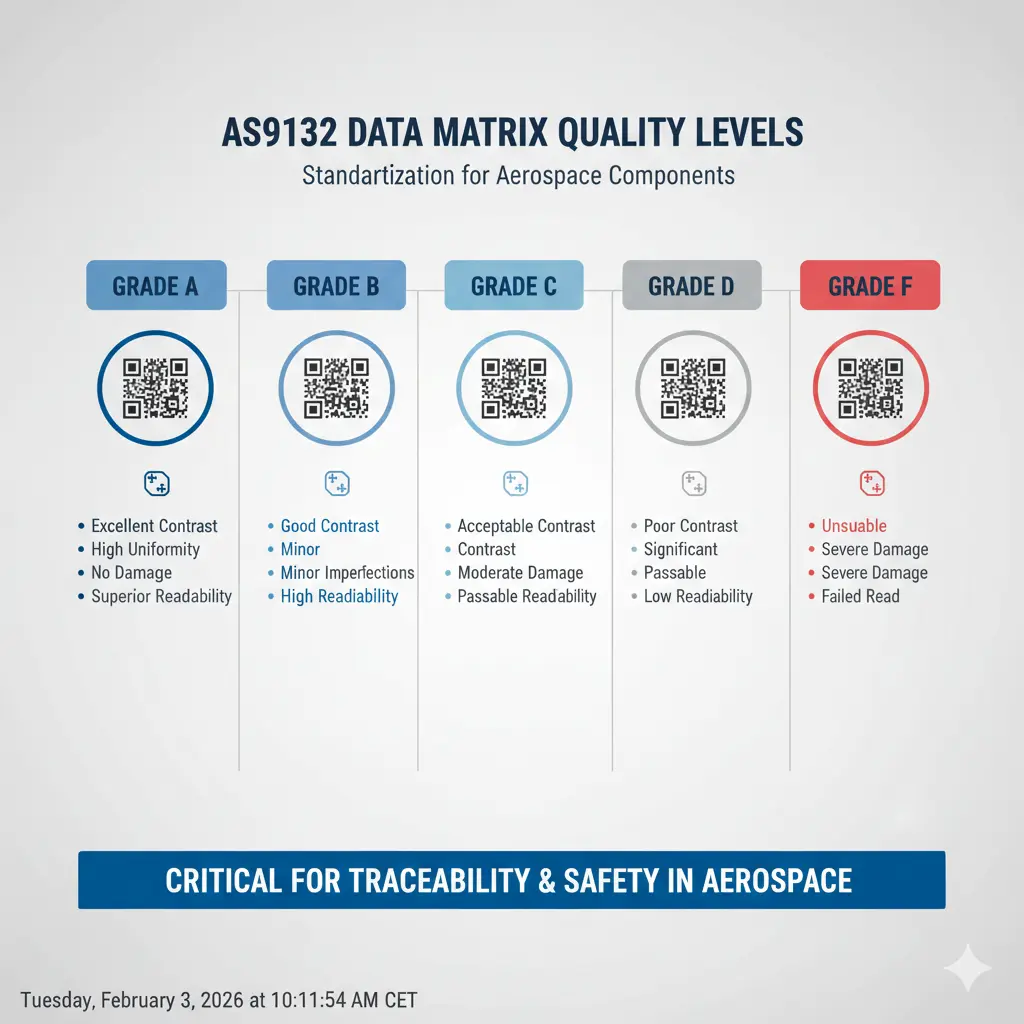
En nuestro laboratorio interno, hemos implantado un procedimiento de verificación de tres niveles. El primer nivel está integrado en la propia máquina láser: después de cada marcado, una cámara lee la DataMatrix y verifica la decodificación correcta. Si la lectura falla, el componente se descarta automáticamente o se envía a repasar. El segundo nivel es una estación dedicada al control de calidad, donde un operario realiza la verificación formal del grado mediante un sistema certificado ISO/IEC 15426-2. El tercer nivel, aplicado sobre la base de muestras (normalmente el 5% de la producción), implica el análisis microscópico de la morfología celular y mediciones dimensionales precisas con un sistema de visión de alta resolución.
Las pruebas de resistencia acelerada simulan la exposición a condiciones de funcionamiento extremas para validar la permanencia del marcado a lo largo del tiempo. Para un proyecto reciente sobre componentes de actuadores electromecánicos para superficies de control primarias (flaps y alerones), realizamos un protocolo de validación que incluía: 500 ciclos térmicos entre -65°C y +175°C con rampas de 5°C/minuto, 500 horas de exposición en niebla salina neutra según ASTM B117, abrasión controlada con 2000 ciclos según ASTM D4060 utilizando rueda CS-10 y carga de 1000 gramos, e inmersión alterna en Skydrol LD-4 (fluido hidráulico de éster de fosfato) y Jet-A1 durante 100 ciclos de 24 horas cada uno.
Los resultados mostraron un comportamiento diferencial entre las tecnologías láser ensayadas. El marcado por láser de fibra sobre acero 15-5PH mantuvo el grado A tras todas las pruebas. El marcado MOPA sobre aluminio anodizado 7075-T6 mostró una degradación parcial del contraste tras ciclos térmicos extremos, pasando del grado A al grado B, pero permaneciendo perfectamente legible. El marcado UV sobre PEEK reforzado con un 30% de fibra de carbono mostró la mejor estabilidad dimensional, sin cambios apreciables en el tamaño de las células (tolerancia comprobada: ±5 micrómetros). Estos datos concretos permiten seleccionar con conocimiento de causa la tecnología más adecuada para cada aplicación específica.
Un aspecto que considero fundamental, pero que a menudo se subestima, es la validación del proceso en componentes reales tomados de la producción, no en muestras de laboratorio. Las condiciones de la superficie de los componentes reales -que pueden mostrar variabilidad de acabado, huellas de mecanizado anterior, variaciones locales en la composición de la aleación- influyen significativamente en el resultado del marcado. Siempre recomiendo realizar una campaña de validación en al menos 30-50 componentes representativos de la variabilidad real de la producción antes de aprobar definitivamente los parámetros del proceso.
Integración en los procesos de producción
Incorporar el marcado láser a los flujos de producción aeroespacial exige prestar especial atención a la sincronización con otros pasos de procesamiento. En las conversaciones con los responsables de producción, siempre surge el dilema del momento óptimo para realizar el marcado. El marcado en piezas brutas ofrece la ventaja de identificar el componente inmediatamente, lo que facilita la trazabilidad en etapas posteriores, pero implica el desperdicio de códigos UID en piezas que podrían desecharse en las etapas finales de control de calidad. El marcado después del mecanizado pero antes de los tratamientos superficiales es más rentable, pero puede crear problemas si el tratamiento posterior afecta al contraste, como en el caso del anodizado mencionado anteriormente.
Personalmente, prefiero el marcado como última operación en el componente acabado, después de todos los tratamientos superficiales y comprobaciones dimensionales, pero antes de los ensayos no destructivos (END) finales. Este enfoque garantiza que la identificación sólo se aplique a las piezas que hayan superado todos los controles de calidad críticos, minimizando los residuos. El ligero aumento de la complejidad de la gestión (el marcado debe integrarse después de la aprobación de calidad) se compensa en gran medida con la reducción de costes y la certeza de que cada código UID asignado corresponde realmente a una pieza conforme.
La integración con los Sistemas de Ejecución de Fabricación (MES) permite automatizar la asignación de códigos de serie, registrar automáticamente los parámetros de marcado y crear una trazabilidad digital completa del proceso. En una implementación reciente para un fabricante de componentes estructurales, conectamos seis estaciones de marcado láser a un sistema MES centralizado. El flujo operativo es el siguiente: el operario escanea el código de barras del componente entrante, el MES verifica que el componente ha superado las comprobaciones previas, genera automáticamente el código UID único según el esquema definido (que incluye el prefijo de la empresa, el número de pieza, el número de serie y el lote de producción), envía los datos al sistema láser que realiza el marcado, la cámara integrada verifica la legibilidad, y el sistema registra automáticamente todos los parámetros del proceso asociándolos al código UID específico.
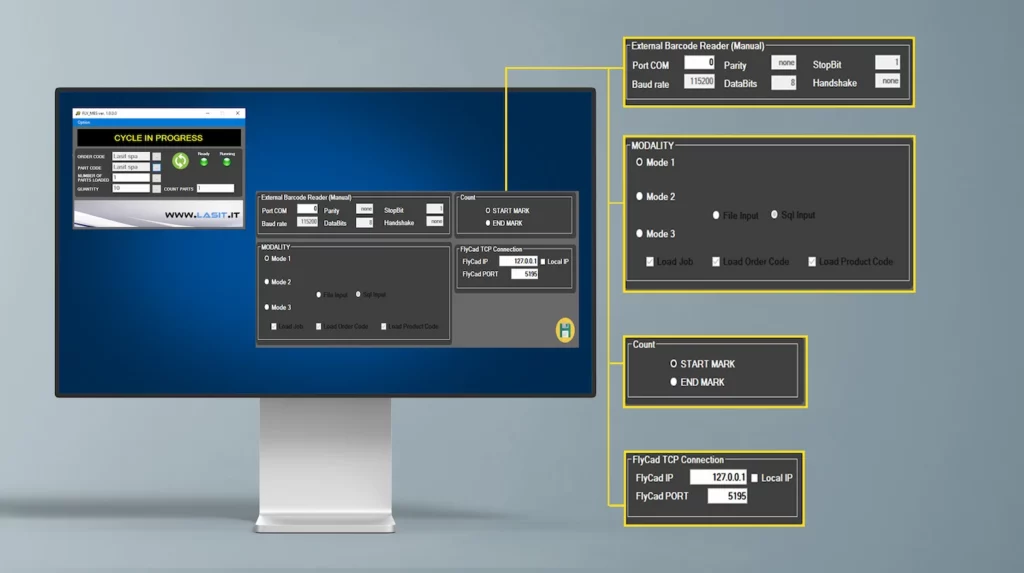
Este nivel de integración reduce drásticamente los errores humanos en el manejo de los datos de identificación. Antes de la implantación, la tasa de error en la serialización manual era de alrededor del 0,8% (unos 4 errores por cada 500 componentes marcados), lo que daba lugar a costosas repeticiones y a la complejidad de los documentos. Tras la automatización, los errores de serialización se redujeron prácticamente a cero, y los pocos casos registrados (2 en 18 meses de funcionamiento de más de 45.000 componentes) se debieron a problemas de conectividad de la red, no a errores operativos.
Para las series de producción caracterizadas por una gran variabilidad de componentes, típicas de los proveedores aeroespaciales de nivel 2 y 3 que atienden a múltiples clientes con geometrías diferentes, la flexibilidad de los sistemas láser para gestionar rápidamente las distintas configuraciones es una importante ventaja competitiva. Uno de nuestros clientes gestiona el marcaje de más de 1.200 números de pieza diferentes con un único sistema láser equipado con un avanzado software de gestión de trabajos. El cambio de configuración entre piezas sólo requiere seleccionar el archivo correcto y cargar la nueva disposición de marcado, lo que se realiza en menos de 30 segundos. La posibilidad de marcar superficies curvas con cabezales ópticos dinámicos (galvanométricos 3D), superficies cóncavas con sistemas de campo amplio, o posiciones de difícil acceso con fibras ópticas flexibles, amplía el campo de aplicación de la tecnología a prácticamente cualquier geometría aeroespacial. Un caso interesante es el marcado de álabes de turbina refrigerados internamente, donde el DataMatrix debe colocarse en el borde de salida, que tiene una curvatura compleja y poco grosor (1-2 mm). Utilizando un cabezal galvanométrico 3D con un campo de trabajo de 100×100 mm y una profundidad de campo ampliada de ±25 mm, pudimos marcar DataMatrix de 3×3 mm con un grado A consistente, compensando automáticamente el cambio de elevación de la superficie curva. La capacidad del software para calcular dinámicamente correcciones geométricas basadas en el modelo CAD del componente elimina la necesidad de un posicionamiento ultrapreciso de la pieza, acelerando los tiempos de ciclo y reduciendo los costes de utillaje.
Business Development Director | LASIT
Business Development Director en LASIT, Giandomenico Ievoli es responsable de la dirección comercial y el desarrollo estratégico de la empresa. Lidera las actividades de desarrollo de negocio a nivel nacional e internacional, contribuyendo al crecimiento y la expansión de LASIT en los mercados globales.