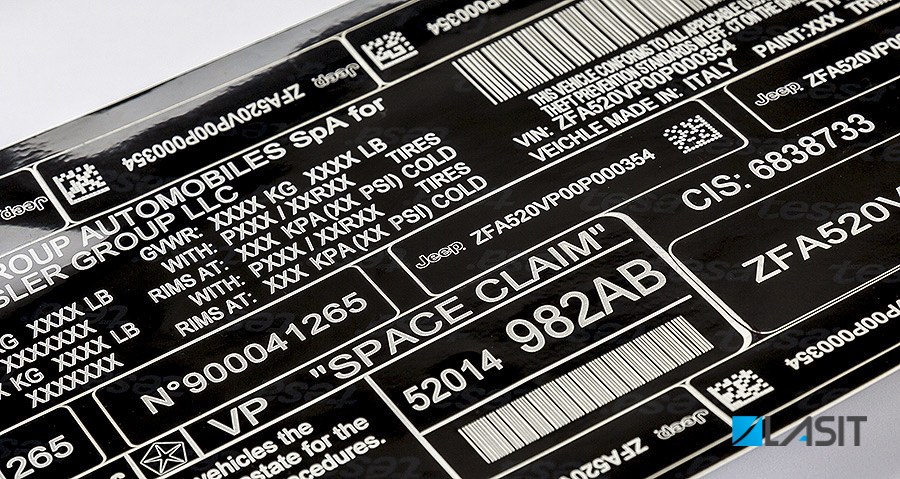
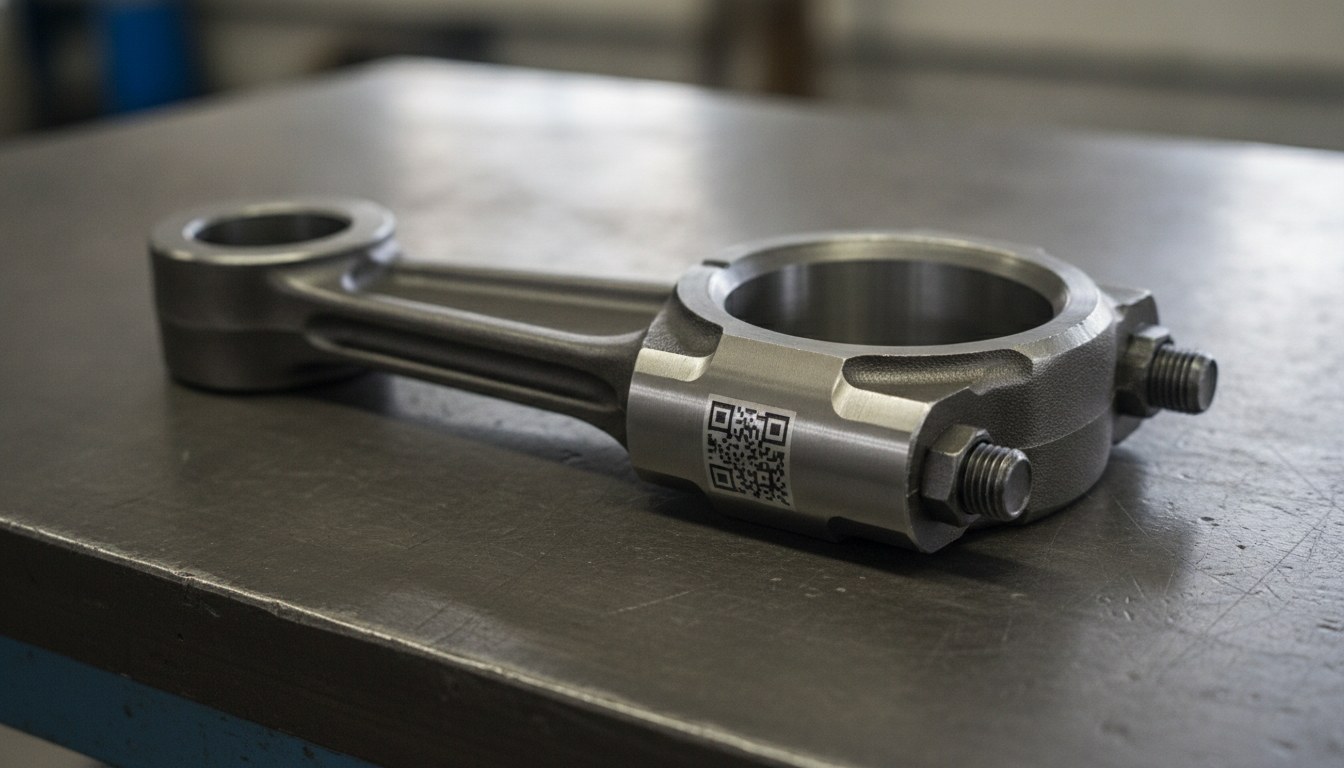
En una planta de automoción certificada IATF 16949, el marcado de un componente no es el último paso estético del ciclo: es el momento en el que nace el dato que lo hace rastreable durante toda su vida. Quien gestiona la calidad y la industrialización sabe que, en fase de auditoría, no basta con mostrar una pieza bien marcada. Hay que demostrar que esa pieza ha sido marcada, que el código es el previsto, que ha sido leído y confirmado, y que ningún otro componente lleva el mismo identificador.
Es una diferencia sustancial. Un DataMatrix nítido sobre acero es una condición necesaria, no suficiente. Lo que sostiene —o no sostiene— una auditoría es la cadena del dato: la secuencia controlada que va desde la generación del código hasta su confirmación, con una traza verificable de cada paso. Cuando esta cadena tiene un eslabón débil, el defecto no se ve en la pieza, se ve en los registros, y es ahí donde se pierden puntos.
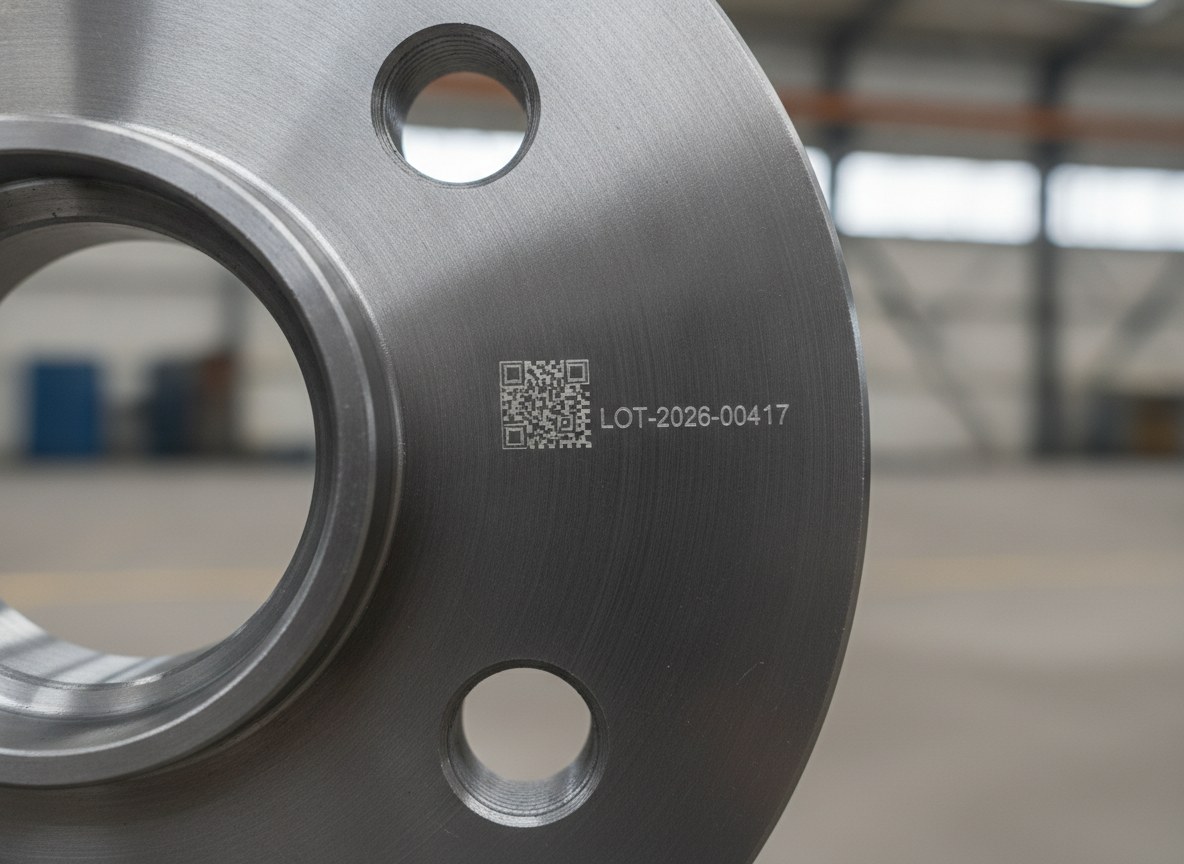
Este artículo describe cómo un sistema de marcado láser de fibra construye y protege esa cadena directamente en línea, desde la reserva del progresivo hasta la gestión de la pieza rechazada, y qué errores recurrentes la debilitan.
Por qué el láser de fibra es el estándar en los metales de automoción
La fuente láser de fibra a 1064 nm es la referencia para los metales de la automoción por una razón que en la auditoría cuenta más que la velocidad: la permanencia. Sobre acero, aluminio, fundición y aleaciones tratadas, el marcado láser de fibra sobrevive a lavados, aceites, manipulación, tratamientos térmicos y ciclos de vida largos, permaneciendo legible al cabo de los años. Una trazabilidad basada en etiquetas o en inyección de tinta falla justo donde más se necesita: después de un proceso agresivo o al final de la vida del componente, cuando el código debe releerse.
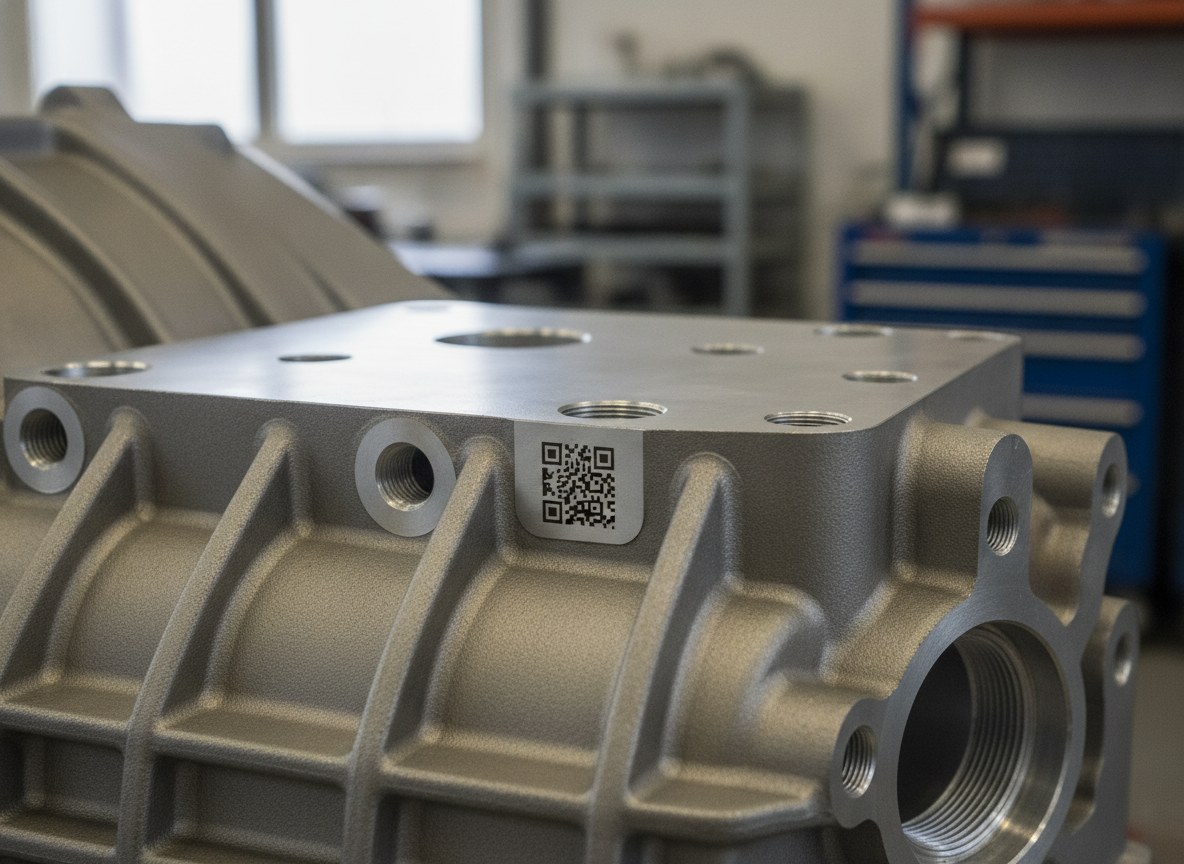
Para la cadena del dato, esto significa que el soporte físico de la información no es un punto débil. El código grabado o ennegrecido permanece, y permanece el DataMatrix, que a igualdad de superficie contiene muchos más caracteres que un alfanumérico e integra la redundancia necesaria para poder leerse incluso si está parcialmente dañado. Sobre esto ya hemos profundizado en la trazabilidad con DataMatrix en los discos de freno; aquí el foco se desplaza aguas arriba y aguas abajo del marcado, es decir, al dato.
La generación y la reserva del progresivo
La cadena comienza antes de que el láser se encienda. El contenido del código —número de serie, progresivo, DataMatrix estructurado— se genera o se solicita al MES y se reserva a la pieza antes del marcado. La reserva no es un detalle contable: es lo que garantiza la unicidad incluso cuando un ciclo se interrumpe. Si una pieza entra en la estación, obtiene su progresivo y luego el ciclo se aborta, ese número queda comprometido y no se asigna a otra pieza.
El principio que sostiene la auditoría es que la unicidad y el no reutilizo de los progresivos se gobiernan a nivel de sistema, no de la máquina individual. Es el MES quien posee el contador y la lógica de asignación; el marcador láser lo interroga, reserva, marca y devuelve el resultado. Así, dos estaciones no pueden generar el mismo identificador, y un reinicio de la máquina no pone a cero ni duplica la numeración.
Cadena de datos en líneaReservar serieMarcado láserCalificación en líneaControl de coincidenciaConfirmar o cuarentenaLa confirmación posterior al marcado: lectura, grading y match
Una vez marcada la pieza, el sistema la relee. Este read-back es el núcleo de la demostrabilidad: sin relectura, el marcado realizado sigue siendo una hipótesis. La lectura hace dos cosas distintas. Verifica el match, es decir, que el código leído coincida con el reservado para esa pieza, y evalúa la calidad del código con el grading en línea, típicamente según la norma ISO/IEC 15415 para los códigos 2D y la metodología AIM-DPM para el marcado directo sobre pieza.
Aquí hay que mantener firme una distinción que en la auditoría marca la diferencia: el grading en línea no es la verificación. El grading es un control de proceso aplicable en la línea, ciclo tras ciclo, que asigna una clase de calidad y detiene los códigos por debajo del umbral. La verificación, en cambio, requiere un verificador en condiciones de laboratorio controladas —iluminación, óptica y distancia normalizadas— y sirve para certificar la conformidad del método, no para validar cada pieza individual. Confundirlos, o exigir a un control en línea lo que corresponde al laboratorio, es un error que surge de inmediato ante el auditor.
| Aspecto | Grading en línea | Verificación en laboratorio |
|---|---|---|
| Dónde ocurre | En la línea, en cada ciclo | En laboratorio, sobre muestra |
| Condiciones | Entorno de producción | Iluminación y óptica normalizadas |
| Finalidad | Control de proceso continuo | Certificación del método |
| Resultado | Clase de calidad del código | Conformidad documentada |
No-read, no-match y la gestión de la pieza rechazada
Un sistema serio se juzga por cómo trata la excepción, no el caso ideal. Si la relectura falla (no-read) o el código no corresponde con el esperado (no-match), la pieza no puede continuar como conforme. La lógica correcta aísla el componente marcado pero no confirmado, lo dirige a una gestión controlada —re-marcado trazado o cuarentena— y no lo deja reincorporarse silenciosamente al flujo correcto.
Está además el caso de la pieza correctamente marcada y confirmada, pero rechazada más aguas abajo por un defecto. También aquí la regla es tajante: ese progresivo pertenece a esa pieza y a su historia, defecto incluido, y no se reutiliza en otro componente. Reciclar un número de serie para «no desperdiciar números» es uno de los atajos que rompen la unicidad y que una auditoría de trazabilidad detecta cruzando los registros.
Log e interfaz con el MES
Cada evento de la cadena deja una traza: progresivo reservado, contenido marcado, resultado de la lectura, clase de grading, marca de tiempo, estación. Este log es la prueba documental que en la auditoría sustituye la palabra «creo» por «consta». Para que sea utilizable, debe estar alineado con el sistema de fábrica, no encerrado en la máquina: el marcador dialoga con el MES mediante protocolos industriales estándar como Ethernet/IP, OPC-UA y Profibus, convirtiéndose en un nodo inteligente de la línea de producción en lugar de una isla.
Es el nivel donde se cierra la trazabilidad 100 %: la pieza física y el registro digital coinciden, la unicidad la impone el contador central y cada confirmación vuelve al sistema en tiempo real. Sobre esta integración entre el marcado y el sistema de información trabaja nuestro software de integración con MES y ERP, que gestiona la solicitud del dato, la confirmación y el registro sin pasos manuales.
Los errores que hacen perder puntos en la auditoría
Los eslabones débiles se repiten de una planta a otra. Los más frecuentes son pocos y reconocibles:
- marcar sin relectura, dando por lograda cada marca y no pudiendo después demostrar que la operación se ha realizado;
- generar el progresivo sin reservarlo, con el riesgo de duplicados en los ciclos interrumpidos;
- dejar reincorporarse a la línea una pieza marcada pero no confirmada tras un no-read o un no-match;
- reutilizar el progresivo de una pieza rechazada, rompiendo la unicidad de sistema;
- confundir el grading en línea con la verificación de laboratorio, o encomendar a uno la tarea del otro;
- mantener el log de marcado desalineado del MES, de modo que el dato en la máquina y el de la fábrica no coincidan.
Vale la pena ser honestos sobre cuándo todo esto sirve realmente. Una cadena del dato completa —reserva, confirmación, gestión de las excepciones, log hacia el MES— es indispensable allí donde la trazabilidad debe estar a prueba de auditoría y los componentes son críticos para la seguridad. En producciones no sujetas a IATF 16949, lotes no safety-critical o marcados puramente estéticos, un flujo más ligero puede bastar, y sobredimensionar la arquitectura no aporta valor. La cuestión no es marcar más: es hacer que coincidan la pieza, el código y el registro —y poder demostrarlo.
Software Engineer | LASIT
Software Engineer en LASIT desde 2020, Felice Santoriello está especializado en el diseño y desarrollo de software personalizado para clientes. Desarrolla soluciones a medida para integrar y optimizar los sistemas de marcado láser en los procesos de producción industrial.