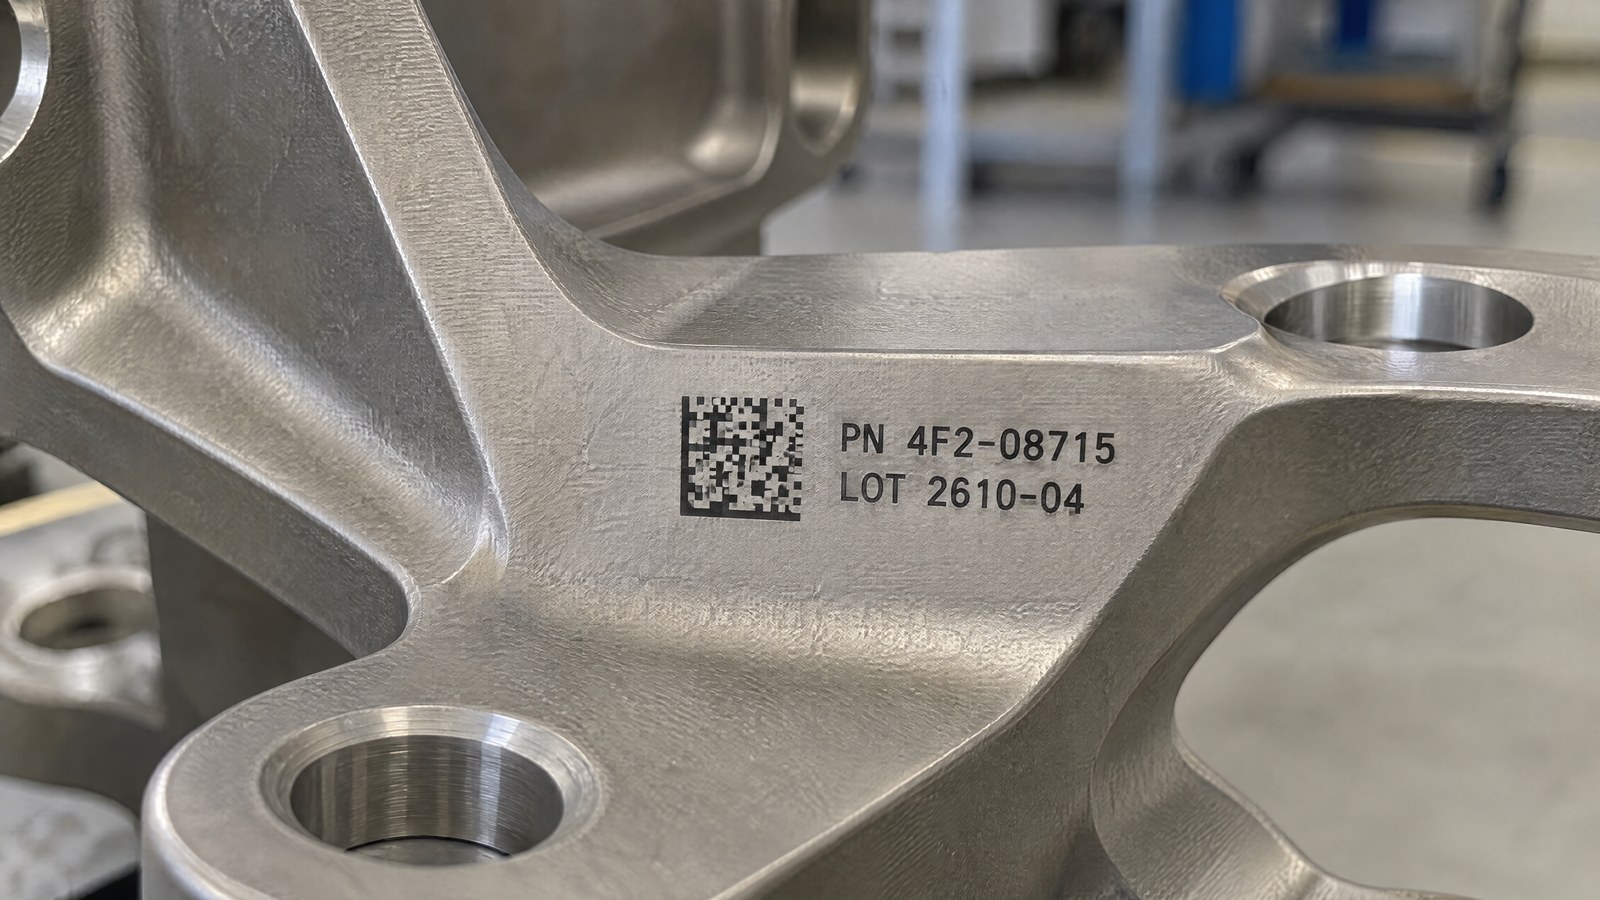
Quien industrializa componentes aeroespaciales sometidos a fatiga — soportes estructurales, fittings, largueros, elementos de tren de aterrizaje, piezas de motor — convive con una restricción que no admite atajos: todo lo que altera la superficie de una pieza cargada cíclicamente es un potencial punto de inicio de fisura. El marcado entra de lleno en este problema. Un código que debe permanecer legible durante toda la vida del componente no puede convertirse en un defecto de la superficie sobre la que se ha aplicado.
El punto crítico es la profundidad. Un marcado obtenido retirando material — grabado o deep engraving — deja un surco con bordes netos y aristas vivas. En una pieza estática no es un problema; en una pieza a fatiga ese surco se comporta como una entalladura, es decir, una zona en la que las líneas de esfuerzo se concentran y la tensión local aumenta respecto al resto de la sección. Es de ahí desde donde una fisura por fatiga tiende a partir.
La respuesta no es marcar menos, sino marcar de forma distinta: producir un signo de alto contraste y permanente sin retirar material. En aleaciones de titanio y aluminio esto significa trabajar en régimen de annealing y de oxidación superficial controlada, eligiendo con atención en qué parte de la pieza es admisible escribir.
Por qué un signo profundo se convierte en un riesgo estructural
La resistencia a fatiga de un componente no depende solo del material y de su geometría nominal, sino del estado de la superficie. Rugosidad, arañazos, aristas y entalladuras reducen el límite al que la pieza resiste los ciclos de carga. Un surco grabado introduce exactamente lo que un proyectista aeroespacial trata de eliminar: una discontinuidad geométrica con un fondo estrecho, donde la tensión se concentra.
La relación es intuitiva pero debe tenerse presente en la fase de definición del ciclo: cuanto más profundo y neto es el signo, más marcado es el efecto de concentración del esfuerzo en su entorno. No es un defecto del láser en sí, es la física de la entalladura — vale para cualquier grabado mecánico o químico.
Profundidad del marcado Concentración de esfuerzo Un marcado profundo actúa como entalla en la pieza a fatigaPor eso, en componentes a fatiga, el camino no es optimizar la profundidad de un grabado, sino eliminarlo por completo. El annealing hace precisamente esto: genera el contraste por vía térmica, dejando el perfil de la superficie sustancialmente intacto.
Annealing: marcar calentando, no retirando
El marcado en annealing (recocido localizado) aprovecha el calor controlado del haz láser para desencadenar una transformación bajo la superficie del metal, sin fundirla ni retirarla. El resultado es una capa de óxido subsuperficial que aparece oscura y de alto contraste, mientras que el perfil externo de la pieza permanece plano. No hay surco, no hay rebaba, no hay arista viva: no hay entalladura.
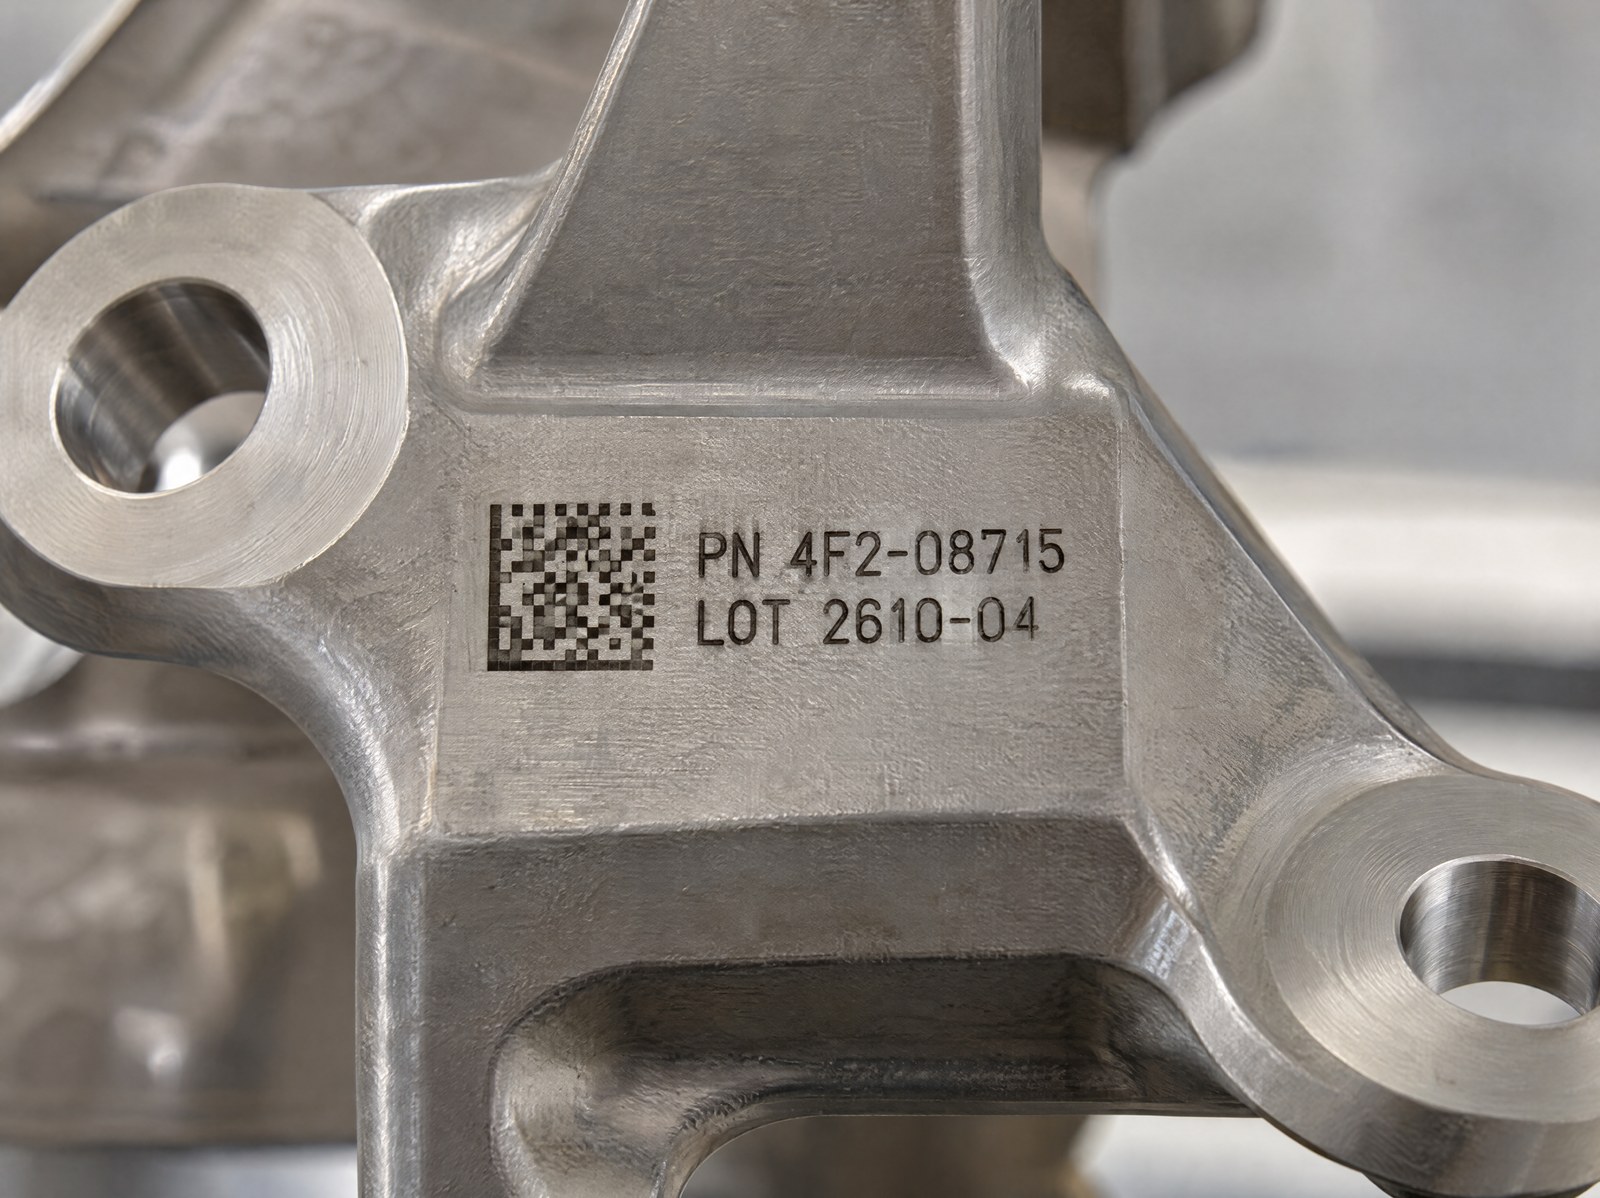
La diferencia respecto al grabado es sustancial en el plano del proceso. En el grabado se trabaja por encima del umbral de ablación y se retira material; en el annealing se permanece por debajo de ese umbral, modulando energía y velocidad para calentar de forma controlada sin llegar a la retirada. Es la misma lógica con la que se marcan los instrumentos quirúrgicos, donde el marcado debe resistir ciclos repetidos de esterilización permaneciendo liso — un enfoque que hemos descrito al hablar de marcado annealing en componentes aerospace a fatiga.
Titanio: la oxidación controlada es su terreno natural
Las aleaciones de titanio se prestan bien al annealing. Calentando la superficie de forma controlada se forma una capa de óxido cuya tonalidad depende de la temperatura alcanzada y del espesor del óxido mismo. Modulando los parámetros se obtienen signos que van del gris oscuro al negro, con un contraste estable y una superficie que permanece lisa al tacto.
Esto hace del titanio un material donde el requisito de legibilidad y el requisito de integridad superficial pueden coexistir sin compromisos: el signo es neto porque el óxido es denso, no porque el metal haya sido excavado. Es el mismo principio que gobierna el marcado de los componentes implantables, donde la oxidación controlada permite trazabilidad permanente sin afectar al material.
| Aspecto | Requisito estético | Requisito estructural |
|---|---|---|
| Qué pide | Signo legible y nítido | Ninguna modificación de la respuesta a fatiga |
| Retirada de material | Admitida | A evitar en las zonas sensibles |
| Método coherente | También marcado de baja profundidad | Annealing, sin entalladura |
Aluminio: por qué cambia el juego
En el aluminio la física es menos complaciente. La elevada conductividad térmica de la aleación disipa rápidamente el calor depositado por el haz, haciendo más difícil confinar la energía en la zona a marcar. El óxido nativo del aluminio, además, es claro y transparente: no ofrece el mismo contraste oscuro que se obtiene naturalmente en el titanio.
El signo de alto contraste en aluminio se obtiene por tanto trabajando con gran atención sobre el equilibrio entre energía depositada y velocidad, para generar una modificación superficial suficiente para crear contraste sin caer en la retirada de material. El objetivo sigue siendo el mismo que en el titanio — un signo permanente que no introduzca una entalladura — pero el margen de proceso es más estrecho, y las pruebas sobre muestras reales de la aleación específica se vuelven indispensables. Hemos profundizado en las particularidades de este material al hablar de marcado láser en aluminio.
Zonas admitidas y zonas a evitar en la pieza
Incluso con un método sin retirada, dónde se marca no es indiferente. En un componente a fatiga la superficie no es homogénea desde el punto de vista de los esfuerzos: hay zonas muy cargadas — radios de acuerdo, gargantas, superficies en tracción, entornos de los orificios — y zonas de bajo esfuerzo como resaltes, bridas, pads mecanizados a propósito.
La regla de sentido común ingenieril es concentrar el marcado en las zonas de bajo esfuerzo y en superficies planas previstas por el diseño, dejando intactas las áreas críticas para la fatiga. El annealing afloja esta restricción, porque no introduce una entalladura, pero no la elimina: el criterio de posicionamiento sigue siendo parte del proyecto de la pieza y debe acordarse con quien la ha dimensionado, no decidirse a pie de máquina. El paso de las técnicas por deformación al marcado láser nace también de esta necesidad de control, como hemos contado en la comparación del dot peen al láser en el aerospace.
Una trazabilidad que permanece legible en el tiempo
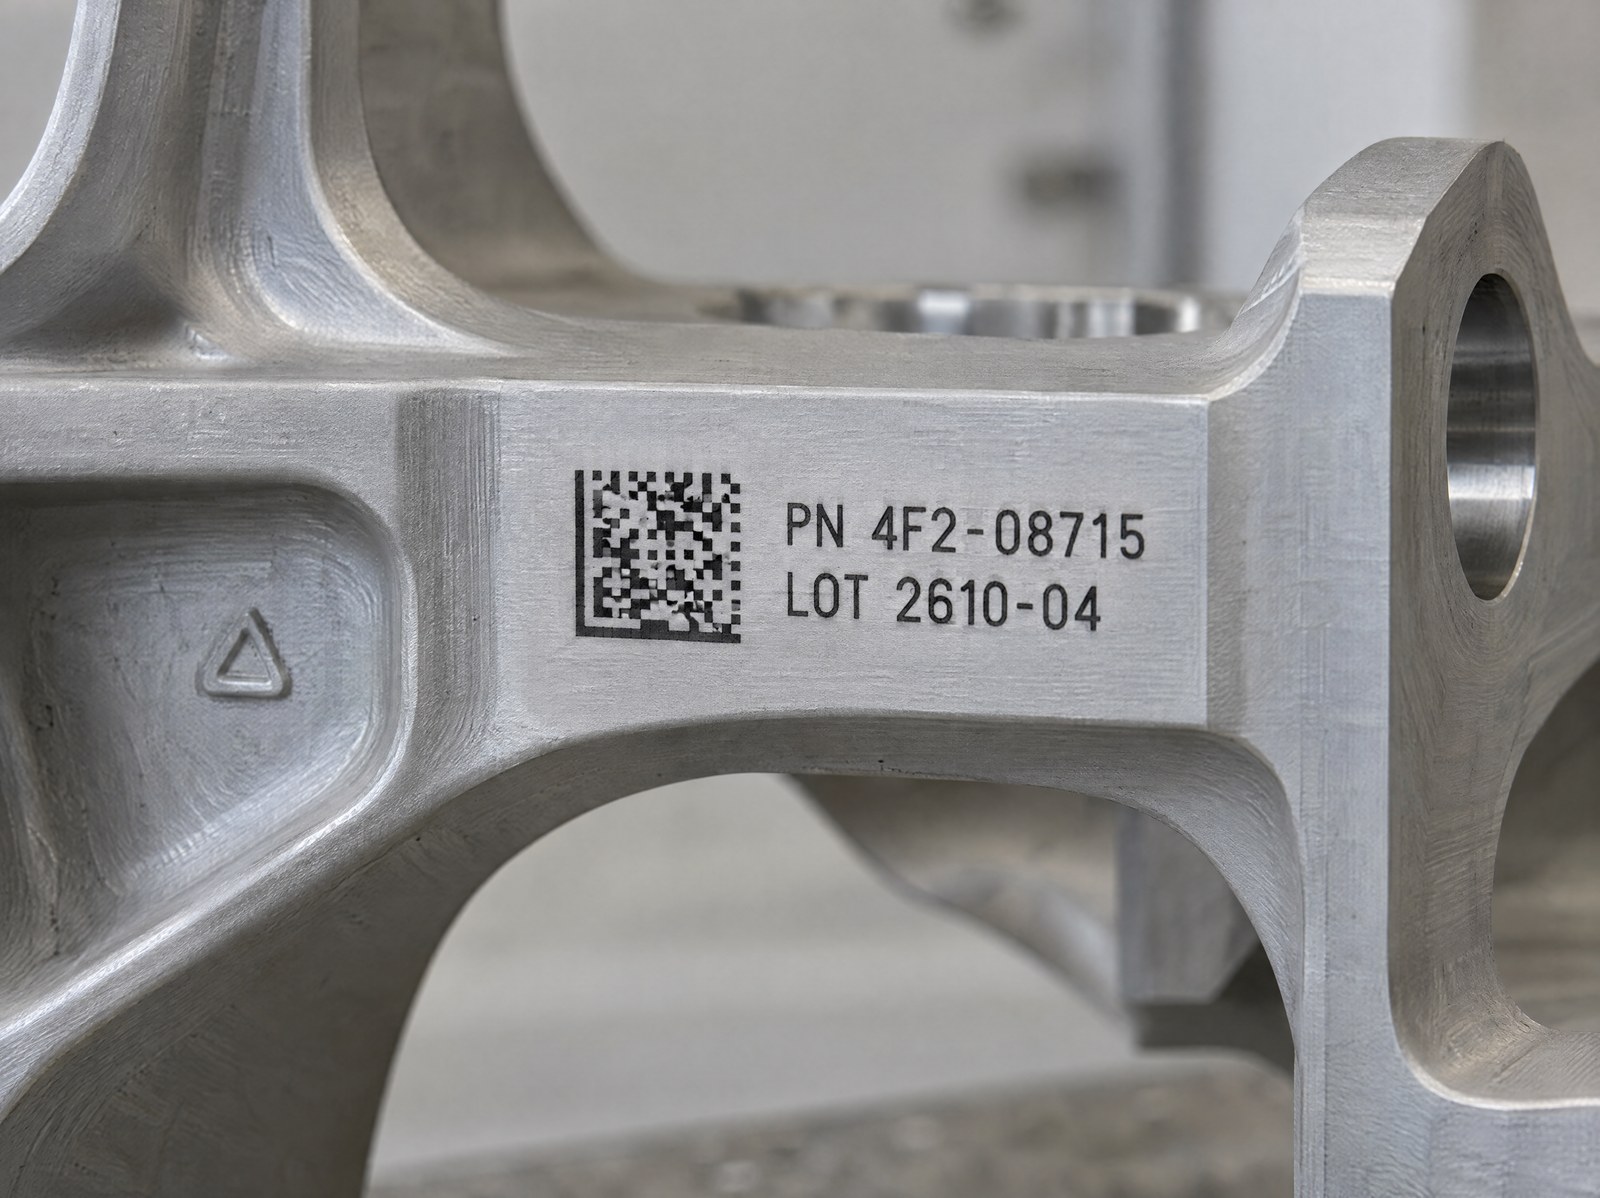
Marcar sin retirar no debe ir en detrimento de la función del marcado, que en el aerospace es ante todo trazabilidad a lo largo de todo el ciclo de vida del componente. Un código DataMatrix obtenido en annealing debe permanecer legible por un escáner y superar el grading de calidad en línea, el estándar aplicable durante la producción, distinto de la verificación de laboratorio en condiciones controladas.
La ventaja del annealing es precisamente la estabilidad del contraste en el tiempo: la capa de óxido es parte del material, no un depósito sobre él, y no se desgasta como una pintura o una etiqueta. Es la condición que hace el marcado útil para la gestión documental y de configuración, tema que tocamos al hablar de UID marking y trazabilidad en el ciclo de vida de los componentes aeroespaciales, siempre respetando los estándares AS9100 y MIL-STD-130 del sector.
Requisito estético y requisito estructural: la distinción que decide el método
Aquí está el nudo que conviene aclarar antes de plantear cualquier ciclo. Un requisito estético pide que el signo sea legible, nítido y coherente: lo satisface una amplia gama de marcados, incluidos los de baja profundidad. Un requisito estructural pide algo más severo — que el marcado no modifique la respuesta a fatiga del componente — y esto excluye toda retirada de material en las zonas sensibles.
Cuando la pieza está sometida a fatiga, es el requisito estructural el que manda, y el annealing es la respuesta natural: contraste y permanencia sin entalladura. Cuando, en cambio, el componente no está cargado cíclicamente, o el marcado cae en una zona totalmente descargada, la elección puede volver a ser más libre e incluso un marcado de mayor profundidad sigue siendo admisible. El error a evitar es tratar todas las piezas del mismo modo: aplicar un deep engraving donde hacía falta un annealing introduce un riesgo inútil, aplicar un annealing delicado donde bastaba un grabado robusto complica el proceso sin motivo. La solución correcta nace de clasificar la pieza — a fatiga o no, zona cargada o descargada — y de probar los parámetros en la aleación real antes de pasar a producción.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.