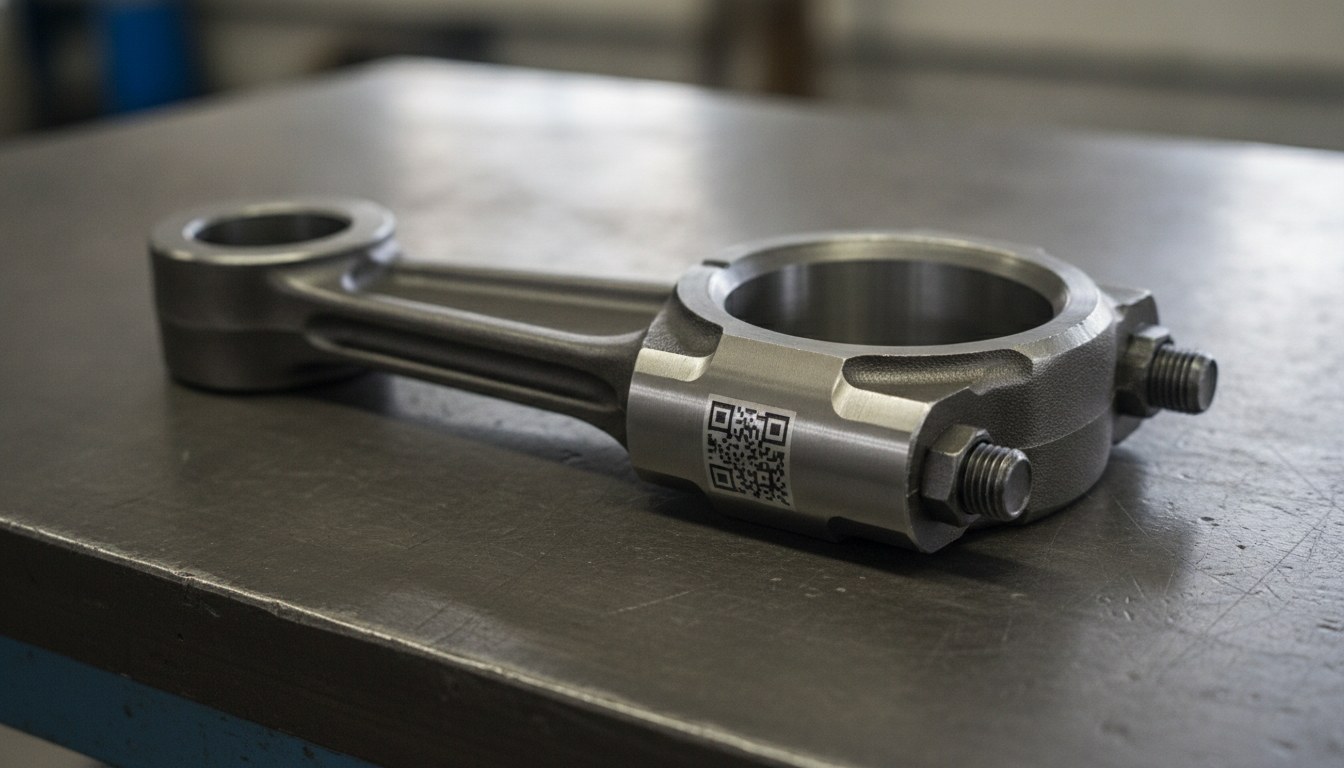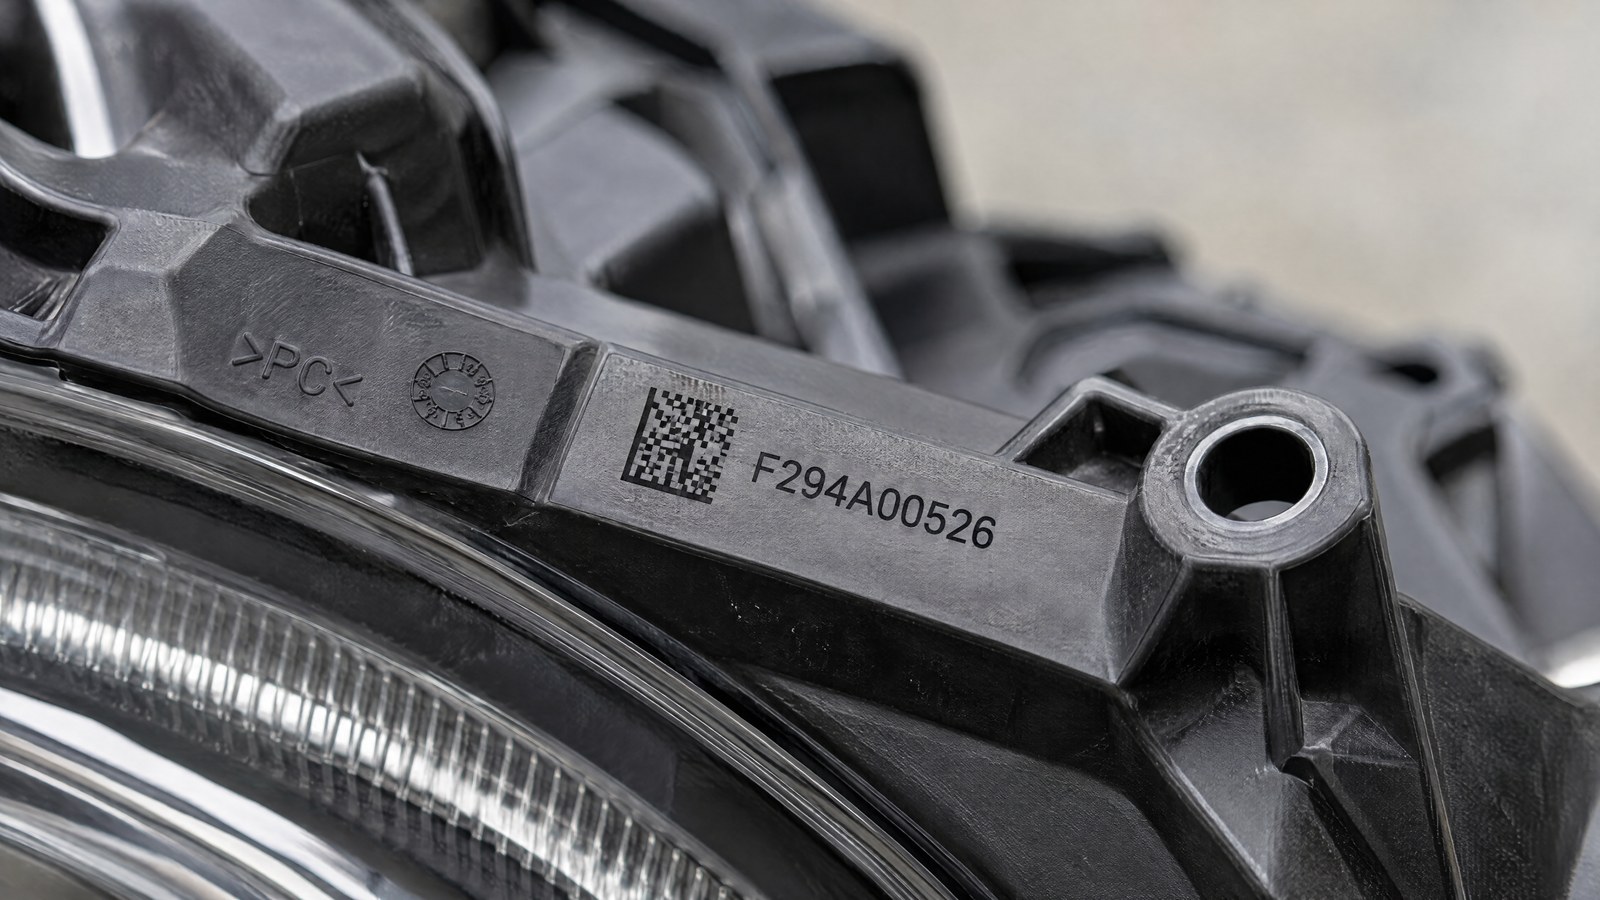
Quien ensambla faros y grupos ópticos para la automoción conoce la restricción: cada cuerpo de faro y cada lente debe llevar un código de trazabilidad —DataMatrix, part number, lote— que acompañe al componente a lo largo de la cadena de suministro y resista una eventual retirada. Pero el grupo óptico es, ante todo, un sistema que debe transmitir y distribuir la luz de forma controlada. Un marcado en el punto equivocado desvía un rayo, crea una sombra o un reflejo, y compromete tanto la función como la estética de un componente que el cliente final ve cada vez que enciende los faros.
El problema no es si marcar, sino dónde y cómo: el código debe ser permanente y legible por un escáner en línea sin tocar el área óptica ni alterar la transmisión de la luz. En polímeros transparentes como PC y PMMA, además, obtener contraste sin debilitar la pieza no es nada evidente. El marcado láser responde a estos requisitos de forma conjunta, siempre que se decidan tres cosas: la zona de la pieza, la fuente en función del polímero y un control de legibilidad que vaya al ritmo de la línea.
Dónde va el código: todo fuera del área óptica
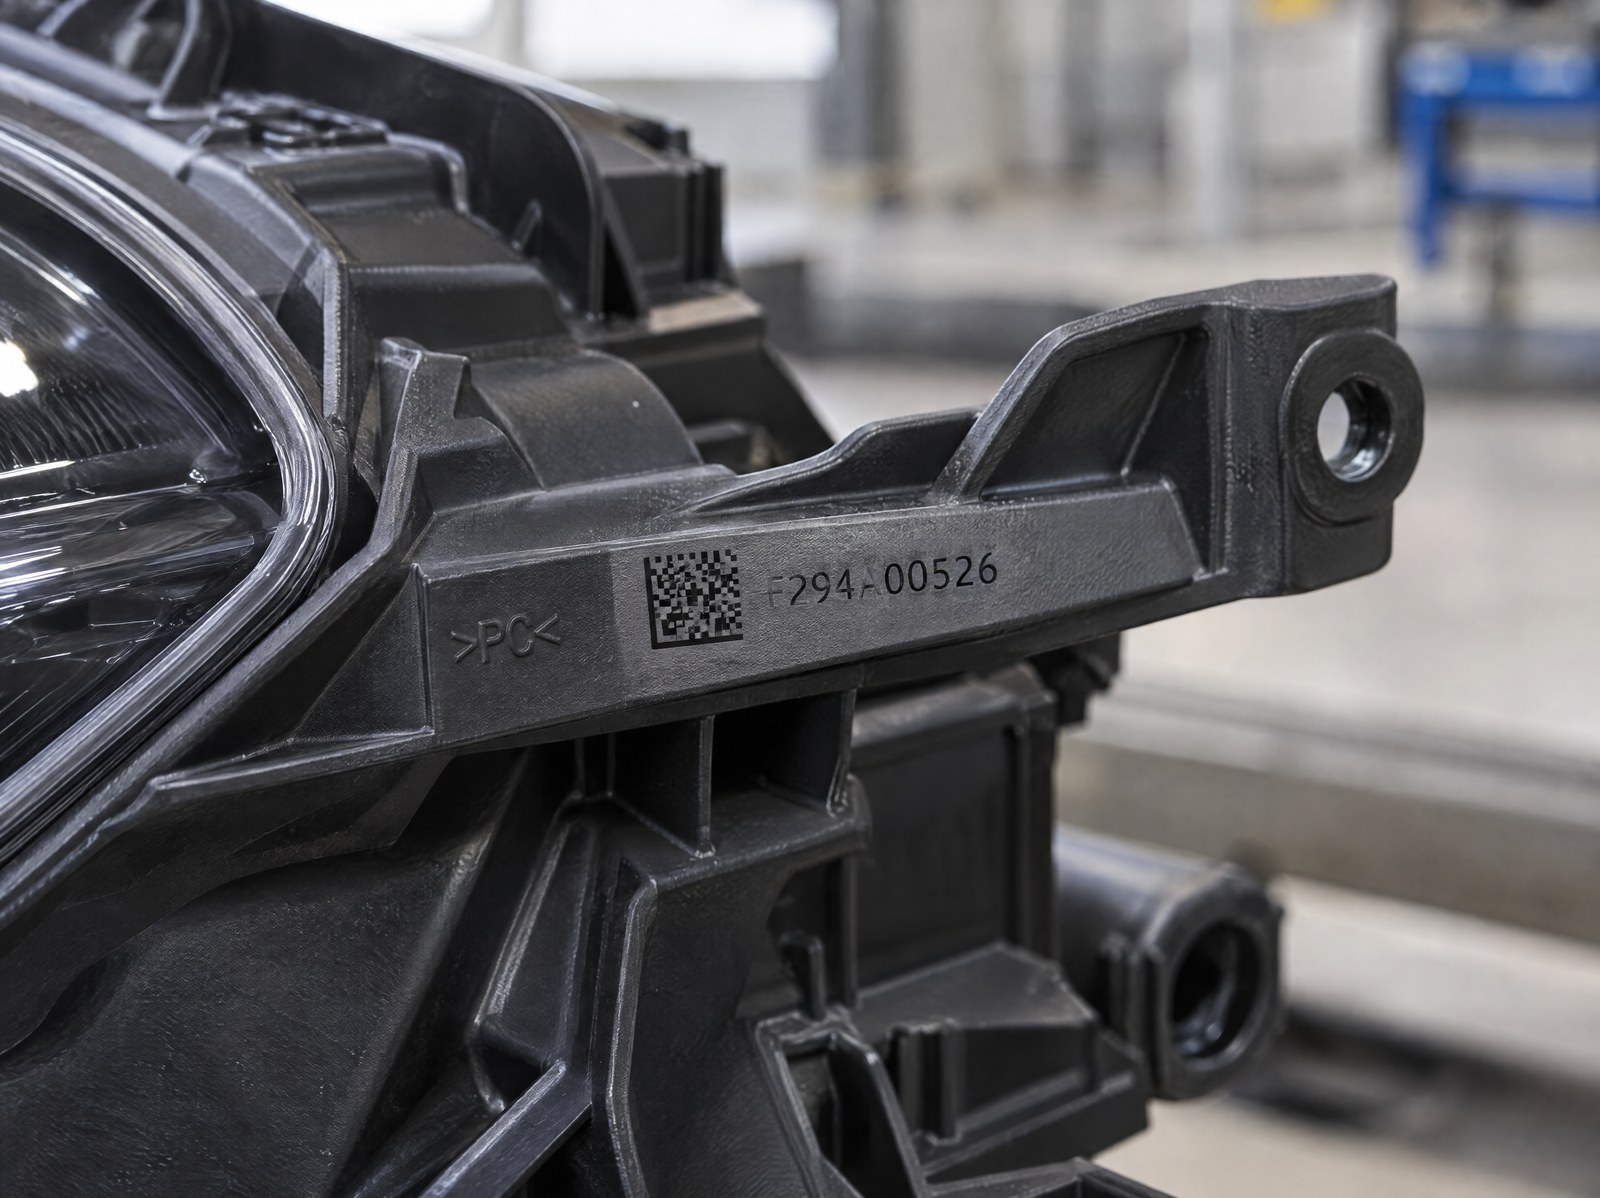
La regla de diseño viene antes que la tecnología. En un grupo óptico las superficies se dividen en dos familias: las que trabajan la luz —la cara óptica de la lente, el paraboloide o las facetas del reflector, las zonas metalizadas— y todo lo demás: bridas de fijación, nervaduras de refuerzo, costillas perimetrales, bosses para los tornillos, lengüetas de montaje. El código va exclusivamente en estas segundas, en una zona plana y no iluminada, mejor si ya queda oculta a la vista en el vehículo ensamblado.
Marcar en la cara óptica queda excluido: incluso un DataMatrix pequeño se convierte en un defecto que desvía o difunde la luz. En las lentes transparentes el código se coloca en el borde perimetral o en una lengüeta fuera del campo iluminado; en los cuerpos de plástico oscuro, en una nervadura o en una costilla plana, junto a las marcas de molde ya presentes. El DataMatrix sigue siendo el estándar porque concentra part number y lote en pocos milímetros cuadrados —una opción ya consolidada para la trazabilidad con códigos 2D— dejando libre la superficie útil.
La fuente cambia con el polímero
Aquí entra la física del material. Los cuerpos de faro usan a menudo policarbonato o plásticos técnicos cargados con fibra de vidrio como PA y PBT; las lentes son de PMMA o PC ópticamente transparente. Cada familia reacciona de forma distinta a la luz láser y la fuente debe elegirse en consecuencia.
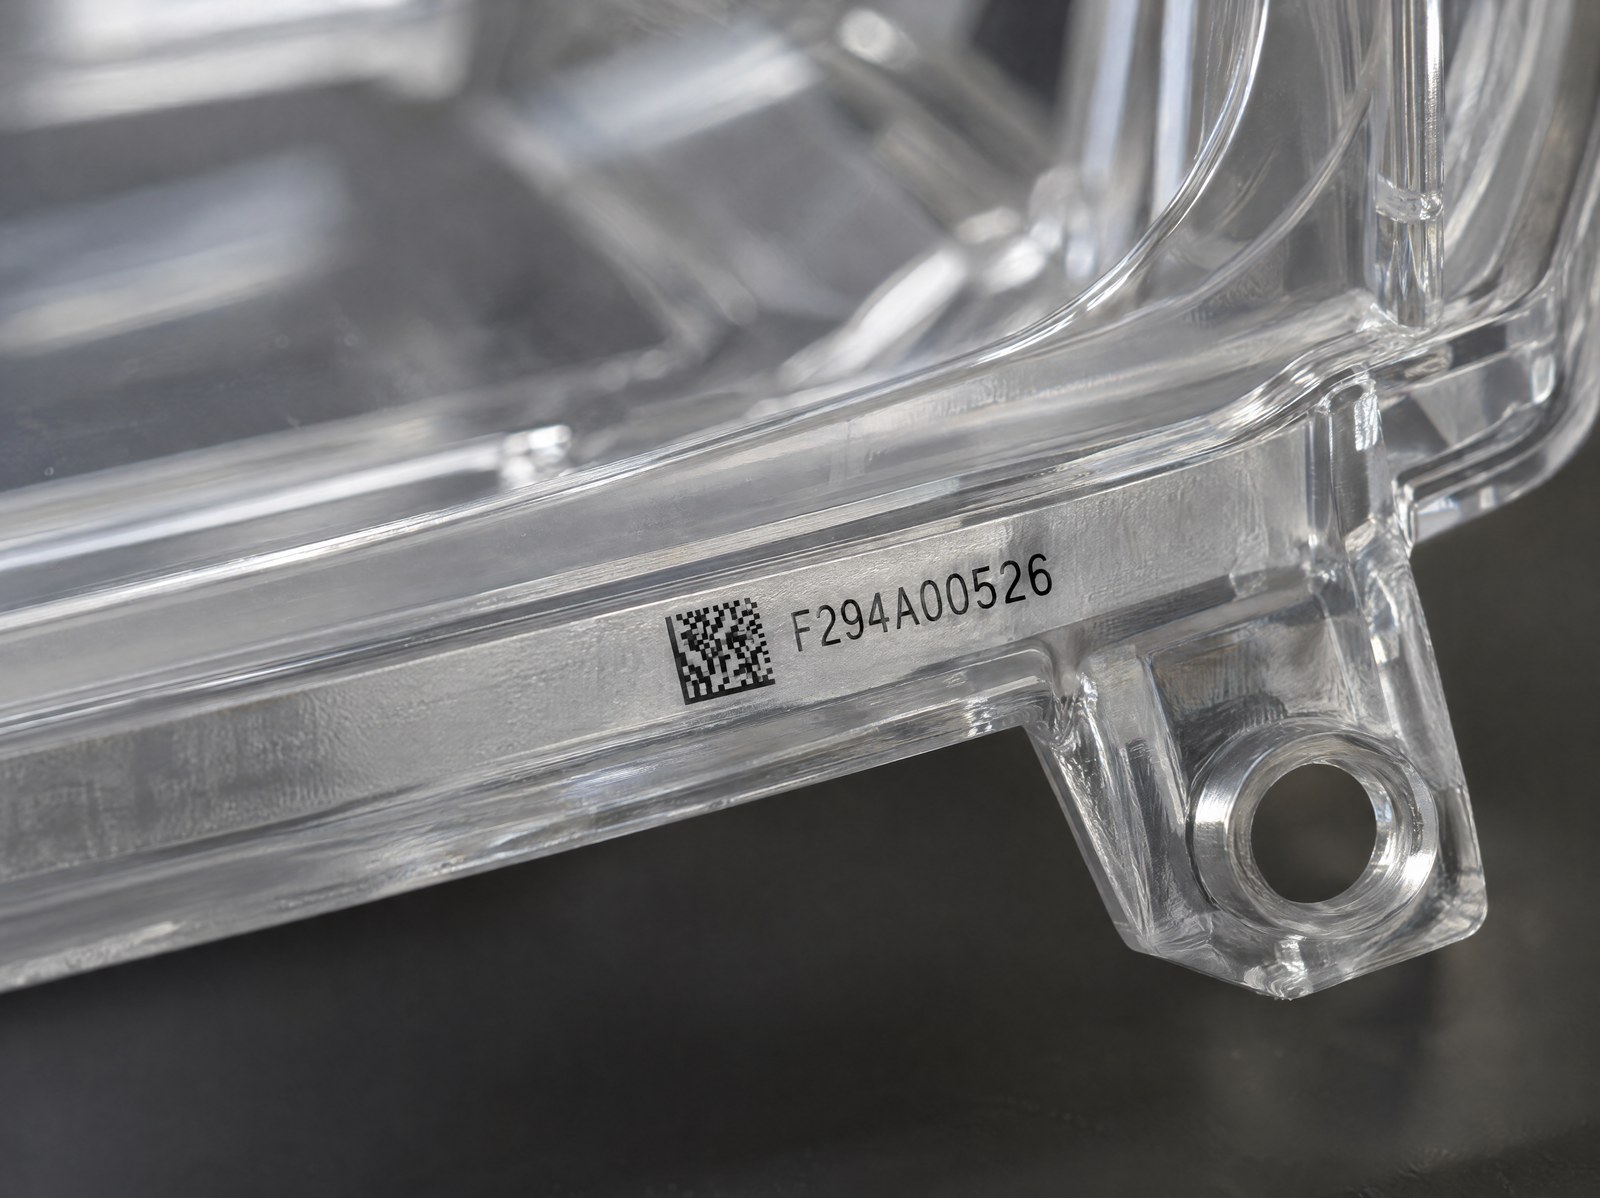
En los polímeros transparentes la referencia es el láser UV a 355 nm. La longitud de onda corta actúa por vía principalmente fotoquímica: rompe los enlaces moleculares en la superficie con un aporte térmico contenido y produce una marca de microespuma o cambio de color neto y definido, sin quemar ni deformar el material ópticamente crítico. Es el mismo principio que hace del UV la vía más sólida para el marcado UV del PMMA en el automotive lighting.
| Polímero del grupo óptico | Comportamiento en el marcado | Fuente indicada |
|---|---|---|
| Policarbonato (PC) transparente | Cambio de color y microespuma superficial | UV |
| PMMA (lentes) | Microespuma clara, bajo aporte térmico | UV |
| Plásticos cargados (PA/PBT con fibra de vidrio) | Espumado claro en contraste sobre el fondo oscuro | Fibra / MOPA |
En los plásticos cargados y en los tecnopolímeros oscuros, en cambio, una fuente de fibra a 1064 nm, o en versión MOPA con duración de impulso regulable, genera un espumado claro que destaca en contraste sobre el fondo oscuro. El ajuste de los parámetros es decisivo: aditivos, cargas minerales y pigmentos cambian la respuesta de un lote a otro, y el mismo polímero de dos proveedores distintos puede requerir un conjunto de parámetros diferente.
Contraste sin pigmentos: la marca nace en el material
En una pieza transparente el contraste es el verdadero problema: no hay un fondo de color sobre el que imprimir. La marca debe nacer dentro del material, como microespuma o alteración local, suficiente para ser leída por un escáner pero lo bastante superficial para no provocar microfisuras que con el tiempo se propagan.
Una incisión profunda en PMMA o PC es contraproducente: debilita la pieza y puede convertirse en un iniciador de fractura bajo esfuerzos térmicos. El objetivo es la marca mínima que garantice una lectura fiable, no la marca más acentuada posible. En estos materiales la calidad del marcado se juega en el control preciso de la energía, no en la profundidad.
Legibilidad en línea: el grading no es la verificación de laboratorio
Un código que el operario ve bien no es necesariamente un código que el escáner lee siempre. Por eso la legibilidad se mide, y se mide en línea. El grading en línea asigna una clase de calidad al DataMatrix inmediatamente después del marcado, con la misma cámara del sistema, y descarta la pieza antes de que avance en el ensamblaje.
Es algo distinto de la verificación de laboratorio, que requiere condiciones de iluminación e instrumentación controladas y sirve para validar el proceso, no para controlar cada pieza: es exactamente la diferencia entre lectura, grading y verificación de los códigos. En producción se necesitan ambas, con funciones distintas: la verificación cualifica el ciclo, el grading lo mantiene bajo control pieza a pieza.
Control del código en líneaMarcadoLecturaGrading en líneaMarcar antes del ensamblaje, en el punto justo del ciclo
El momento justo para marcar es antes de que cuerpo y lente se conviertan en un grupo cerrado. Marcar el housing y la lente por separado, en una estación dedicada, permite alcanzar la zona plana con el haz perpendicular y leer el código sin interferencias ópticas de la pieza ya ensamblada.
En las líneas de automotive lighting el marcado convive a menudo con otros procesos láser sobre el mismo componente, como la ablación selectiva de las zonas metalizadas: integrarlos en un único flujo reduce los pasos y los riesgos de desalineación del dato entre las estaciones.
Para quién está pensado (y para quién no)
Este enfoque está pensado para quien produce o ensambla grupos ópticos en volumen y debe garantizar la trazabilidad en componentes ópticamente críticos: cuerpos de faro de plástico técnico, lentes y guías de luz de PC o PMMA, donde el código debe existir pero no debe hacerse notar por la luz. En los transparentes el UV sigue siendo la vía más segura para el contraste y la integridad; en los plásticos cargados, la fibra o el MOPA.
No es, en cambio, la respuesta adecuada cuando la trazabilidad puede vivir en una etiqueta aplicada aguas abajo, fuera del grupo óptico, o cuando el componente no dispone de ninguna superficie no óptica: casos en los que conviene repensar el diseño de la pieza antes del marcado. Y si el requisito es un marcado estético a la vista en el lado visible de la lente, el tema ya no es la trazabilidad sino el acabado decorativo, con restricciones y decisiones de proceso diferentes.
En resumen: si el grupo óptico debe quedar trazado de forma permanente y legible en línea sin que el código toque nunca la luz, el problema se resuelve eligiendo la zona, la fuente en función del polímero y un grading que vaya al ritmo de la línea.

Public Relations Manager | LASIT
Public Relations Manager en LASIT desde 2019, Claudia Neri es responsable de la gestión del departamento de Marketing y Comunicación. Se encarga de la estrategia de comunicación empresarial, coordinando las actividades de relaciones públicas, promoción de marca y comunicación institucional para el mercado italiano e internacional.