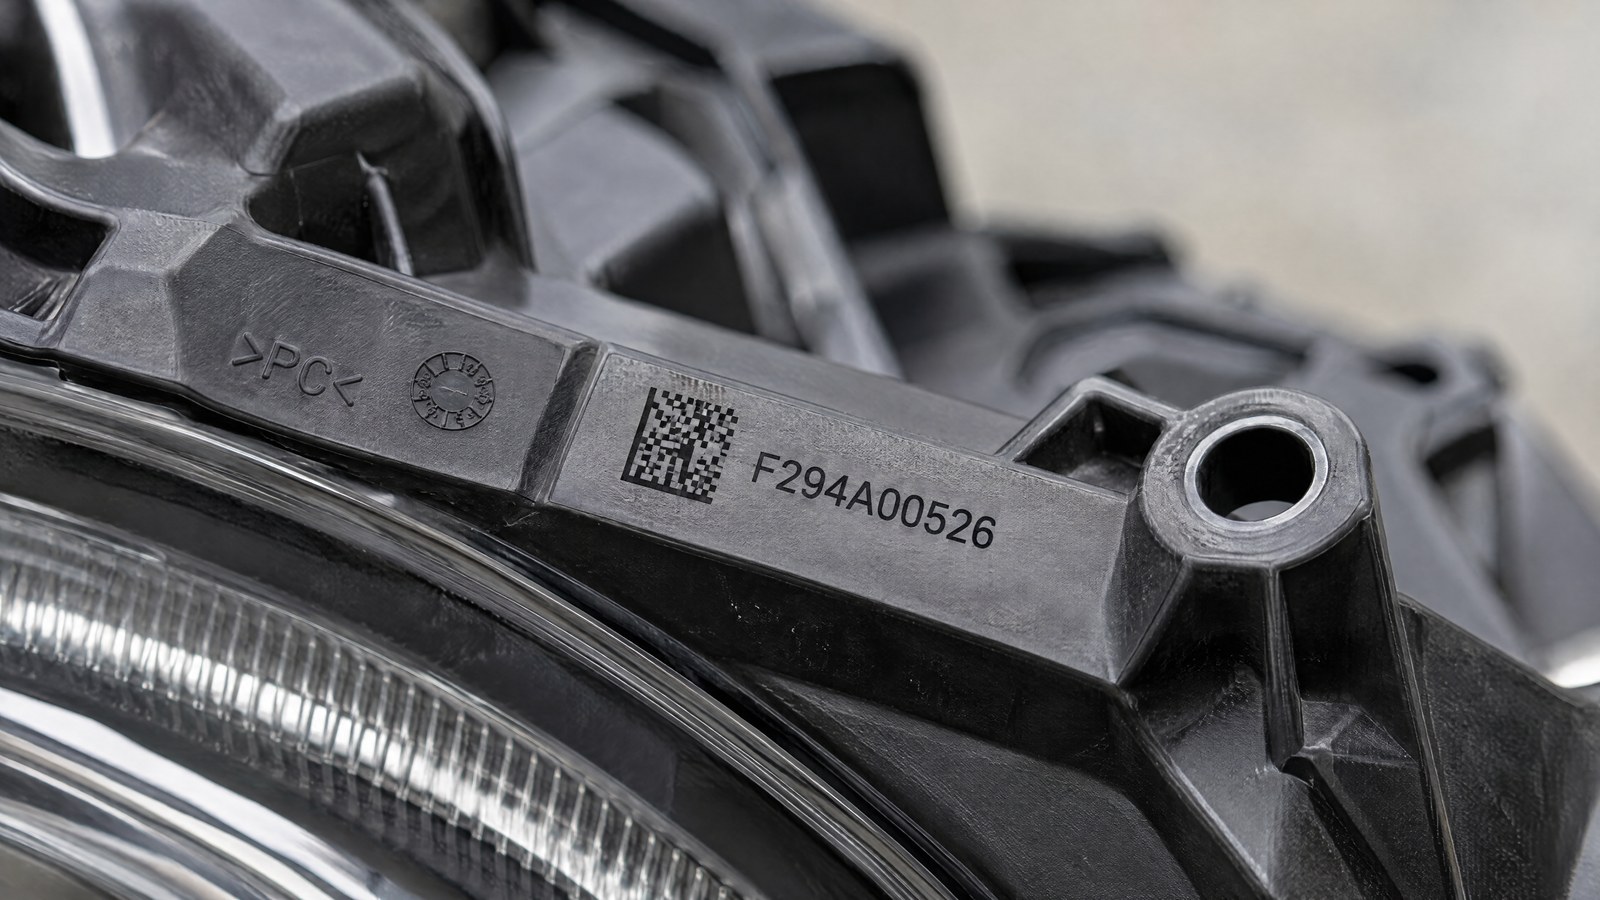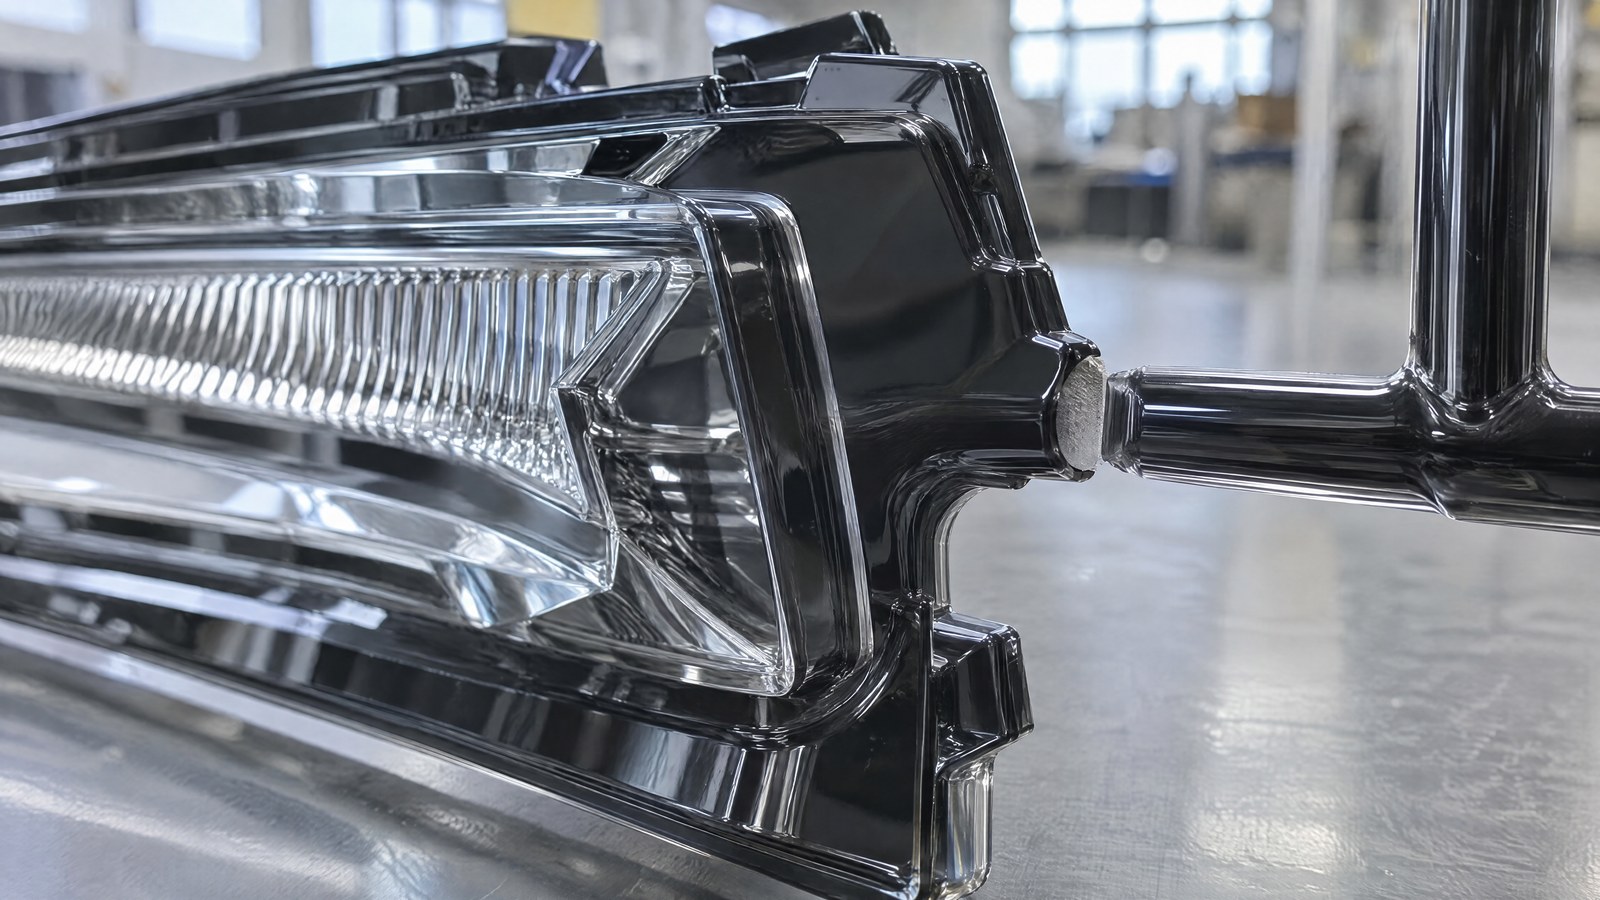
Quien moldea por inyección componentes para automoción conoce el recorrido que hace la mazarota después de la prensa: la pieza sale del molde con el canal de alimentación todavía unido, se recoge en el contenedor y se lleva a un puesto separado donde un operario o una cizalla retiran el punto de inyección. Es una operación que vive fuera de línea y, como todo lo que está fuera de línea, añade manipulaciones, búferes de semielaborados y tiempos de espera entre el moldeo y el acabado.
Devolver el degating a continuación de la prensa, dentro de la misma célula, es técnicamente posible con el láser, que corta el punto de inyección sin contacto. Pero hacerlo no significa simplemente colocar una fuente junto al molde: significa diseñar una célula que retire la mazarota en el tiempo que la prensa emplea en producir el molde siguiente, sin convertirse en el cuello de botella de la línea.
La célula de degating en línea se sostiene sobre cinco decisiones de diseño que deben tomarse en conjunto: cómo llega la pieza al láser, cómo se posiciona, cómo se gestionan los humos, cómo dialoga la estación con la prensa y cómo se controla el borde cortado. Ninguna de estas decisiones es independiente de las demás.
Por qué el corte mecánico de la mazarota muestra sus límites
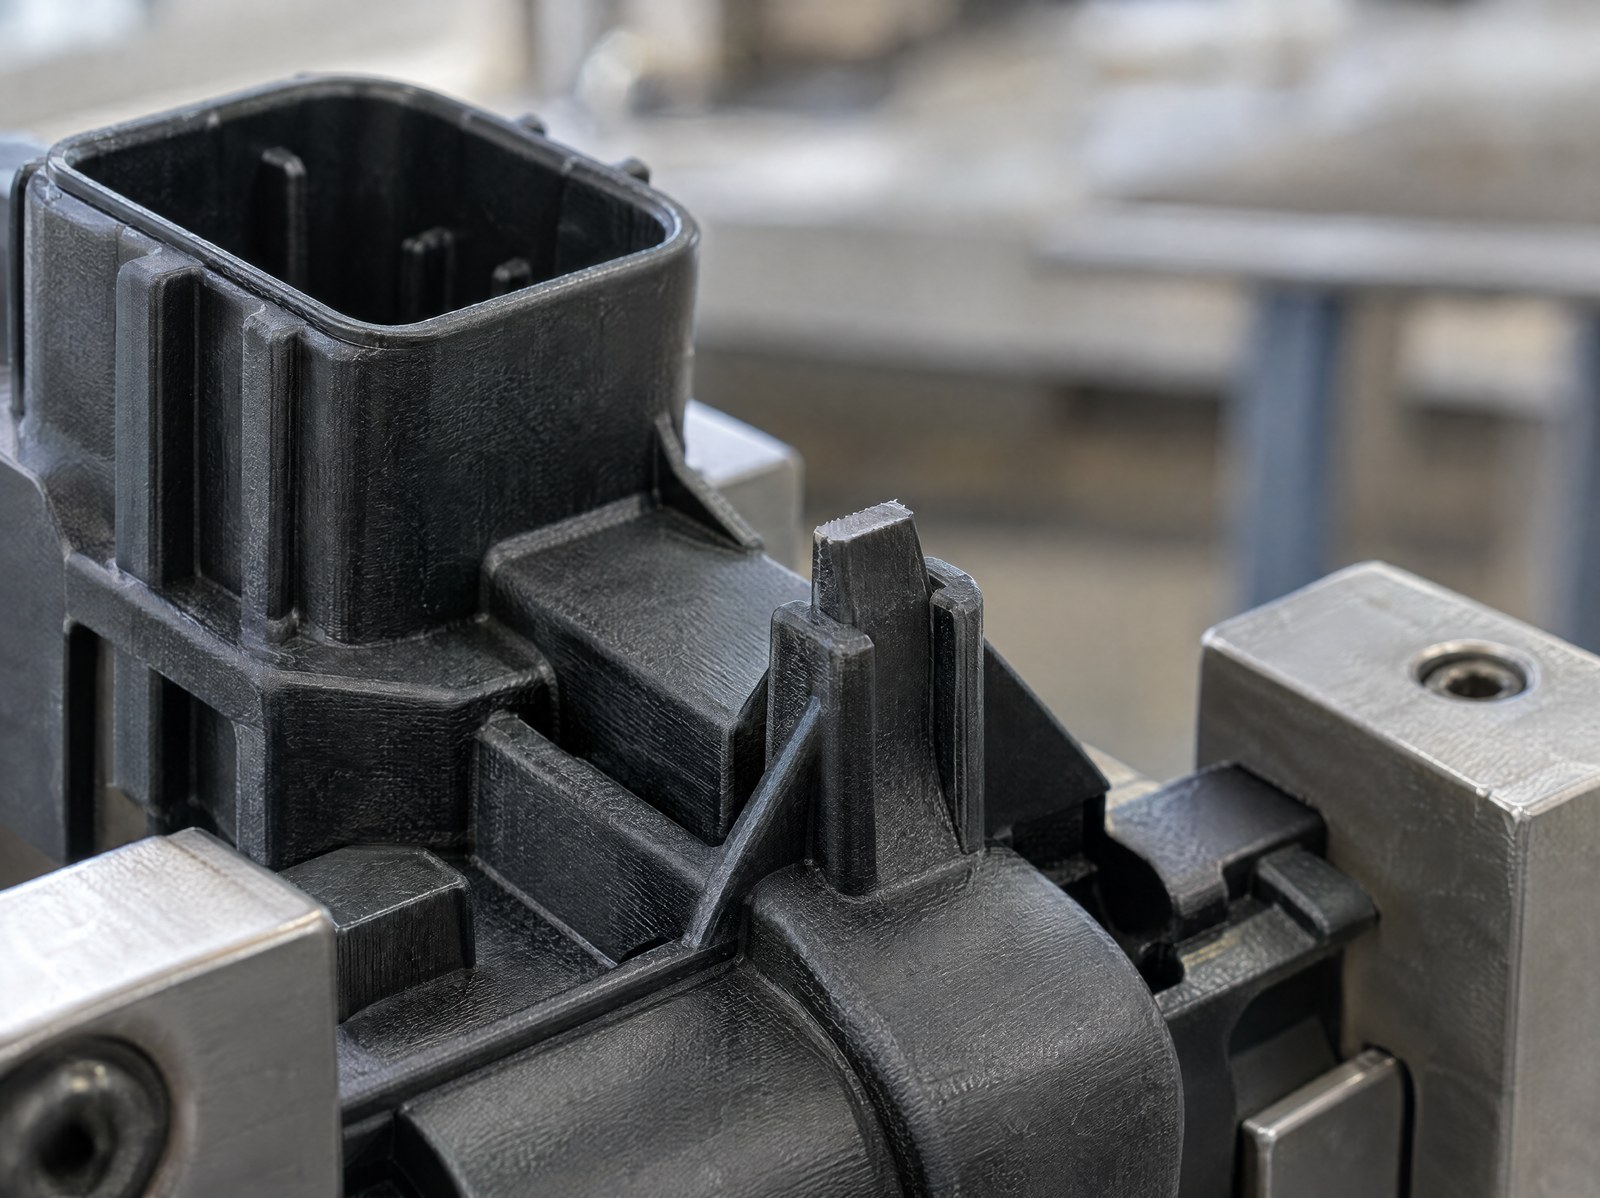
El troquelado mecánico retira el punto de inyección con una cuchilla o una pinza. Funciona, pero transfiere a la pieza un esfuerzo de corte y, en materiales rígidos o frágiles —los tecnopolímeros reforzados, el policarbonato, el PMMA de las ópticas—, ese esfuerzo se traduce en microfisuras que parten del punto de inyección, en rebabas y en un borde residual que varía de pieza a pieza a medida que la herramienta se desgasta. En un componente estético u óptico, donde el punto de inyección está cerca de una superficie funcional, estos defectos se convierten en desecho.
El láser trabaja de otro modo: realiza una ablación del material en el punto de inyección sin ninguna fuerza mecánica sobre la pieza. El resultado es una línea de separación repetible, con un borde limpio y definido que no depende del afilado de una cuchilla. En geometrías delicadas la ventaja no es teórica: es la ausencia del esfuerzo que genera grietas. Quien quiera profundizar en el principio del corte del punto de inyección con el haz puede partir del artículo dedicado al degating y a la eliminación de las mazarotas, que describe su física.
Entrar dentro del tiempo de ciclo de la prensa: el vínculo que lo decide todo
El parámetro que gobierna toda la célula es el tiempo de ciclo del moldeo. La prensa produce un molde a intervalos regulares, y la célula de degating debe completar su trabajo —agarre, corte, descarga— dentro de esa ventana, de lo contrario ralentiza la prensa. Es este el motivo por el que una célula en línea no se diseña a partir del láser, sino a partir del ritmo de la máquina a la que se engancha.
El principio que lo hace manejable es el tiempo enmascarado: mientras la prensa cierra el molde e inyecta el ciclo siguiente, el robot y la estación láser trabajan sobre el molde recién extraído. El degating no se suma al tiempo de moldeo, se oculta dentro de él. Cuando la ventana es estrecha, la secuencia se optimiza reduciendo los movimientos del robot y llevando el haz al punto de inyección con el cabezal de escaneo, sin desplazar la pieza.
La secuencia de la célula dentro del tiempo de ciclo de la prensaExtracción del moldeAgarre robotCorte del bebederoAspiración de humosControl del bordeEl agarre y el posicionamiento: donde se juega la repetibilidad
El corte láser es tan repetible como lo sea la posición del punto de inyección frente al haz. Aquí entra el agarre robotizado: el sistema de arrastre recoge el molde recién extraído y lo lleva a la estación, o bien sujeta la pieza mientras el cabezal trabaja. En ambos casos la geometría del punto de inyección debe presentarse al láser siempre en el mismo punto, porque un punto de inyección que oscila unas décimas respecto al foco produce un corte incompleto o un residuo.
Por eso el agarre y el utillaje se diseñan para la pieza específica, refiriéndose a zonas estables del moldeado —no al punto de inyección mismo, que es precisamente lo que hay que eliminar—. En los casos en que la familia de moldes cambia a menudo, la referencia puede tomarse con un sistema de visión, de modo que la estación localice el punto de inyección incluso ante pequeñas variaciones de posición de la pieza en el agarre.
Aspiración de los humos y protección de la óptica
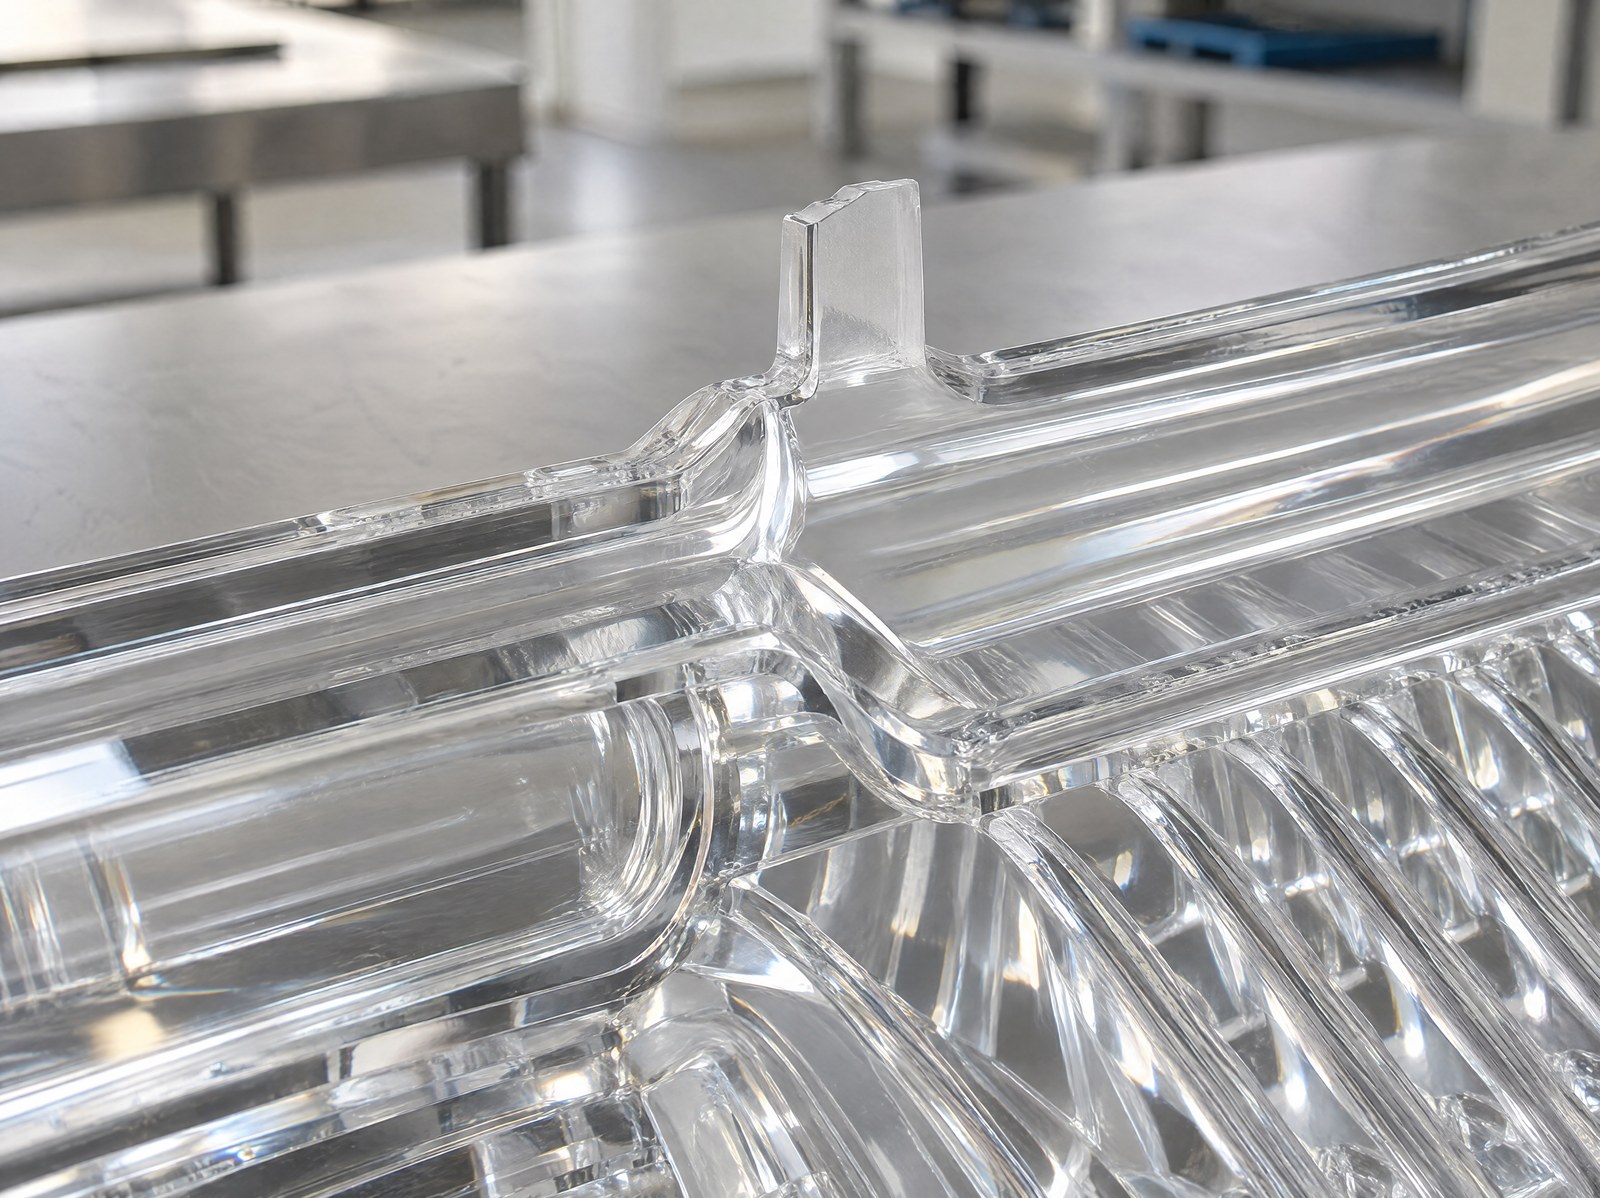
Cortar un polímero con el láser genera humos y partículas. En una célula cerrada, si no se captan en el instante en que se forman, esos productos se depositan sobre las superficies cercanas y sobre la lente del cabezal, degradando con el tiempo la calidad del corte. En las ópticas transparentes el problema tiene también un nombre preciso: la niebla de condensación que puede velar la superficie alrededor del punto trabajado, el llamado foggy effect, que en los componentes del automotive lighting es un defecto estético inaceptable.
La contramedida es una aspiración de los humos dimensionada y orientada al punto de corte, con un flujo que aleja las partículas de la zona trabajada y de la óptica en lugar de limitarse a renovar el aire de la célula. Es un detalle que decide la constancia del proceso a lo largo de decenas de miles de piezas: una captación eficaz mantiene la lente limpia y estabiliza el rendimiento del corte, mientras que una aspiración genérica deja que la calidad se deslice lentamente ciclo tras ciclo.
La sincronización con la prensa: el handshake que mantiene unida la célula
Una célula en línea no es una estación que trabaja por su cuenta: es un nodo que intercambia señales con la prensa. El control del moldeo comunica cuándo el molde está abierto y la pieza disponible; la célula confirma que se ha hecho cargo, ejecuta y señala cuándo queda libre para el ciclo siguiente. Este diálogo —el handshake entre los dos controles— es lo que garantiza que el robot, el láser y la prensa nunca entren en conflicto de tiempos.
En el plano de la integración, la estación láser se comporta como cualquier otra isla automatizada de la línea y se engancha a los sistemas de fábrica a través de los protocolos industriales estándar. El mismo enfoque con el que LASIT integra el marcado y los controles a continuación de una prensa en una única célula se describe en el caso de la célula FlyPress para turbocompresores de automoción, donde el láser y la estación de prueba conviven en un único ciclo sincronizado.
El control del borde en línea
El último elemento es la verificación del resultado. En un puesto fuera de línea el control es a menudo visual y por muestreo; en línea conviene hacerlo parte del ciclo, con un sistema de visión que inspecciona la zona del punto de inyección justo después del corte y verifica que la mazarota se haya retirado correctamente y que el borde esté íntegro. La pieza que no supera el control se desecha antes de proseguir, de modo que el defecto no se propague aguas abajo.
Este control sigue siendo una verificación geométrica y estética del borde, no debe confundirse con una validación de laboratorio: sirve para mantener el proceso dentro de los límites establecidos durante la puesta a punto, ciclo tras ciclo, y para dar a la línea un dato objetivo sobre cada pieza trabajada.
Para quién está pensada (y para quién no)
La célula de degating láser integrada tiene sentido donde el volumen es continuo y el degating fuera de línea ya es un cuello de botella: moldeo de componentes de automoción en serie, ópticas y componentes estéticos donde el corte mecánico deja grietas o rebabas, piezas en las que el punto de inyección está cerca de una superficie funcional. En estos casos devolver la operación al interior de la célula elimina manipulaciones, búferes y variabilidad del corte manual.
No es, en cambio, la opción obligada para producciones de bajo volumen, para puntos de inyección muy grandes sobre materiales tenaces donde una cizalla robusta hace su trabajo sin penalizar la pieza, o para familias de moldes tan heterogéneas que hacen impracticable un utillaje repetible. En esos contextos un puesto dedicado, aunque no esté en línea, sigue siendo la solución más racional. El láser conviene cuando el borde debe ser limpio y repetible, cuando el material sufre con el esfuerzo mecánico y cuando el ritmo de la prensa exige no romper el flujo.

Business Development Director | LASIT
Business Development Director en LASIT, Giandomenico Ievoli es responsable de la dirección comercial y el desarrollo estratégico de la empresa. Lidera las actividades de desarrollo de negocio a nivel nacional e internacional, contribuyendo al crecimiento y la expansión de LASIT en los mercados globales.