
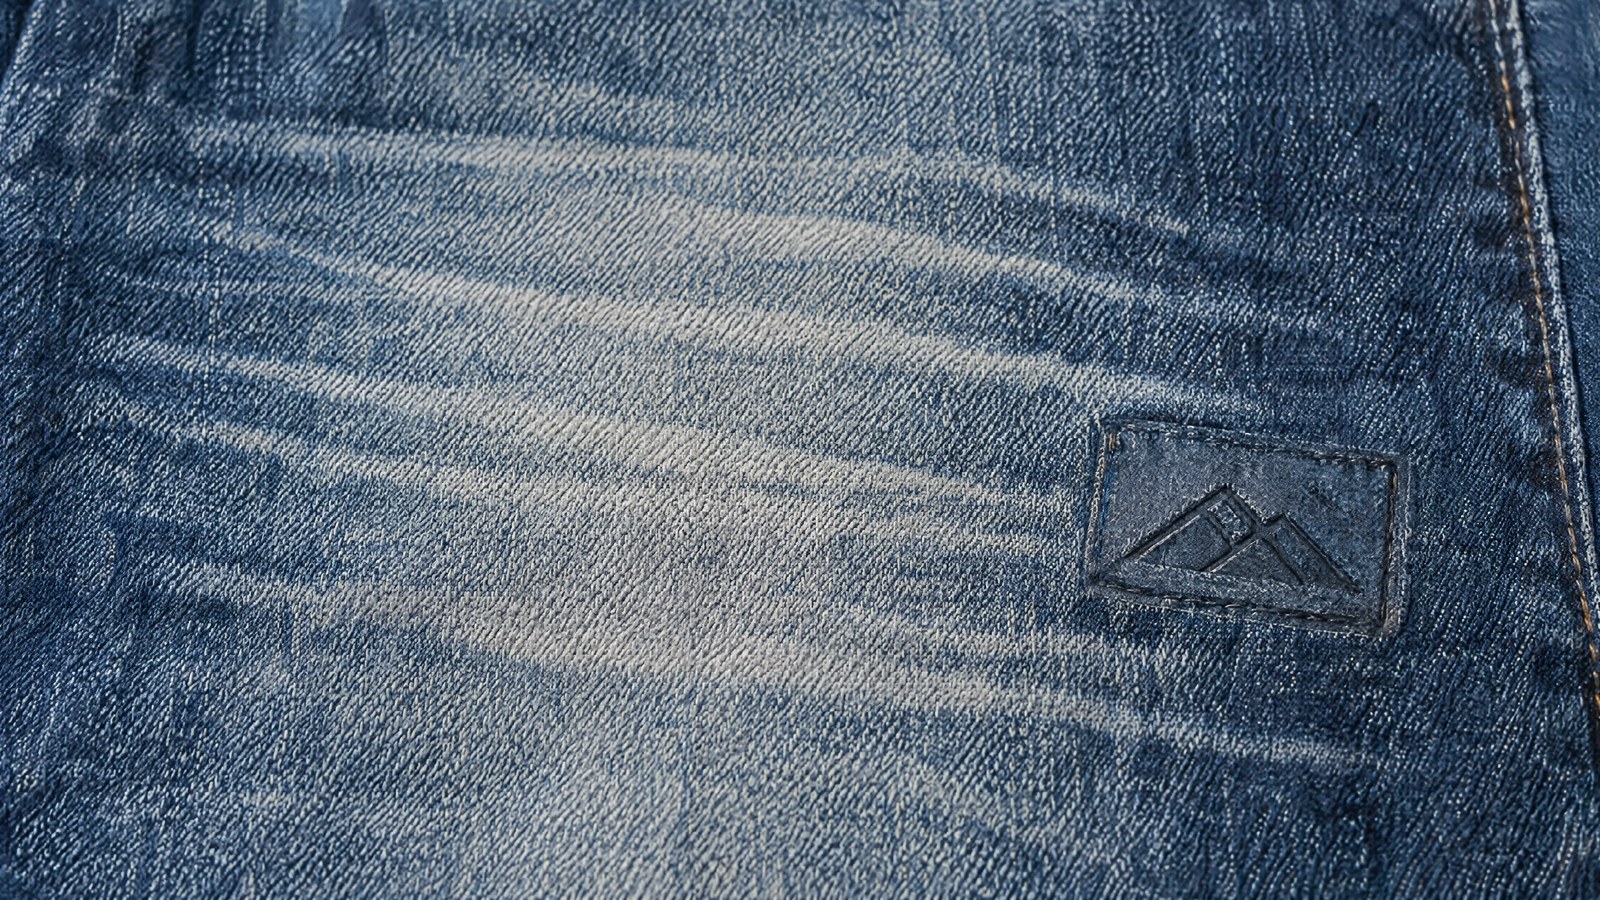
Quien gestiona el acabado en el textil y en la marroquinería conoce el peso del área de lavado: el blanqueo del denim pasa por baños de permanganato, hipoclorito y piedra pómez, por el arenado manual y por ciclos de enjuague que consumen agua y generan aguas residuales que hay que tratar. En la piel el dibujo y el color localizado llegan a menudo de mordentados, estampado en caliente y tratamientos químicos. Son procesos eficaces, pero variables, lentos de reequipar y costosos en el plano ambiental.
El láser interviene exactamente en este punto. No es la alternativa a una impresión aplicada sobre el tejido: es la alternativa al proceso químico-hídrico que aclara, graba y perfila el material. El haz actúa directamente sobre la superficie — degrada el colorante, realiza una ablación de la capa más externa, corta el perfil — usando energía óptica en lugar de agua y reactivos.
Para un responsable de producción o de calidad esto significa tres cosas a la vez: un resultado que se repite idéntico lote tras lote, un ciclo que se reequipa cambiando un archivo en lugar de un baño, y un proceso en seco que elimina aguas residuales y desperdicios. Vale la pena ver dónde funciona de verdad — y dónde no.
El láser sustituye el baño químico, no la impresión
La distinción es sustancial. Una impresión deposita pigmento sobre el tejido; el láser no añade nada, modifica el material que ya está ahí. En el denim retira el colorante superficial dejando al descubierto el algodón más claro que hay debajo; en la piel elimina por ablación una fina capa de acabado o de flor; en el acetato funde y separa el borde a lo largo de un perfil nítido. Es el mismo principio, aplicado con energías distintas: a diferencia de cuando se sustituye una impresión de chorro de tinta, aquí no se deposita una marca sino que se transforma la superficie.
| Aspecto del proceso | Proceso químico-hídrico | Proceso láser |
|---|---|---|
| Consumo de agua | Elevado, entre baños y enjuagues | Nulo |
| Agentes químicos | Oxidantes y mordientes | Ningún reactivo |
| Desperdicio de material | Troqueles y recortes dedicados | Diseño por archivo, recorte optimizado |
| Repetibilidad del tono | Ligada a concentración y tiempo de baño | Definida por parámetros digitales |
| Gestión de residuos | Aguas residuales líquidas que tratar | Aspiración y filtración del aire |
La ventaja práctica más inmediata es que todo el diseño vive en un archivo vectorial. Cambiar efecto, posición o intensidad no requiere rehacer un baño o un troquel: se modifica el trazado y se relanza el ciclo, con parámetros registrados y reproducibles.
Blanqueo del denim sin agua ni oxidantes
El denim debe su color al índigo, un colorante que se fija en la parte externa de la fibra de algodón dejando claro su núcleo. Es precisamente esta estructura la que lo hace ideal para el láser: una fuente CO₂ a 10,6 µm, bien absorbida por las fibras naturales, degrada el índigo en superficie y hace emerger el tono más claro que hay debajo, sin dañar el tejido.
Regulando la energía del haz se obtiene un aclarado graduado: desde los bigotes y las abrasiones localizadas hasta dibujos y patrones extensos, todo en una única pasada en seco. El grado de aclarado es función directa de la energía depositada, por tanto controlable de forma continua.
Energía del haz Grado de aclarado El tono se regula con los parámetros, no con el baño.Respecto al ciclo tradicional desaparecen permanganato, hipoclorito y piedra pómez, y con ellos los baños y los enjuagues: es un acabado sin agua, coherente con los objetivos de sostenibilidad de proceso que el sector moda se está marcando.
Grabado en piel y serraje: una marca controlada
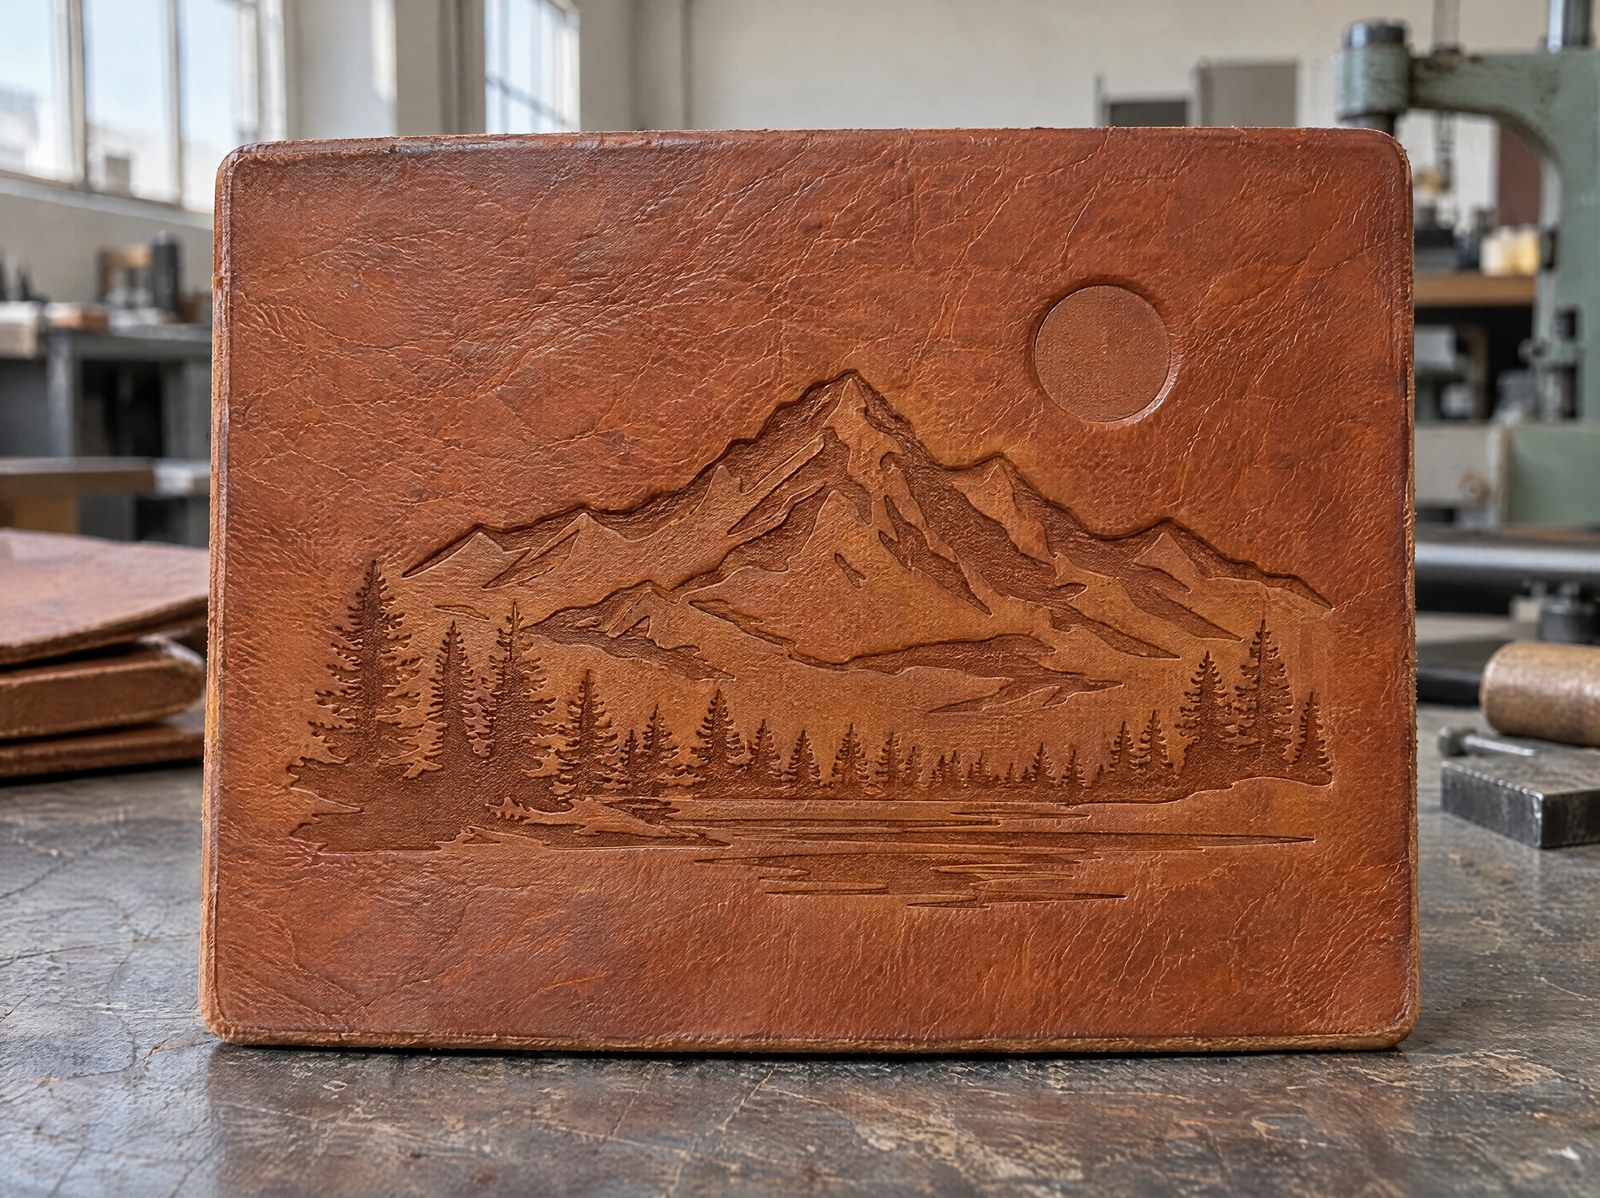
En la piel el láser trabaja por ablación: elimina de forma selectiva la capa más superficial y genera un contraste que depende del material y de los parámetros, no de una tinta. En piel plena flor, en serraje y en pieles acabadas se obtienen logotipos, monogramas, texturas y decoraciones con profundidad y nitidez constantes.
El resultado no requiere mordentado ni estampado en caliente con clichés dedicados. El diseño es digital, por tanto personalizable pieza por pieza — útil para cápsulas, numeraciones y personalizaciones — manteniendo la misma marca en toda la serie.
Corte, calado y mecanizado del acetato
El mismo haz que aclara y graba puede cortar y calar. En los tejidos técnicos y en los sintéticos el corte láser produce un borde nítido y, en los materiales termoplásticos, sellado, que limita el deshilachado sin acabados adicionales. Los motivos de calado, a menudo impracticables con un troquel mecánico, se convierten en simples trazados vectoriales.
El acetato de celulosa, extendido en los accesorios y en la óptica, se presta bien a corte y grabado controlados: el haz trabaja el perfil y los detalles con bordes limpios. Como el diseño es digital, cambiar de modelo significa cargar otro archivo, sin preparar nuevos troqueles y con un anidado que reduce el desperdicio de material.
Humos, olores y aspiración dedicada
Trabajar en seco materiales orgánicos como algodón, piel y acetato genera humos y olores: es el punto al que hay que prestar más atención en una instalación de acabado láser. No es un detalle que descuidar, sino un requisito de proyecto. Un mecanizado estable requiere sistemas de aspiración y filtración dimensionados sobre el material y sobre el volumen de producción, que capten los residuos en el punto de trabajo y mantengan limpia la óptica.
La ventaja es que aquí se habla de gestión del aire, no de aguas residuales líquidas: los residuos se captan y se filtran localmente. Es un aspecto que merece una profundización específica sobre los sistemas de aspiración en las marcadoras láser, porque de aquí dependen tanto la calidad del resultado como las condiciones del área de trabajo.
Repetibilidad del tono, lote tras lote
El límite histórico de los procesos húmedos es la variabilidad: el rendimiento de un baño depende de concentración, temperatura y tiempo de inmersión, y dos lotes tratados con intervalo rara vez son idénticos. El láser invierte esta lógica. Tono, profundidad y diseño están definidos por parámetros numéricos guardados en el programa de mecanizado, por tanto independientes del operario y del envejecimiento de un baño.
En familias de producto amplias esto se traduce en coherencia estética entre prendas, entre tallas y entre repeticiones de pedido con meses de diferencia — un aspecto que, en la moda, pesa tanto como la calidad de la pieza individual. La verificación visual sigue siendo parte del ciclo, pero parte de una base estable y documentada.
Para quién está pensado (y para quién no)
El acabado láser da lo mejor de sí donde el material es homogéneo y predecible: denim, pieles acabadas y revestidas, sintéticos técnicos, acetato. En estos casos el tono se controla y se repite, el ciclo es en seco y el cambio de modelo es inmediato.
En cambio hay que abordarlo con prudencia en las pieles muy naturales y heterogéneas — cueros de curtición vegetal, plena flor anilina con vetas y absorción variables: aquí la misma energía puede dar tonos distintos de zona a zona, y la constancia cromática no está garantizada. En estos materiales el láser sigue siendo útil para grabados y decoraciones, pero la promesa del tono uniforme debe verificarse antes en muestras reales.
En síntesis: si tu acabado hoy depende de baños químicos, agua y arenado, y necesitas un resultado repetible y en seco en denim, piel acabada o acetato, el láser aborda exactamente esos pasos. Si trabajas pieles naturales y vivas, hay que probarlo sobre el terreno antes de industrializarlo — y es precisamente lo que un test sobre muestras permite establecer.

Public Relations Manager | LASIT
Public Relations Manager en LASIT desde 2019, Claudia Neri es responsable de la gestión del departamento de Marketing y Comunicación. Se encarga de la estrategia de comunicación empresarial, coordinando las actividades de relaciones públicas, promoción de marca y comunicación institucional para el mercado italiano e internacional.


