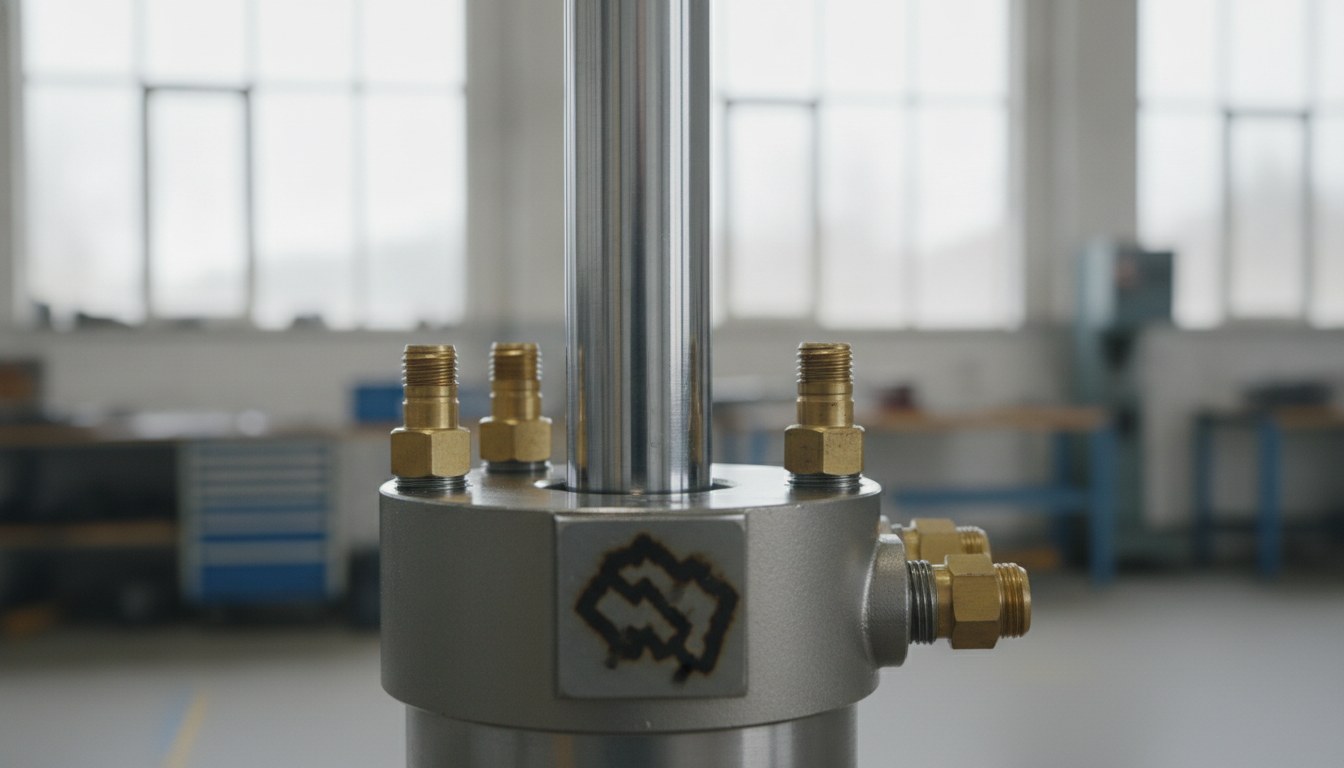
Quien fabrica cilindros hidráulicos, centralitas y racores conoce el momento en que la identificación se convierte en un problema: el componente está montado, probado, listo para el envío, y justo en ese punto hay que aplicar el número de serie, los datos de placa y el código de trazabilidad. La placa es la opción histórica, pero sobre un cuerpo que trabaja sumergido en el aceite, entre vibraciones y ciclos térmicos, no siempre aguanta —y en varios pliegos de condiciones ni siquiera se admite, por razones de espacio, de protección contra manipulaciones o porque la superficie de referencia es el propio vástago.
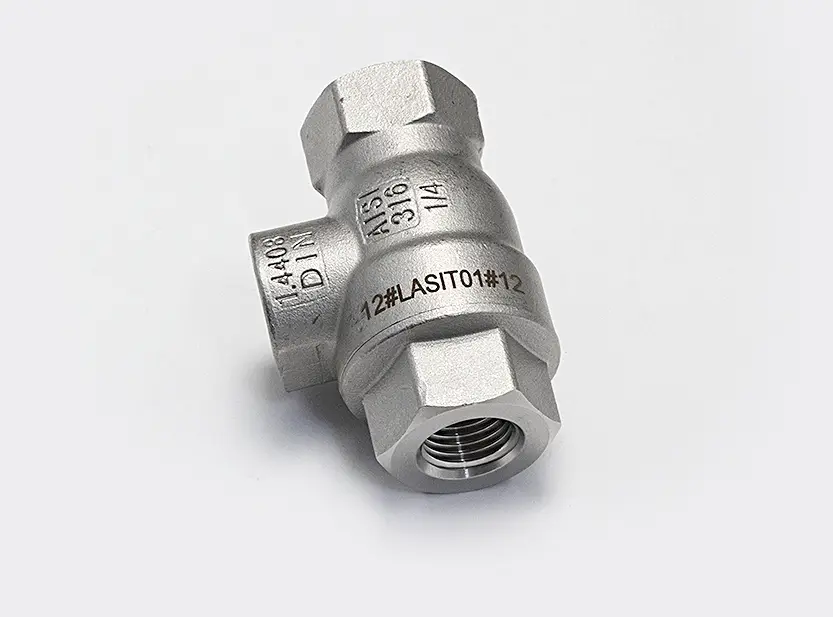
El marcado directo con láser de fibra resuelve el problema de raíz, porque escribe la información sobre el metal y no sobre un soporte que puede desprenderse. Pero aplicarlo sobre un componente ya montado obliga a razonar sobre dos condicionantes que ninguna ficha técnica resuelve por sí sola: el acceso a la superficie que se debe marcar y el riesgo de contaminación del circuito. Son estos dos puntos, y no la potencia de la fuente, los que deciden si el proyecto funciona.
Por qué la placa no siempre aguanta en la hidráulica
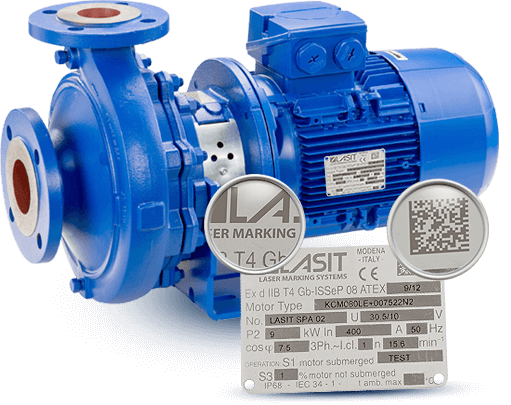
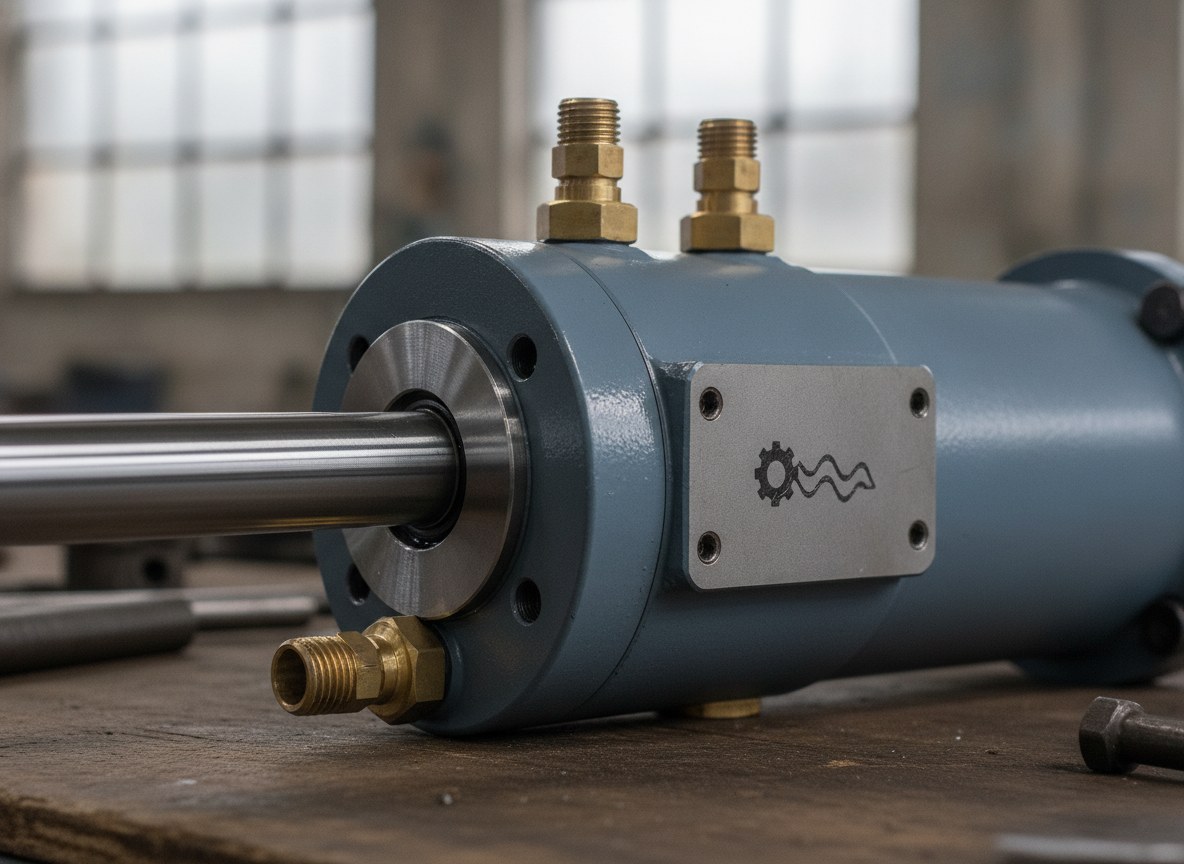
La placa aplicada es un componente añadido, y como todo componente añadido tiene una forma de fallar. Los adhesivos ceden al contacto prolongado con aceites minerales y fluidos hidráulicos; las placas remachadas o engastadas pueden aflojarse bajo la vibración; el ciclo térmico entre el arranque y el régimen de trabajo fatiga tanto el adhesivo como la interfaz mecánica. El resultado es la pérdida de la referencia justo cuando se necesita: en fase de asistencia, de devolución o de análisis de una avería.
Está además la cuestión del espacio. Sobre un racor, sobre una tapa o sobre un cilindro compacto la superficie plana disponible es mínima, y una placa ocupa un área útil que a menudo no existe. En otros casos es el pliego de condiciones del cliente el que exige que el dato esté grabado sobre el cuerpo, para garantizar que identificación y componente sigan siendo lo mismo a lo largo de toda la vida de la pieza. El marcado directo nace exactamente para este escenario: hace que el dato sea inseparable del metal.
Marcado directo con láser de fibra sobre acero y superficies cromadas
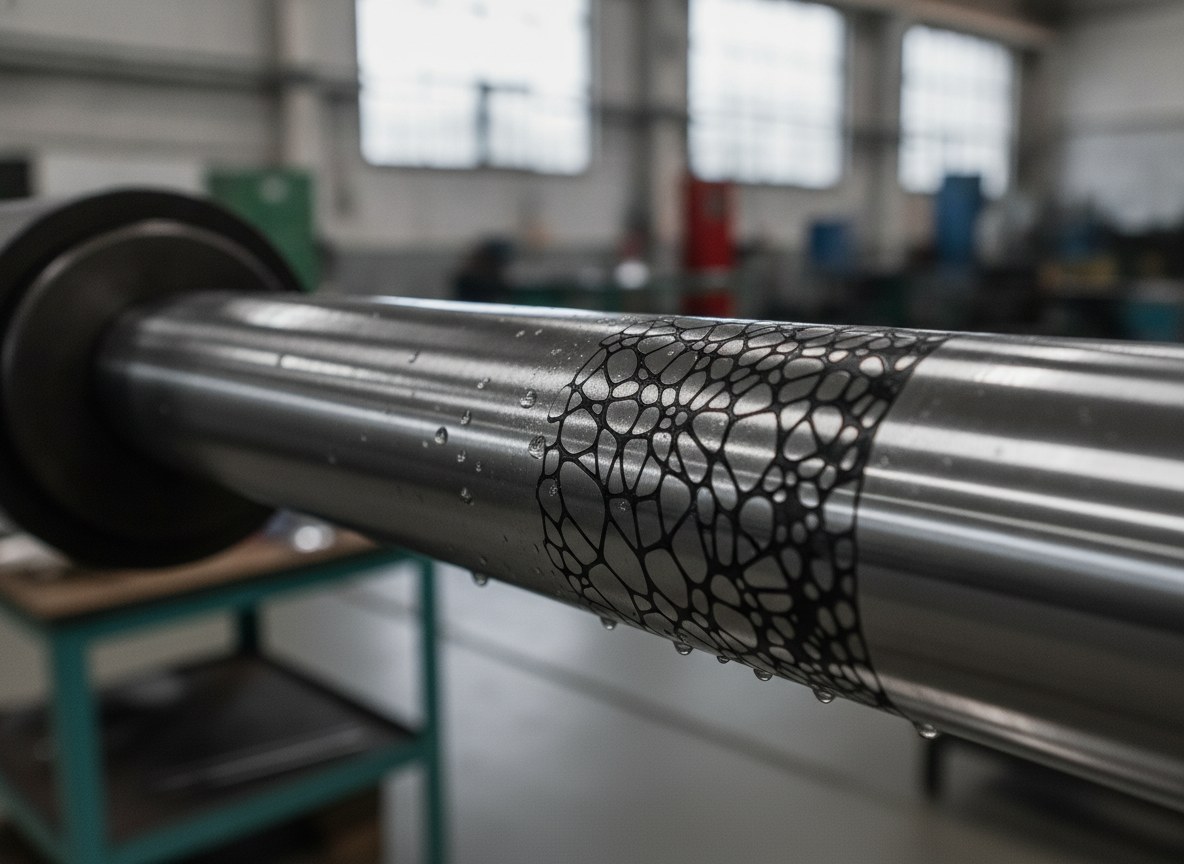
La fuente láser de fibra de 1064 nm es la opción natural sobre los metales de la hidráulica: marca aceros al carbono, inoxidables, latón y superficies tratadas con un solo tipo de máquina, adaptando el resultado al material. Sobre estos componentes la variable decisiva no es qué se puede escribir, sino cómo se escribe sin comprometer la superficie funcional.
Sobre un vástago cromado la cuestión es clara. La capa de cromo duro, de a menudo pocos micrones, es lo que protege el vástago de la corrosión y del desgaste del paquete de juntas: grabarla en profundidad significa abrir una vía a la corrosión justo en la zona de deslizamiento. Por eso, donde la superficie es crítica, se prioriza el marcado por recocido (annealing): el haz calienta el metal por debajo del umbral de fusión y genera un contraste oscuro estable sin arranque de material, dejando intacta la superficie. El grabado propiamente dicho queda en cambio adecuado para los cuerpos y las tapas, donde una traza más profunda mejora la legibilidad y la resistencia a la abrasión sin tocar las áreas de estanqueidad.
El condicionante del acceso: marcar sin desmontar
Sobre un componente montado no se puede llevar la pieza a la máquina como se hace en línea: es el cabezal de marcado el que debe acercarse a la pieza. Aquí cuentan la distancia de trabajo y la profundidad de campo del sistema óptico, que deben ser suficientes para alcanzar superficies embutidas entre bridas, racores y conexiones sin colisiones y manteniendo el foco correcto.
Sobre los cuerpos cilíndricos —vástagos, camisas, casquillos— el problema es la curvatura. Marcar en campo ancho sobre una superficie redonda distorsiona los caracteres y dispersa la densidad de potencia en los bordes; por eso se usa un eje rotativo que hace girar la pieza manteniendo el haz siempre perpendicular a la superficie, de modo que el marcado se mantiene uniforme a lo largo de toda la circunferencia. Donde la geometría es irregular o inclinada, un cabezal 3D permite seguir el perfil sin desplazar el componente, como ya sucede en el marcado de superficies curvas e irregulares. El principio común es uno solo: adaptar el sistema a la pieza montada, no al revés.
El riesgo de partículas y la contaminación del circuito
Marcar un componente ya conectado a un circuito hidráulico introduce un riesgo que en línea no existe: las partículas. Cualquier proceso que arranca material genera residuos, y en la hidráulica una microcontaminación que entra en una conexión abierta puede dañar juntas, válvulas y superficies de deslizamiento. Es el motivo por el que la elección del proceso de marcado, en este contexto, es también una elección de limpieza.
Marcado directo sobre componente ensamblado sin contaminaciónEnmascarar puertosPosicionar eje rotativoMarcado por annealingExtracción de humosCalificación de códigoEl marcado por recocido es ventajoso también aquí, porque no arranca metal y por tanto no produce residuos sólidos. Donde se necesita grabado, el control se obtiene combinando la aspiración localizada de los humos con el enmascarado o el cierre temporal de las tomas y conexiones cercanas a la zona de marcado. En muchos casos la solución más segura sigue siendo marcar los componentes antes del cierre del circuito, reservando el marcado in situ solo para los casos en que el dato debe aplicarse sobre el conjunto acabado.
Marcado directo o placa: una comparación honesta
El marcado directo no vuelve obsoleta la placa: son dos herramientas con lógicas distintas. El marcado directo es permanente, no se desprende, no teme aceites ni ciclos térmicos y liga el dato a la pieza; requiere sin embargo una superficie idónea, accesible y un espacio plano suficiente para el código. La placa lleva mucha más información, es estandarizable y puede actualizarse o sustituirse, pero es un elemento que puede perderse, aflojarse o ser retirado.
| Aspecto | Marcado directo con láser de fibra | Placa aplicada |
|---|---|---|
| Permanencia | Ligada al metal, no retirable | Elemento añadido, puede desprenderse o perderse |
| Resistencia al aceite y a los ciclos térmicos | Elevada, sin adhesivo ni interfaz | Depende del adhesivo y la fijación |
| Espacio requerido | Basta una pequeña superficie plana idónea | Requiere un área dedicada en el componente |
| Cantidad de datos | Adecuado para número de serie y código 2D | Adecuada para datos extensos y diseños complejos |
| Actualizabilidad | Fija en el tiempo | Sustituible en caso de revisión |
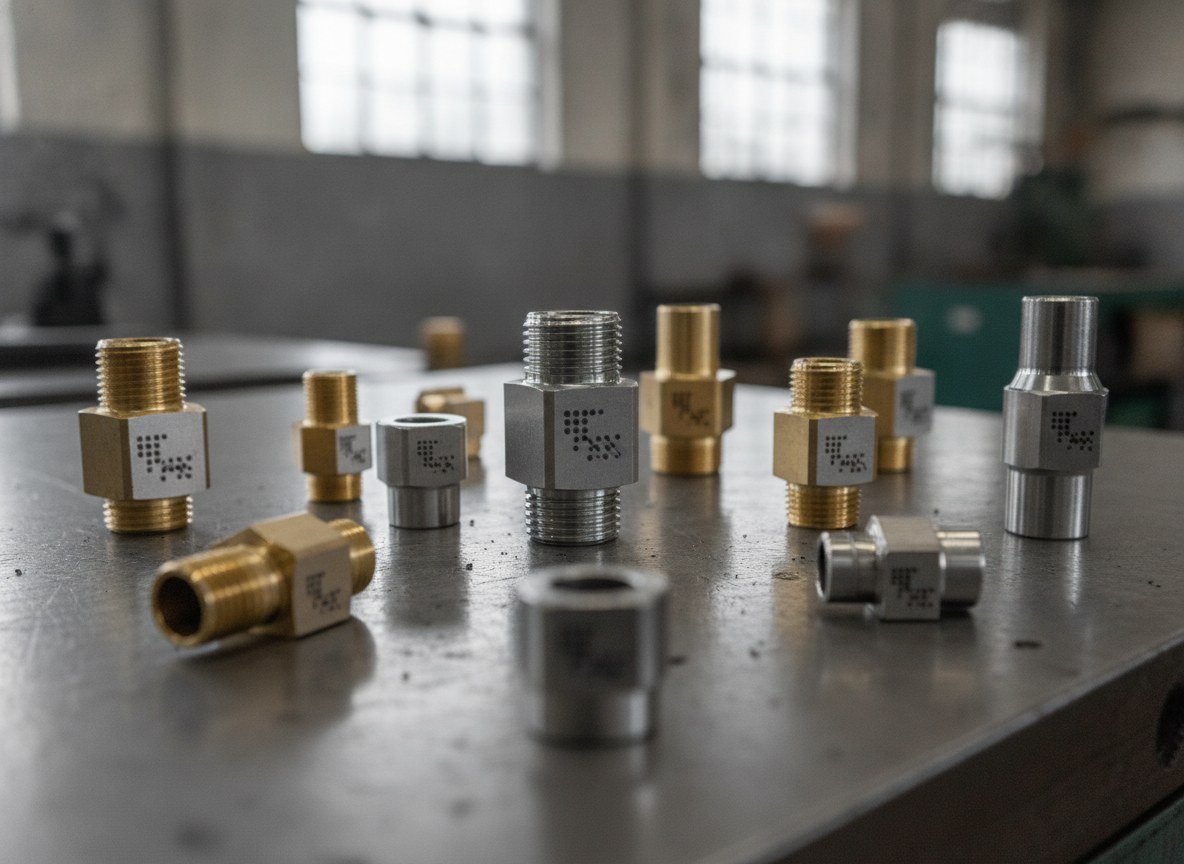
Vale también para la trazabilidad de los códigos. Un DataMatrix marcado directamente sobre el metal debe diseñarse para la lectura sobre el material real: el grading según los estándares aplicables en línea (ISO/IEC 15415 y AIM-DPM para el direct part marking) debe verificarse sobre la superficie efectiva, que sobre acero cromado o sobre cuerpo pintado responde de forma distinta respecto a una placa de contraste controlado. Cuando en cambio la necesidad es gestionar datos extensos y un flujo automático hacia ERP y MES, la vía de la placa marcada con láser sigue siendo plenamente válida.
Cuándo el desmontaje o la placa siguen siendo la opción correcta
El marcado directo con láser de fibra sobre componentes montados es la solución adecuada cuando la superficie del metal es accesible, idónea y no crítica para la estanqueidad, y cuando el dato debe permanecer ligado a la pieza durante toda su vida. Es el caso típico de vástagos, camisas, tapas, bloques y racores de acero o latón sobre los que un número de serie o un DataMatrix deben sobrevivir al aceite, las vibraciones y la asistencia.
No es en cambio la vía que hay que forzar en tres situaciones. Cuando la superficie útil está pintada o revestida de tal manera que un marcado legible requeriría dañar la protección, la placa separada es más sensata. Cuando el pliego de condiciones o la norma del sector imponen una placa de datos metálica con información extensa, esa sigue siendo un requisito, no una opción. Y cuando el área que se debe marcar no es alcanzable en el conjunto sin un riesgo de contaminación que no se logra gestionar, la opción correcta es premarcar los componentes antes del montaje o, donde sea necesario, desmontar. Reconocer estos casos forma parte de la solución tanto como saber marcar sin desmontar.
Business Development Director | LASIT
Business Development Director en LASIT, Giandomenico Ievoli es responsable de la dirección comercial y el desarrollo estratégico de la empresa. Lidera las actividades de desarrollo de negocio a nivel nacional e internacional, contribuyendo al crecimiento y la expansión de LASIT en los mercados globales.