El marcado por láser en componentes industriales con geometrías complejas representa un importante reto técnico en los procesos de producción modernos. Cuando la superficie a marcar no es plana -como en el caso de cuerpos de válvulas, espirales metálicas, tubos curvados o componentes tridimensionales articulados-, las soluciones convencionales de óptica fija muestran rápidamente sus límites. De hecho, la distancia focal variable entre la fuente láser y el sustrato genera marcados no uniformes, con zonas sobreexpuestas o subexpuestas, pérdida de legibilidad y trazabilidad de los componentes comprometida.

Esta cuestión afecta directamente a sectores de gran criticidad normativa y de calidad: automoción, aeroespacial, médico, petróleo y gas, válvulas industriales y componentes de precisión. En estos campos, el marcado permanente e inequívoco de códigos alfanuméricos, matrices DataMatrix, logotipos o números de serie no es sólo un requisito de trazabilidad, sino una obligación contractual y reglamentaria esencial. Por tanto, la adopción de tecnologías avanzadas de compensación dinámica de la geometría resulta crucial para garantizar la calidad, la repetibilidad y la conformidad a lo largo de todo el ciclo de producción.
Limitaciones del marcado láser convencional en superficies no planas
Los sistemas láser convencionales, equipados con cabezales de exploración bidimensional (XY) y ópticas de distancia focal fija, están diseñados para funcionar en superficies planas paralelas al plano de trabajo. Cuando el componente presenta cambios de elevación, curvaturas o irregularidades geométricas, la distancia entre la lente de enfoque y el sustrato no permanece constante durante el marcado.
Este desajuste produce una serie de anomalías:
- Desfocalización progresiva: el punto focal del rayo láser ya no coincide con la superficie del material, lo que reduce la densidad de energía y compromete la calidad del marcado.
- Variación del punto láser: el área de impacto del rayo se ensancha en las zonas desenfocadas, disminuyendo la resolución y la nitidez de los detalles.
- Desniveles estéticos y funcionales: zonas marcadas con diferente intensidad, legibilidad discontinua de los códigos, riesgo de rechazo en el control de calidad.
- Limitaciones al marcar superficies cilíndricas o esféricas: imposibilidad de seguir el perfil curvo sin dispositivos de compensación.
Estos fenómenos se vuelven críticos cuando se marcan componentes con tolerancias dimensionales ajustadas, códigos con gran cantidad de información o logotipos con detalles gráficos complejos. La necesidad de garantizar la uniformidad micrométrica a lo largo de todo el recorrido de marcado requiere soluciones tecnológicas específicas.
Soluciones técnicas para la compensación dinámica de la geometría
Escáner de tres ejes (XYZ) y óptica dinámica
La respuesta tecnológica más avanzada para el marcado en geometrías complejas son los sistemas de escaneado de tres ejes, que integran el movimiento vertical (eje Z) además de los ejes planos convencionales. Esta configuración permite mantener una distancia focal constante durante todo el proceso, adaptando dinámicamente la posición del cabezal láser a la superficie del componente.
Las arquitecturas de tres ejes constan de dos enfoques principales:
Sistemas con óptica dinámica motorizada: la lente de enfoque está montada en un actuador lineal de alta velocidad, que ajusta la posición del enfoque a lo largo del eje Z en tiempo real. El movimiento se sincroniza con el barrido XY mediante algoritmos de control integrados, lo que permite «seguir» el perfil tridimensional de la pieza durante el marcado. Estos sistemas garantizan una precisión de posicionamiento del orden de ±10-50 micrómetros, con frecuencias de ajuste superiores a 100 Hz.
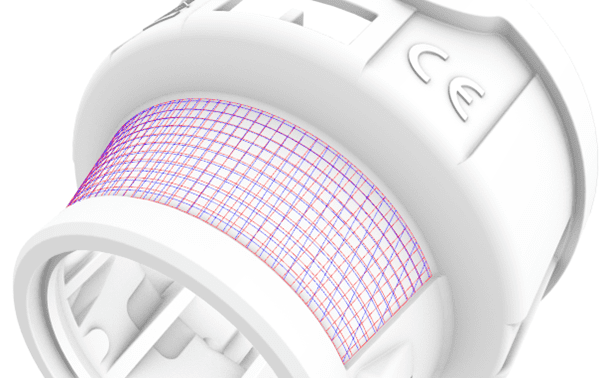
Sistemas láser de enfoque variable: algunas tecnologías implican el uso de fuentes láser con distancias focales ajustables electrónicamente, que cambian las propiedades ópticas del haz sin movimiento mecánico. Esta solución, especialmente adecuada para aplicaciones de muy alta velocidad, reduce la inercia mecánica y mejora la dinámica del sistema.
Sistemas dinámicos de enfoque automático
El autoenfoque dinámico es la evolución natural de los sistemas de tres ejes, e introduce capacidades automáticas de detección y compensación de la geometría. Mediante sensores integrados -normalmente triangulación láser, sensores capacitivos o sistemas de perfilometría óptica-, el sistema detecta la topografía de la superficie del componente en tiempo real y ajusta instantáneamente la posición focal.
El proceso operativo consta de varios pasos:
- Escaneado preliminar del perfil: antes del marcado, el sensor adquiere un mapa tridimensional de la superficie del componente, identificando cambios de elevación, curvaturas e irregularidades.
- Generación de trayectoria compensada: el software de control elabora una trayectoria de marcado optimizada, que tiene en cuenta las variaciones geométricas detectadas y calcula las correcciones necesarias a lo largo del eje Z.
- Diseño de compensación continua: durante el marcado, el sistema ajusta dinámicamente la posición focal según el perfil almacenado, manteniendo constante la calidad de la energía del haz en la superficie.
Este modo de funcionamiento es especialmente eficaz en componentes con geometrías conocidas y repetibles, donde el mapa topográfico puede almacenarse y reutilizarse para lotes posteriores, optimizando los tiempos de ciclo.
Rotadores y ejes auxiliares para componentes cilíndricos
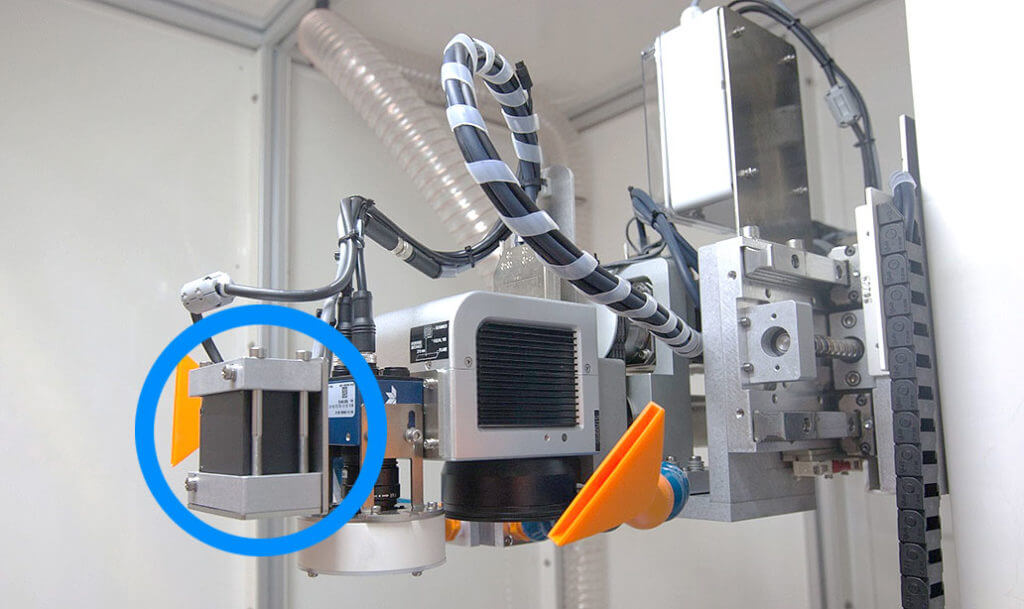
Para marcar componentes cilíndricos -como tuberías, ejes, casquillos o cuerpos de válvulas-, la integración de ejes giratorios sincronizados es la solución más eficaz. El componente se coloca en un husillo giratorio controlado numéricamente, que hace girar la pieza durante el marcado manteniendo una distancia focal constante entre el cabezal láser y la superficie cilíndrica.
Esta configuración permite un marcado continuo a lo largo de toda la circunferencia del componente, con velocidades angulares sincronizadas con la velocidad de escaneado láser. Los parámetros críticos son:
- Sincronización codificador-láser: un codificador rotativo detecta la posición angular del componente y sincroniza el comando láser, garantizando la correspondencia espacial entre el programa de marcado y la posición real de la pieza.
- Compensación de la velocidad tangencial: en los componentes de gran diámetro, la velocidad tangencial de la superficie varía en función del radio; el sistema compensa esta variación adaptando la velocidad de exploración láser.
- Gestión de la deformación óptica: la proyección de un código sobre una superficie cilíndrica introduce distorsiones geométricas que deben compensarse previamente en el trazado del marcado.

Precisión micrométrica y uniformidad de marcado
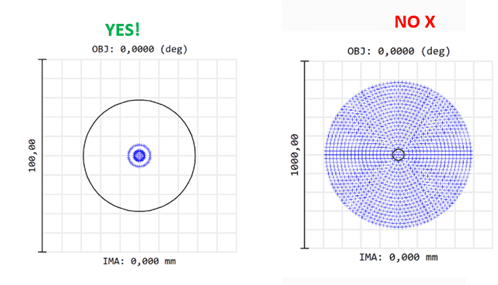
La precisión micrométrica en la gestión de la distancia focal es el parámetro discriminante para conseguir marcas uniformes y repetibles en geometrías complejas. Incluso variaciones mínimas en la posición del foco -del orden de unas decenas de micrómetros- pueden alterar significativamente el aspecto y la legibilidad del marcado.
Los aspectos técnicos que determinan la uniformidad son
Control de la densidad de energía
La densidad de energía (expresada en J/cm²) depende estrechamente del tamaño del punto láser. Cuando el componente cambia de elevación, el punto puede ensancharse o estrecharse, modificando la energía por unidad de superficie transferida al material. Los sistemas con compensación dinámica del eje Z mantienen constante el tamaño del punto a lo largo de todo el recorrido, garantizando la uniformidad en la ablación del material o el cambio de color de la superficie.
Repetibilidad dimensional
En los componentes de precisión, la tolerancia dimensional de los caracteres marcados puede ser crítica para la legibilidad por parte de los sistemas de visión artificial. Las variaciones incontroladas en la anchura de las líneas o la definición de los bordes comprometen la fiabilidad de los sistemas OCR (reconocimiento óptico de caracteres) o de los lectores de códigos bidimensionales. Por tanto, la repetibilidad dimensional requiere un control estricto no sólo de la posición focal, sino también de la velocidad de escaneado, la potencia instantánea y la frecuencia de los impulsos láser.
Gestión de Materiales Reflectantes y Curvas Complejas
En las superficies curvas de materiales muy reflectantes -como el acero inoxidable pulido, el aluminio o las aleaciones de titanio-, la compleja geometría introduce otros problemas críticos relacionados con la reflexión especular del haz láser. Los distintos ángulos de incidencia a lo largo del perfil pueden generar reflexiones no deseadas que reduzcan la eficacia del proceso o creen marcas fantasma. Los sistemas avanzados incorporan algoritmos de optimización de la trayectoria que minimizan las variaciones del ángulo de incidencia y, cuando es posible, orientan el haz perpendicularmente a la superficie local.

Aplicaciones industriales y ventajas operativas
La adopción de tecnologías avanzadas de marcado en geometrías complejas produce beneficios tangibles en términos de calidad, flexibilidad de producción y cumplimiento de la normativa.
| Sector de aplicación | Componentes típicos | Criticalidades geométricas | Solución tecnológica |
| Válvulas industriales | Cuerpos de válvulas, bolas, asientos | Superficies esféricas y cónicas | Escáner de 3 ejes + enfoque automático |
| Petróleo y gas | Tubos, bridas, accesorios | Superficies cilíndricas y curvas | Rotadores sincronizados |
| Aeroespacial | Álabes de turbina, componentes de motor | Geometrías aerodinámicas complejas | Óptica dinámica + perfilometría 3D |
| Médico | Prótesis, instrumental quirúrgico | Superficies curvas y detalles micrométricos | Enfoque automático dinámico de alta resolución |
| Automóvil | Componentes del motor, transmisión | Superficies irregulares en piezas fundidas | Escáner de 3 ejes con compensación topográfica |
Desde un punto de vista operativo, las soluciones avanzadas permiten
- Reduce los residuos de producción relacionados con marcas no conformes o ilegibles.
- Aumenta la flexibilidad de la producción permitiendo el marcado de familias de componentes con geometrías diferentes sin cambios significativos en el hardware.
- Garantiza la trazabilidad completa incluso en componentes geométricamente complejos en los que el marcado convencional sería imposible o poco fiable.
- Mejorar la calidad estética en los componentes visibles, donde el marcado debe integrarse armoniosamente con el diseño del producto.
Integración con sistemas de visión artificial y control de calidad
La eficacia del marcado en geometrías complejas también se mide por la capacidad de los sistemas de visión para detectar y descodificar los códigos marcados. La integración de cámaras industriales y algoritmos de procesamiento de imágenes directamente en los sistemas de marcado permite verificar la calidad en línea, cerrando el bucle del control del proceso.
Los parámetros verificados incluyen:
- Contraste y nitidez: evaluación de la diferencia cromática o topográfica entre el código marcado y el sustrato.
- Descodificación del contenido: verificación de la legibilidad del código alfanumérico o bidimensional mediante algoritmos de lectura automática.
- Dimensiones y geometría: comprobación de las tolerancias dimensionales de los caracteres y de la corrección geométrica del trazado.
- Posicionamiento: verificación de la posición correcta del marcado en relación con las referencias del componente.
Esta capacidad de control automático es especialmente crítica en la producción de gran volumen, donde la detección inmediata de desviaciones del proceso permite tomar medidas correctivas a tiempo y reducir los desechos.


Consideraciones técnico-normativas
El marcado por láser en componentes industriales está sujeto a normas industriales que definen los requisitos de legibilidad, permanencia y contenido de la información. Normas como la ISO 16022 (para códigos DataMatrix), la ISO/IEC 15415 (calidad de impresión de códigos bidimensionales) y la ISO 11952 (marcado de componentes aeroespaciales) imponen criterios cuantitativos para la evaluación de la calidad.
En geometrías complejas, el cumplimiento de estas normas exige:
- Control estricto de la profundidad de marcado: en superficies curvas, los cambios de elevación pueden dar lugar a profundidades desiguales, lo que provoca cambios en el contraste óptico.
- Tratamiento de las distorsiones geométricas: los códigos bidimensionales marcados en superficies cilíndricas deben distorsionarse previamente para compensar la curvatura y garantizar la descodificación por parte de los lectores.
- Documentación del proceso: trazabilidad de los parámetros láser utilizados (potencia, velocidad, frecuencia, posición focal) para cada lote de componentes marcados.
Evolución tecnológica y perspectivas de futuro
Las tecnologías de marcado para geometrías complejas siguen evolucionando, centrándose en la integración de la inteligencia artificial para la optimización automática de los parámetros del proceso. Los algoritmos de aprendizaje automático analizan los resultados de marcado anteriores y adaptan automáticamente la potencia, la velocidad y la trayectoria para maximizar la calidad en nuevas geometrías o materiales.
La integración con sistemas de visión tridimensional de alta resolución -como escáneres láser de luz estructurada o cámaras estereoscópicas- permite la reconstrucción digital completa del componente y la planificación automática de la trayectoria de marcado óptima, sin intervención manual del operario.
Paralelamente, el desarrollo de fuentes láser ultracortas (femtosegundos y picosegundos) amplía las posibilidades de marcado en materiales sensibles al calor o con requisitos estéticos estrictos, garantizando una ablación controlada incluso en geometrías complejas sin alteración térmica del sustrato.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.