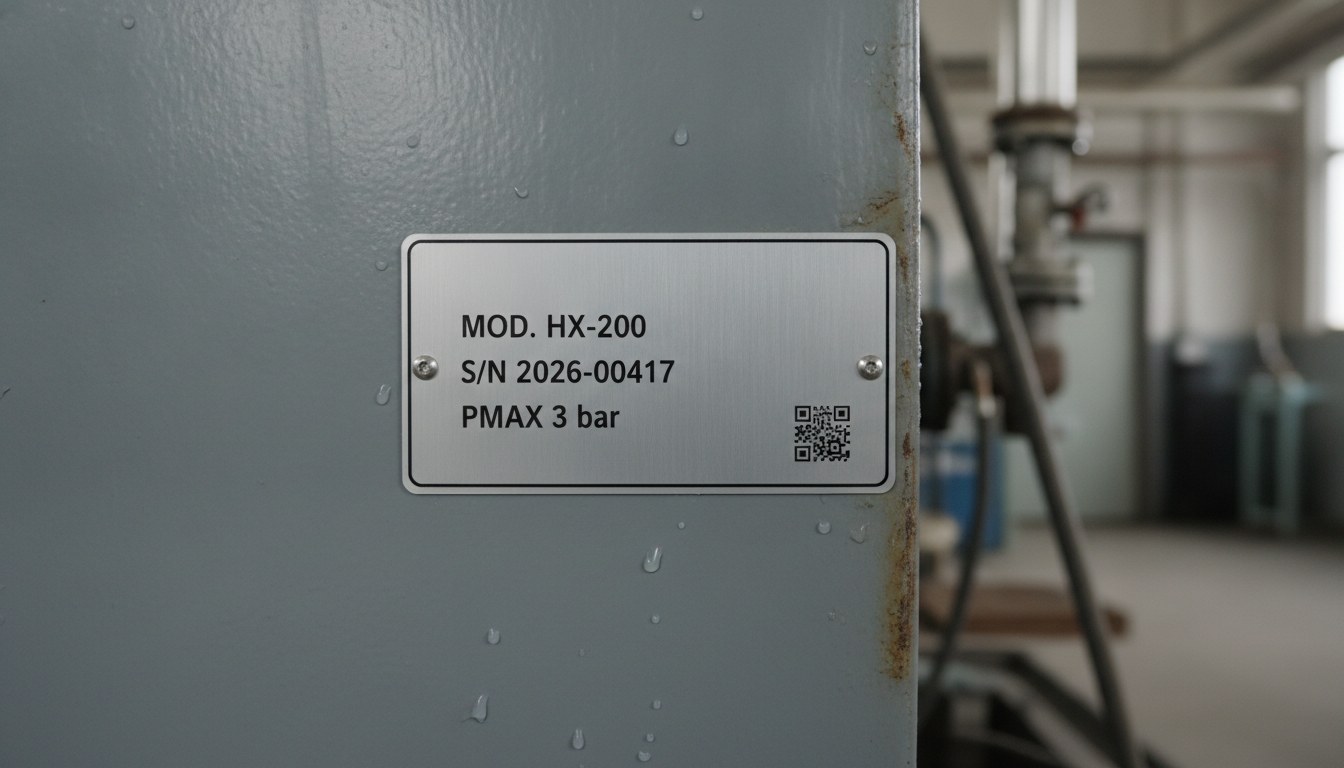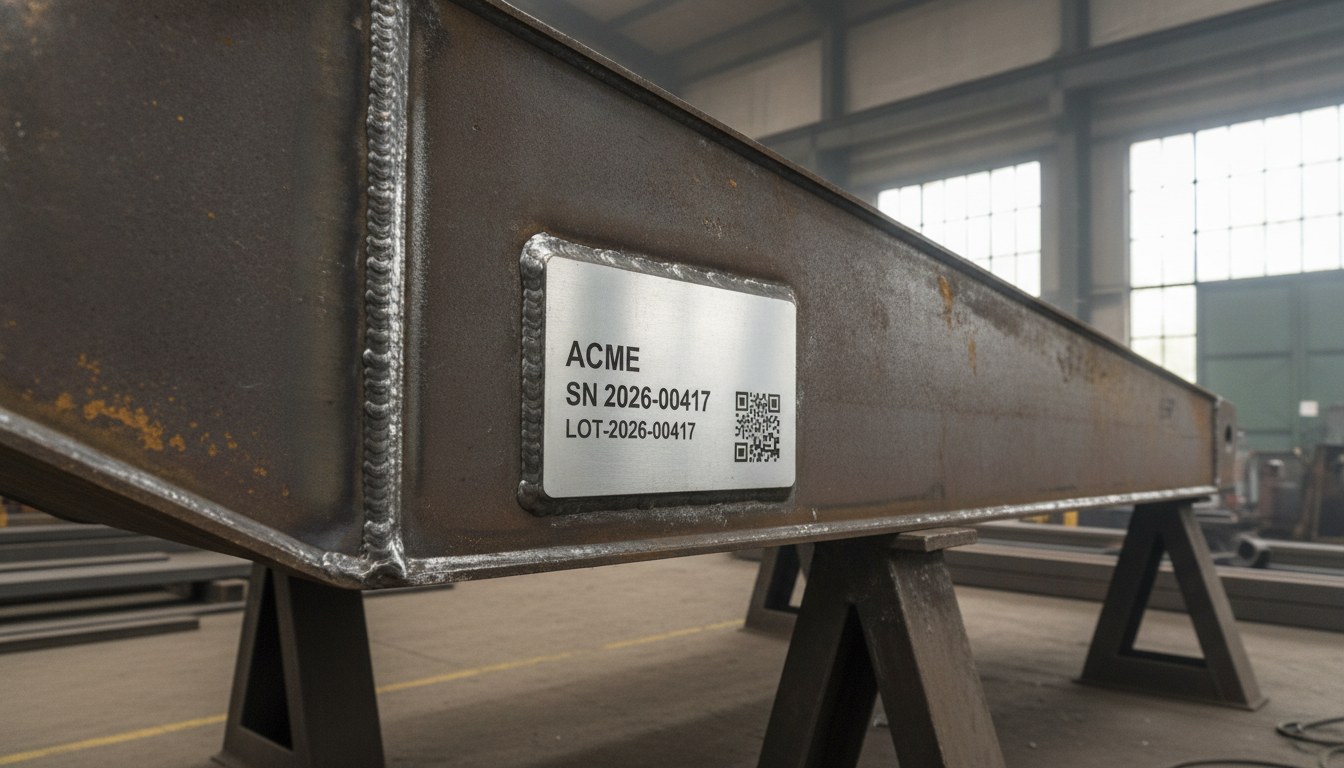
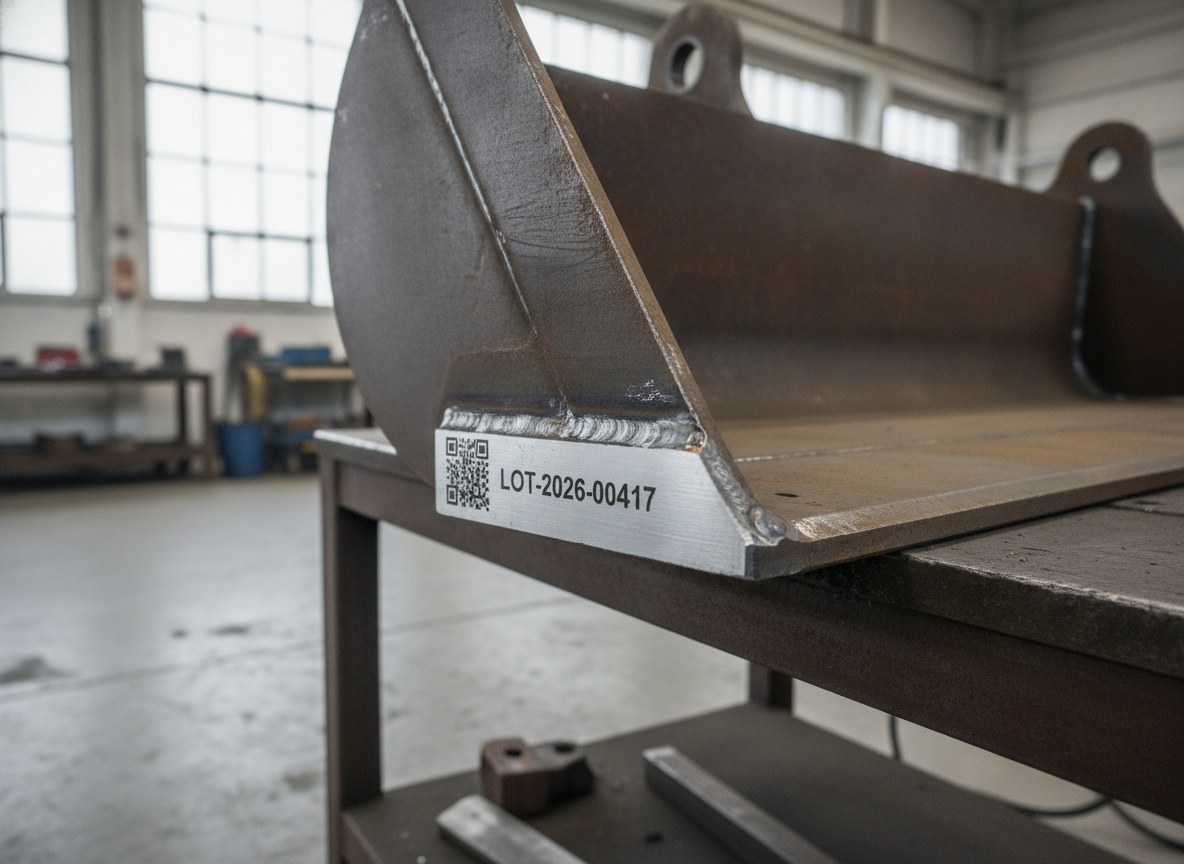
Quien diseña y fabrica bastidores, brazos, largueros, cazos y chasis para máquinas de movimiento de tierra y para la agricultura trabaja cada día con estructuras soldadas que pesan cientos de kilos y superan fácilmente el metro y medio de desarrollo. El marcado es la última operación del ciclo, pero es la que imprime en el componente los datos destinados a durar toda su vida útil: identificador del fabricante, número de serie, referencias de lote y los datos de placa exigidos para la conformidad. En estas piezas, marcar el acero no es el problema — un láser de fibra de 1064 nm graba acero al carbono natural sin dificultad desde hace décadas.
El problema es llegar hasta él. Un brazo de excavadora o un larguero de tractor no cabe en una cabina de marcado estándar, y manipularlo significa puente grúa, eslingas y tiempos que fragmentan el ciclo. En la pieza grande, la restricción no es la física del marcado, sino la geometría de acceso: dónde se encuentra el punto que hay que marcar, cómo se alcanza con el haz y cómo se lee el código una vez que el metal está soldado, oxidado y cubierto de cascarilla.
La lógica se invierte: cuando la pieza no puede ir al láser, es el láser el que debe ir a la pieza. Es en torno a esta elección donde se construye el sistema adecuado.
La restricción no es el metal, es la accesibilidad del punto de marcado
En un componente, el punto de marcado está siempre enfocado, bajo el cabezal, perpendicular al haz. En una estructura soldada de varios cientos de kilos esta condición hay que construirla: el punto que se debe marcar puede encontrarse en una placa encajada entre dos travesaños, en el dorso de un brazo inclinado o en una brida orientada hacia abajo. El operario no puede girar la pieza como haría con piezas pequeñas, y cada reposicionamiento con puente grúa introduce holgura y tiempo.
Por eso la evaluación parte del mapa físico de la pieza: dimensiones totales, peso, centro de gravedad y, sobre todo, la posición y la orientación de la zona de marcado respecto a cómo llega el componente a la estación. Dos bastidores con los mismos datos de placa, pero con la placa de identificación situada de forma distinta, requieren soluciones de acceso diferentes. Es una consideración de fabricación, no de laboratorio.
Llevar el haz a la pieza: pórtico, robot y cabinas de gran volumen
Cuando el componente es demasiado grande o demasiado pesado para ser manipulado, es el sistema el que asume el movimiento. Las vías son tres y a menudo se combinan. La primera es la estructura de pórtico: el cabezal de marcado se desplaza sobre ejes motorizados por encima de una amplia mesa de trabajo, alcanzando áreas alejadas sin tocar la pieza, que permanece fija donde el puente grúa la ha depositado. Es el planteamiento de las máquinas de gran formato como Fly Gantry MAG, concebidas precisamente para trabajar con dimensiones fuera de escala.
La segunda es la integración robótica: un brazo antropomorfo lleva el cabezal de escaneo hasta el punto que se debe marcar siguiendo trayectorias que sortean las geometrías complejas, útil cuando la zona de marcado está orientada en direcciones incómodas. La tercera es la cabina de gran volumen con carga facilitada: sistemas como TowerSwipe, con carga lateral, nacen para permitir la entrada y salida de componentes pesados y voluminosos sin levantarlos por encima de un umbral. En todos los casos el marcado puede gestionarse como estación independiente o integrarse en línea, aguas abajo de la soldadura o del tratamiento superficial.
En los campos de marcado extensos, donde una pieza profunda presenta cotas de foco distintas de un punto a otro, se adoptan configuraciones híbridas de ejes XY más prescan: los ejes motorizados cubren el recorrido, mientras que el cabezal gestiona el enfoque dinámico a lo largo de la superficie. Es la forma correcta de mantener el haz perpendicular y enfocado sin renunciar al área de trabajo.
Datos de placa y conformidad: qué debe seguir siendo legible
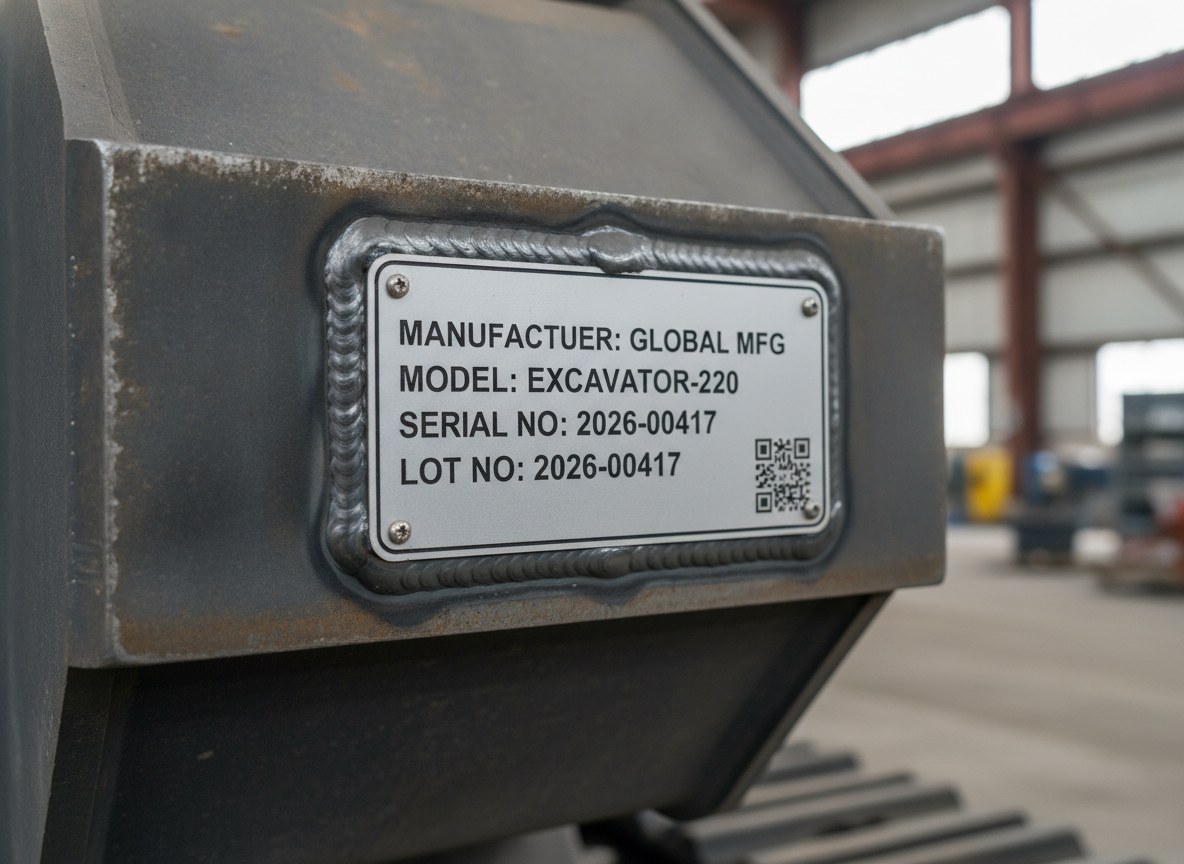
En una máquina agrícola o de movimiento de tierra, el marcado de los componentes estructurales cumple una función documental. En el bastidor o en la placa de identificación aparecen la razón social del fabricante, el número de serie, las referencias de modelo y los datos de placa previstos por la conformidad de la máquina. Es información que acompaña al componente a lo largo de toda la cadena y debe seguir siendo legible tras el pintado, la exposición a los agentes atmosféricos, el barro, los golpes y los lavados a alta presión.
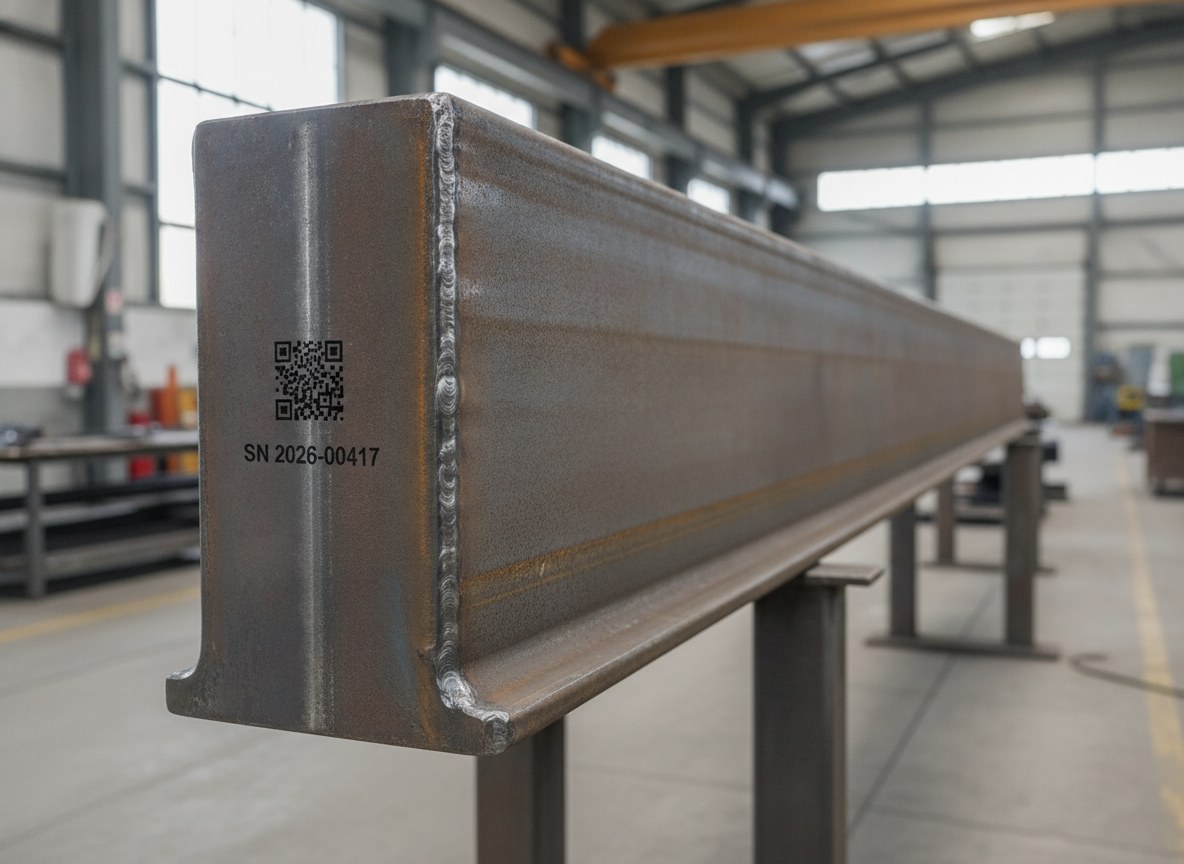
Aquí el marcado láser directo tiene una ventaja estructural frente a las etiquetas y los estampados: forma parte del metal, no es una capa aplicada encima. Un código DataMatrix grabado con suficiente profundidad sobrevive a ciclos que una etiqueta no soporta, y permanece asociado de forma unívoca a esa pieza concreta. La cuestión de la verificación de calidad del código — la distinción entre simple lectura, grading en línea y verificación de laboratorio — es determinante cuando el dato debe garantizarse a lo largo de la cadena de suministro, como profundizamos al hablar de la diferencia entre lectura, grading y verificación de los códigos.
Leer sobre superficies soldadas y oxidadas
La superficie de una estructura soldada es todo menos regular. Cordones de soldadura, cascarilla, óxido, restos de oxicorte y rugosidad no homogénea crean un fondo sobre el que el contraste del marcado no está garantizado. Un código grabado en un borde recién soldado puede encontrarse junto a una zona térmicamente alterada con una reflectividad completamente distinta, y esto pone a prueba tanto el marcado como la posterior lectura óptica.
La respuesta es de proceso, no de fuerza bruta. El láser de fibra genera el contraste mediante eliminación y alteración localizada del material, y la elección de los parámetros — paso, relleno, número de pasadas — debe calibrarse sobre el fondo real, no sobre una muestra ideal. Donde es necesario, se prepara la zona de marcado con una pasada de limpieza láser que elimina óxido y cascarilla antes de grabar el código, devolviendo una superficie homogénea que el metal natural no ofrece. El resultado es un DataMatrix con módulos nítidos, legible por un escáner industrial incluso al cabo de años y de intemperie.
Las geometrías curvas o inclinadas añaden un nivel más: marcar en campo ancho con ángulos de incidencia variables degrada la calidad del código. Las técnicas para mantener el foco y la perpendicularidad sobre las superficies no planas son las mismas que rigen el marcado sobre superficies curvas e irregulares, y en una estructura soldada pasan a formar parte integrante del proyecto de marcado.
| Aspecto | Marcado directo sobre la pieza | Placa metálica aplicada |
|---|---|---|
| Accesibilidad del punto | Requiere pórtico, robot o cabina de gran volumen | Marcada aparte, en condiciones controladas |
| Calidad de la superficie | Fondo soldado y oxidado, puede requerir preparación | Plano perfecto, contraste uniforme |
| Lectura y grading del código | Por validar sobre el fondo real | Más sencillo y repetible |
| Trazabilidad | Código parte del metal, ningún elemento aplicado | Un eslabón más: fijación y riesgo de desprendimiento |
Marcado directo o placa aplicada
El marcado directo sobre la pieza no siempre es la mejor vía. Cuando el punto que se debe marcar es totalmente inaccesible, cuando la superficie es demasiado irregular para garantizar un grading fiable, o cuando el fabricante quiere una placa de datos normalizada y uniforme en toda la gama, la placa metálica marcada aparte y luego fijada al componente sigue siendo una solución técnicamente válida.
La placa se marca en condiciones controladas, sobre un plano perfecto y con foco constante, lo que simplifica enormemente la lectura y el grading del código. La contrapartida es que introduce un elemento aplicado — con su fijación, el riesgo de desprendimiento y un eslabón más en la trazabilidad. La elección entre marcado directo y placa no es ideológica: depende de la accesibilidad del punto, de la calidad de la superficie y de los requisitos documentales. A menudo la solución más sólida combina ambas cosas, con el marcado de las placas gestionado por el mismo sistema que marca la pieza.
Cómo se evalúa la accesibilidad del punto de marcado, ya en la oferta
El error típico, al arrancar un proyecto de marcado sobre grandes estructuras, es razonar primero sobre la fuente y después sobre el acceso. Es el orden inverso del correcto. La pregunta que hay que hacerse en fase de oferta es: dónde se encuentra el punto que se debe marcar, cómo llega la pieza a la estación y con qué movimiento — de la pieza o del haz — se alcanza enfocado y perpendicular.
Por eso la evaluación seria parte de los planos del componente y de muestras reales: se mapea la zona de marcado, se verifican las dimensiones, se elige entre pórtico, robot o cabina de gran volumen, se establece si la superficie requiere una preparación y se prueba la lectura del código sobre el fondo efectivo, soldado y oxidado. Definir estos puntos antes del suministro evita descubrir en producción que el brazo del robot no llega, o que el DataMatrix no se lee sobre el cordón de soldadura. La accesibilidad del punto de marcado es un requisito de proyecto, exactamente igual que el número de serie que hay que grabar.
Para quién está pensado (y para quién no)
Este enfoque es la elección natural para quien produce estructuras soldadas pesadas y voluminosas — bastidores, brazos, cazos, chasis, largueros para movimiento de tierra y agricultura — y necesita datos de placa permanentes y códigos trazables sobre acero natural, soldado y oxidado. Está pensado para quien hoy desplaza piezas enormes hacia una estación de marcado y paga ese traslado en tiempo y complejidad.
En cambio, no es la respuesta adecuada para quien marca piezas pequeñas y manejables, donde una máquina de banco o de mesa rotativa sigue siendo más rápida y eficiente en términos de ciclo, ni para quien tiene volúmenes tales que requieren más bien una celda dedicada a un único componente repetitivo. En resumen: si tu pieza no cabe en la cabina y el punto que se debe marcar es difícil de alcanzar, la cuestión real no es qué láser elegir, sino cómo llevar el haz a la pieza y cómo leer el código donde el metal es menos cooperativo. Es ahí donde se decide el éxito del proyecto.

Business Development Director | LASIT
Business Development Director en LASIT, Giandomenico Ievoli es responsable de la dirección comercial y el desarrollo estratégico de la empresa. Lidera las actividades de desarrollo de negocio a nivel nacional e internacional, contribuyendo al crecimiento y la expansión de LASIT en los mercados globales.