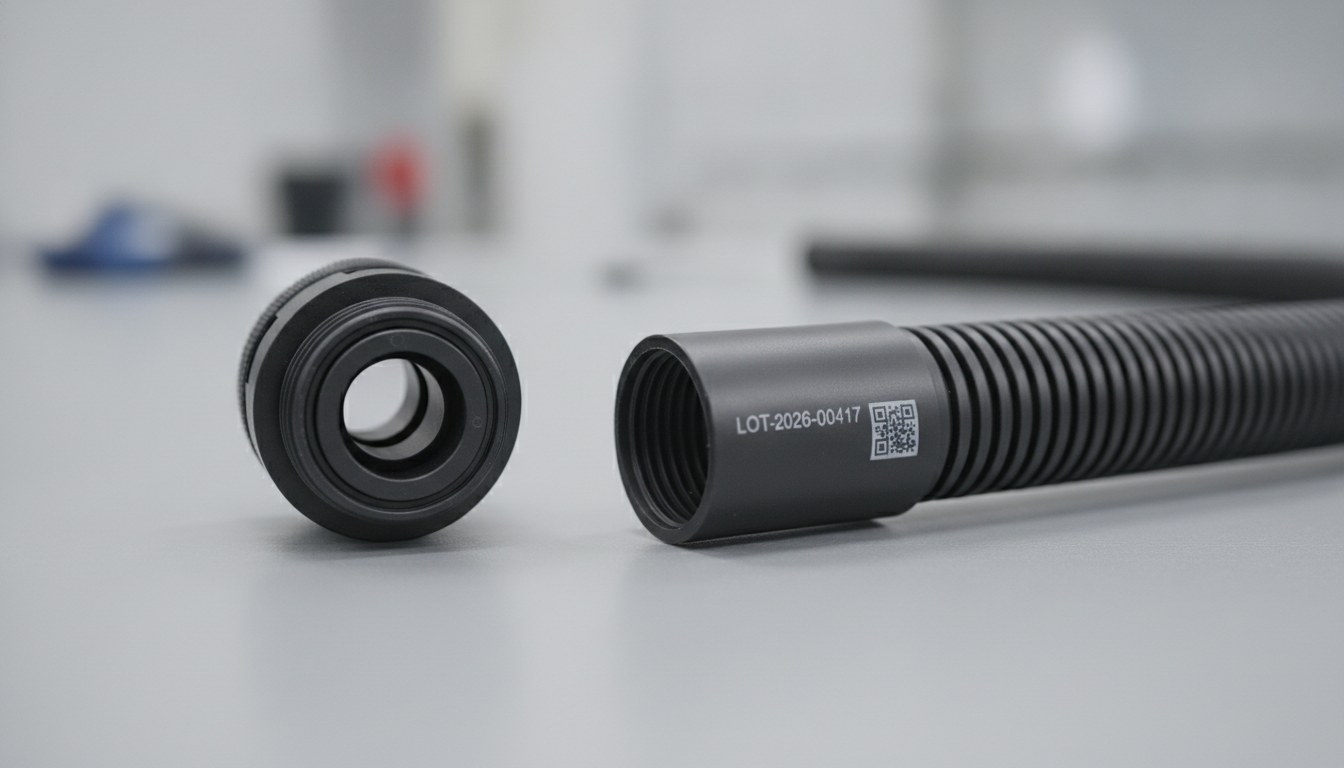
Quien fabrica cableados, fundas, casquillos y pasacables convive con una limitación que casi ningún otro componente marcado en fábrica conoce: la superficie que hay que identificar es también la pared que aísla. Un número de serie, un código de lote, la sigla de un circuito o la clase de tensión deben permanecer legibles durante toda la vida del componente, pero la marca no puede sustraer material a una pared de un espesor de fracciones de milímetro, cuya función es mantener separados un conductor y todo lo que lo rodea.
Los métodos tradicionales sortean el problema sin resolverlo. Las bridas impresas y las etiquetas adhesivas añaden un elemento que puede desprenderse, girar a lo largo del cable o borrarse; la tampografía y las tintas depositan una capa que la abrasión, los disolventes y las altas temperaturas eliminan. El láser, en cambio, marca directamente el polímero, sin consumibles y sin contacto — pero precisamente sobre plástico el margen entre un contraste limpio y un daño a la pared es más estrecho que sobre el metal.
La clave, en estos materiales, es tratar el marcado como un contraste controlado: una alteración específica de la capa más superficial del polímero que genera legibilidad sin afectar la función aislante. Es un problema de material y de parámetros, antes incluso que de máquina.
Por qué la pared aislante cambia las reglas
En un componente metálico el marcado puede permitirse eliminar algunas micras u oxidar la superficie: la pieza sigue siendo estructuralmente la misma. En una funda o un pasacables, no. El espesor útil es el que garantiza la rigidez dieléctrica, y cada surco que retira material reduce localmente esa reserva. La marca ideal, aquí, no es un grabado sino una transformación de color de la capa externa, obtenida con la energía mínima suficiente para hacerla visible.
Esto invierte la lógica respecto al marcado sobre metal. El objetivo no es la profundidad, sino el contraste con la misma integridad: maximizar la diferencia cromática entre marca y fondo manteniendo el aporte térmico y la eliminación de material dentro de un límite que no toca la pared portante. De aquí parten todas las decisiones de fuente, longitud de onda y parámetros.
Cómo reaccionan al haz el PVC, las poliolefinas, la silicona y los termorretráctiles
No existe «el plástico»: cada familia de polímero responde al láser a su manera, y la elección de la fuente parte de aquí.
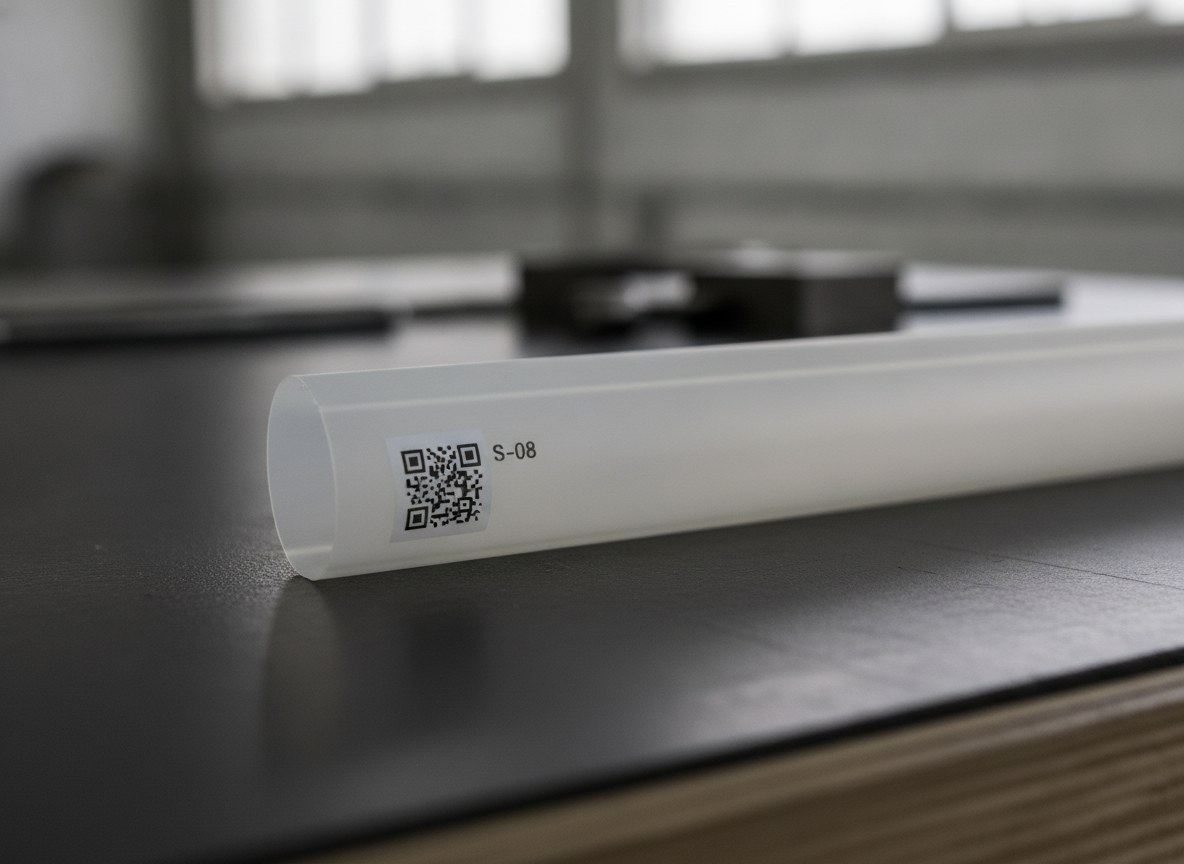
El PVC absorbe bien la radiación y reacciona con contraste ya a baja energía; el punto crítico no es la marcabilidad sino su naturaleza halogenada, de la que hablamos más adelante. Las poliolefinas — polietileno y polipropileno, las bases más difundidas para fundas y corrugados — son en gran parte transparentes a la longitud de onda del láser de fibra (1064 nm): sin aditivos absorbentes tienden a fundirse o a formar espuma en lugar de marcarse de forma limpia, y es el caso en el que la longitud de onda UV (355 nm), que actúa sobre los enlaces del polímero más que sobre el calor, da el mejor contraste. La silicona es estable térmicamente pero blanda y elástica: responde bien a un marcado por aclarado superficial, siempre que la energía se mantenga baja para no incidir el elastómero. Los termorretráctiles añaden una limitación única: están diseñados para retraerse con el calor, por lo que un aporte térmico excesivo durante el marcado puede preactivar la retracción justo en la zona del código, deformándolo — razón por la cual en estos materiales se privilegian impulsos breves y densidades de potencia contenidas.
| Polímero | Respuesta al láser | Atención principal |
|---|---|---|
| PVC | Buen contraste ya a baja energía | Humos halogenados: aspiración dedicada |
| Poliolefinas (PE, PP) | Poco absorbentes a 1064 nm: mejor UV o aditivos | Tendencia a fundirse o formar espuma |
| Silicona | Contraste por aclarado superficial | Energía baja para no incidir el elastómero |
| Termorretráctiles | Contraste con impulsos breves | El calor puede preactivar la retracción |
La consecuencia práctica es que un único conjunto de parámetros no cubre toda la lista de materiales de un cableado. Fundas, casquillos, pasacables y tubos retráctiles pueden requerir recetas distintas, y es el motivo por el que la definición del ciclo pasa casi siempre por pruebas sobre muestras reales del material efectivamente en producción, no sobre probetas genéricas — la misma atención que requiere el marcado de los plásticos en el sector electrónico.
El contraste sobre el negro: aditivos, pigmentos y papel del UV
Gran parte de las fundas y los pasacables es negra, coloreada en masa con negro de carbono. Sobre un fondo tan oscuro el contraste no se obtiene oscureciendo — se obtiene aclarando: el haz altera localmente el pigmento y la matriz polimérica produciendo una marca clara, gris o blanquecina, por espumado o por decoloración del pigmento. Es un mecanismo superficial, que vive en las primeras capas y no necesita excavar.
Aquí el papel de los aditivos y de la longitud de onda es decisivo. Algunos compuestos ya contienen aditivos que favorecen la reacción de marcado; en materiales poco absorbentes la fuente UV para el marcado de plásticos trabaja por vía fotoquímica y obtiene un contraste nítido con una carga térmica reducida, una ventaja cuando la pared es fina y el riesgo de deformación es alto. En los polímeros más absorbentes el láser de fibra sigue siendo eficaz y productivo. La lógica es siempre la misma: elegir la combinación que da el máximo contraste con la mínima alteración física.
El riesgo de la eliminación excesiva y el espesor que se puede retirar
El peligro, en estos componentes, es forzar la energía más allá del umbral del contraste y entrar en régimen de ablación: en ese punto el haz ya no colorea, excava. En una pared aislante eso significa erosionar el espesor que garantiza la estanqueidad dieléctrica, con un daño que a menudo no es visible a simple vista pero compromete la función. Existe un umbral por debajo del cual el láser solo transforma el color y por encima del cual empieza a retirar material: todo el trabajo de puesta a punto vive en permanecer por debajo de ese umbral con un buen margen.
El criterio de seguridad es definir en la fase de prueba la máxima energía — y por tanto la máxima profundidad de alteración — compatible con la pared más fina presente en la pieza, y trabajar de forma estable por debajo de ella. La comprobación no se hace a simple vista: se corta la muestra marcada y se observa la sección al microscopio para medir hasta qué profundidad ha llegado la alteración respecto al espesor residual, acompañando la medición con un control de la estanqueidad dieléctrica sobre las muestras. Es un paso de laboratorio, que se realiza una vez durante la validación del ciclo, no pieza por pieza.
Marcado en continuo sobre la bobina, alternativa a las bridas impresas
En cables y fundas gestionados por metraje, la identificación tradicional pasa por bridas y etiquetas impresas aplicadas aguas abajo. Son elementos añadidos, que hay que gestionar en almacén, aplicar manualmente y que pueden desprenderse o girar. El marcado láser en continuo invierte el planteamiento: el código — número de serie progresivo, sigla, referencia de lote — se marca como contraste directamente sobre la funda mientras el cable avanza, a intervalos regulares a lo largo de toda la bobina.
La marca es parte del cable, no un accesorio: no se desprende, no se desplaza y se mantiene coherente en toda la longitud. Es la misma necesidad de trazabilidad que empuja a los componentes eléctricos a abandonar la tampografía en favor de un marcado directo y estable. Donde se necesita un dato más rico — un DataMatrix que remita a un lote o a una lista de materiales — el código puede marcarse en una placa solidaria con el conector o el mazo, manteniendo la misma lógica de legibilidad permanente.
PVC y polímeros halogenados: la cuestión de los humos
Hay un aspecto que en los cableados no se puede ignorar: muchos aislantes, empezando por el PVC, son polímeros halogenados. Cuando el láser los trabaja, los subproductos gaseosos contienen compuestos de cloro corrosivos para la óptica de la máquina e irritantes para quien trabaja. No es un detalle marginal: es una condición de proceso que hay que gestionar desde el origen.
La respuesta es un sistema de aspiración y filtración dimensionado para el material, con filtros adecuados para capturar las partículas y neutralizar los compuestos ácidos. Es el motivo por el que, cuando se marca PVC y materiales similares, la aspiración de los humos no es un accesorio sino parte integrante de la instalación: protege al operario, mantiene limpias las lentes y superficies ópticas y estabiliza la calidad del marcado a lo largo del tiempo.
Para quién está pensado (y para quién no)
El marcado láser como contraste controlado es la elección natural para quien fabrica fundas, casquillos, pasacables y cableados y necesita una identificación permanente que no añada elementos y no toque la función aislante: números de serie, siglas de circuito, referencias de lote y clases de tensión que deben sobrevivir a la manipulación, el calor, los aceites y los disolventes durante toda la vida de la instalación. En componentes negros, en materiales poco absorbentes y en tubos retráctiles, la combinación correcta de fuente y parámetros ofrece legibilidad sin eliminación de material.
No es, en cambio, la vía más sencilla cuando la pared es demasiado fina como para que incluso una alteración superficial erosione un margen dieléctrico ya ajustado, o cuando el material es un compuesto no pensado para el marcado y el contraste resulta débil: en estos casos se interviene primero sobre el material — elección del polímero o de aditivos marcables — y solo después sobre el láser. Y sigue siendo un método que hay que validar: sin pruebas sobre las muestras reales y sin la comprobación en sección del espesor alterado, ningún parámetro debe darse por bueno.
En síntesis: si la identificación debe ser permanente, integrada en la pieza y respetuosa con la pared aislante, el marcado láser tratado como contraste controlado responde exactamente a este problema — siempre que se elijan fuente, parámetros y aspiración en función del polímero, y se verifique su efecto donde importa, es decir, en el espesor.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.