Quien graba alianzas, anillos y objetos de platería trabaja con materiales que no admiten una segunda oportunidad. Un metal precioso pulido es, al mismo tiempo, la superficie más visible de la pieza y la de mayor valor intrínseco: un error de grabado no se esconde ni se recupera, se descarta. Y en un metal ya transformado en joya, con horas de elaboración y pulido a sus espaldas, el descarte pesa de un modo completamente distinto respecto a un componente mecánico.
A esta apuesta en juego se suma un problema físico concreto. El oro, la plata y el platino se encuentran entre los materiales más reflectantes que existen a la longitud de onda de los láseres de fibra industriales, los 1064 nm. Una parte importante de la energía del haz es reenviada hacia atrás por la superficie pulida en lugar de ser absorbida, y precisamente la plata —la más reflectante de las tres— es el caso límite. Controlar esta reflectividad es la condición para obtener un grabado preciso, nítido y repetible sin dañar el pulido circundante. El término grabado sobre el metal es aquí el correcto: se retira material de forma controlada, no se imprime un color.
La diferencia entre un marcado cualquiera y un trabajo fiable se juega precisamente aquí: en el control de los parámetros de proceso y en la mecánica que mantiene el haz donde debe estar, grabado tras grabado.
Por qué el oro, la plata y el platino ponen a prueba el haz
La reflectividad de un metal precioso no es un detalle: determina qué parte de la energía absorbe realmente el material y cuánta es rechazada. En una superficie de espejo la absorción es baja, y eso significa que la ventana de parámetros útil —potencia de pico, frecuencia, velocidad de escaneo— es más estrecha y debe calibrarse según el metal concreto y su acabado. No es un trabajo que se improvise a ojo: es una definición de proceso que parte de pruebas sobre muestras reales del mismo título y del mismo pulido de la pieza final.
Las tres aleaciones no se comportan del mismo modo. El oro ofrece un buen contraste y un resultado previsible una vez encontrada su ventana; el platino, menos reflectante que los dos, tiende a dar un grabado nítido y más dócil de controlar; la plata sigue siendo la más exigente, porque su reflectividad extrema deja poco margen y requiere la gestión más precisa.
| Metal | Reflectividad a 1064 nm | Comportamiento en grabado |
|---|---|---|
| Oro | Alta | Contraste previsible una vez encontrada la ventana de parámetros |
| Plata | Muy alta, la más crítica | Margen reducido: requiere la gestión más precisa |
| Platino | Más contenida que los dos | Grabado nítido y más dócil de controlar |
El haz de fibra a 1064 nm sigue siendo la opción de referencia para estos materiales porque trabaja todos los metales y concentra la energía en un diámetro del orden de las centésimas de milímetro, condición necesaria para un trazo preciso en una pieza pequeña. Quien quiera comprender el mecanismo básico puede partir de cómo funciona el grabado láser; el salto de calidad, en los metales preciosos, está en ajustar ese mecanismo a la reflectividad de la aleación concreta.
El grabado interior de las alianzas con el eje rotativo
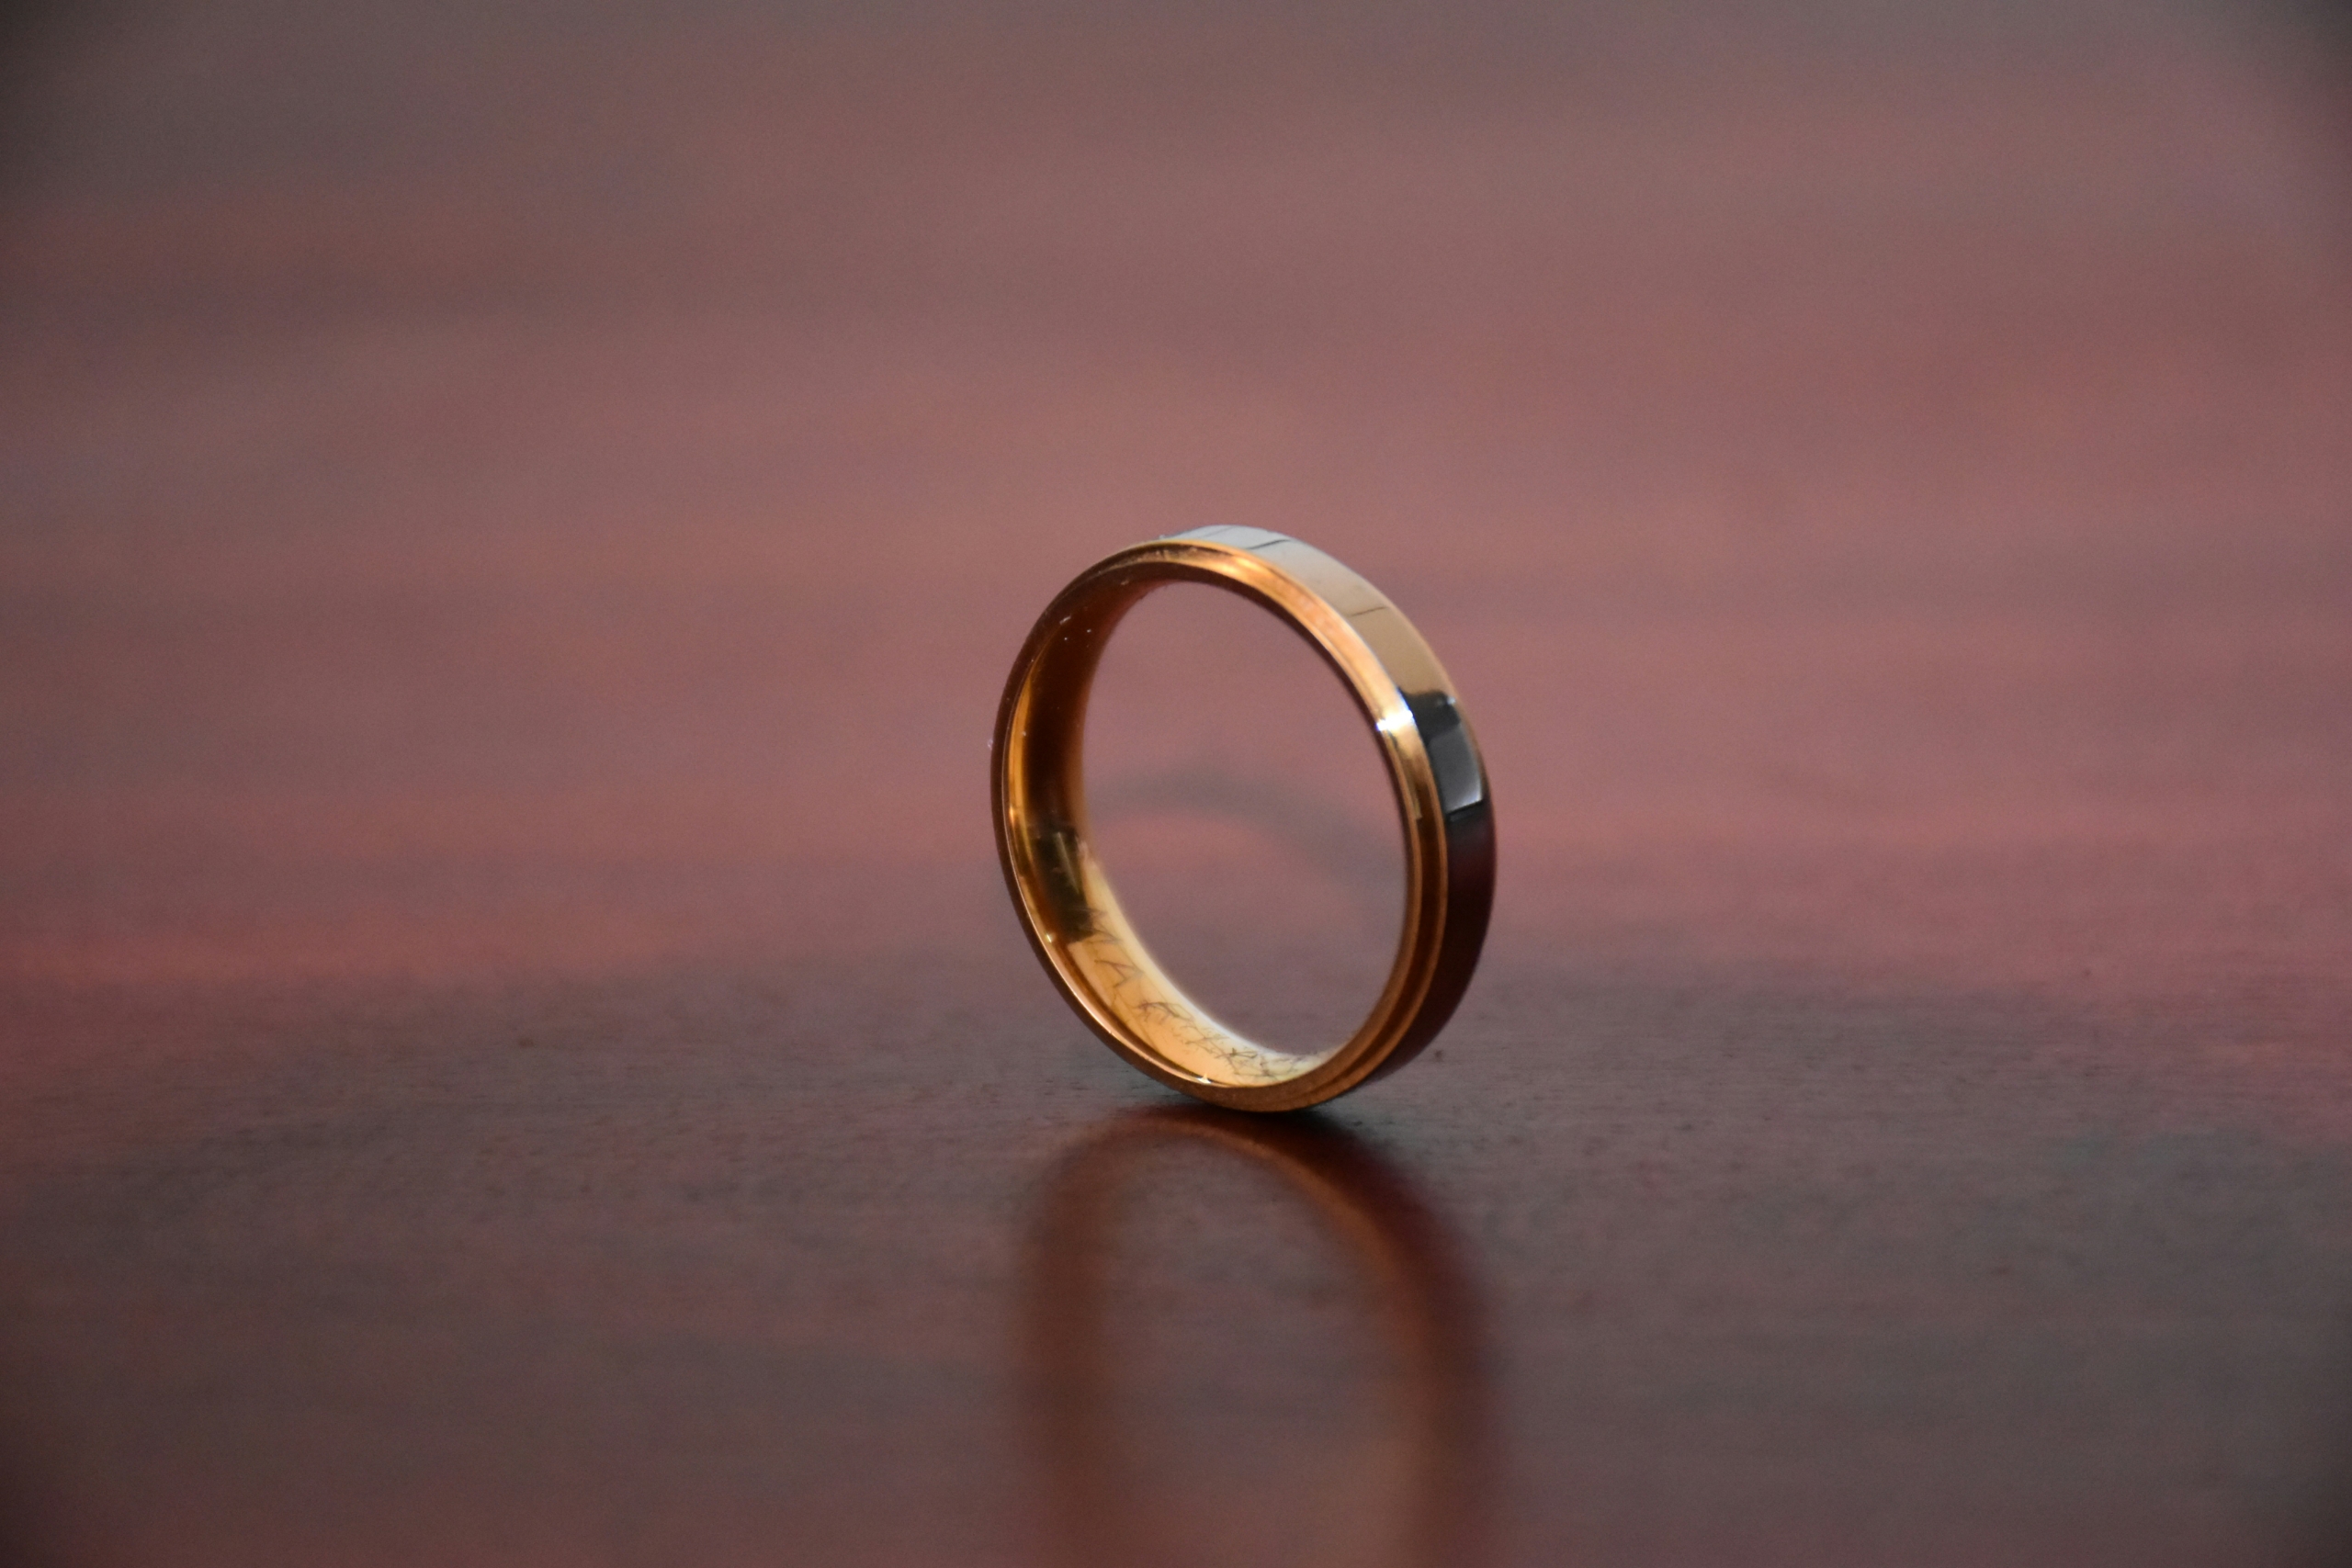
El grabado más solicitado en joyería es el interior de las alianzas: fechas, nombres, símbolos y referencias que recorren la circunferencia interna del anillo. Es también el más crítico desde el punto de vista geométrico, porque la superficie a grabar es curva y oculta, y el haz debe permanecer perpendicular y enfocado en cada punto del recorrido.
La solución es el eje rotativo: la alianza se fija en un mandril y se pone en rotación sincronizada con el escaneo del haz, de modo que el texto se desarrolle de manera uniforme a lo largo de toda la circunferencia interna sin distorsiones. El láser trabaja siempre sobre el punto en el que la incidencia es correcta, mientras el anillo gira bajo él. El resultado es un trazo constante desde el primer hasta el último carácter, con independencia del diámetro de la alianza.
Este enfoque tiene un valor concreto también en la repetibilidad. Una alianza grabada a mano depende del gesto del artesano; una alianza grabada con eje rotativo y parámetros definidos devuelve exactamente el mismo resultado en cada pieza de igual medida, ya se trate de una pareja o de una pequeña serie. La legibilidad de una fecha o de un nombre breve se mantiene constante incluso en las medidas más pequeñas, donde el espacio interior es reducido y cualquier desalineación se notaría.
Marca, título y punzonado identificativo
Junto a la personalización, el metal precioso lleva consigo una función identificativa. La marca de responsabilidad y el punzón del título —la indicación de la finura de la aleación— son elementos que acompañan a la pieza y declaran su naturaleza. El láser realiza estos marcados de forma permanente y repetible, con un trazo controlado que no deforma el metal circundante como lo haría un punzón golpeado.
En este terreno el grabado láser se cruza con el tema de la trazabilidad y de la autenticidad. Un número de serie único, un micro-símbolo o un código pueden vincular el objeto concreto a su documentación, un aspecto que en la platería de valor y en las piezas de prestigio se convierte en una herramienta de protección. Es el mismo principio por el cual los marcadores láser contra la falsificación trabajan sobre elementos difíciles de reproducir e imposibles de eliminar sin dejar rastro en la superficie.
Marcado preciso sobre superficies ya pulidas
El desafío estético es grabar en una superficie de espejo sin estropearla. En una pieza pulida, cada marca fuera de lugar es visible a simple vista, y el contraste del grabado debe nacer del contraste entre la zona trabajada —más opaca o satinada— y el espejo circundante intacto. Por ello el control del aporte térmico es central: se busca una retirada superficial precisa, no un surco profundo que genere rebabas o halos en el pulido de alrededor.
Un haz enfocado preciso permite detalles diminutos —monogramas, filetes decorativos, micro-símbolos— manteniendo los bordes nítidos. Sin embargo, la calidad del resultado depende tanto del láser como del acabado de partida: definir el proceso sobre una muestra que reproduzca el mismo pulido de la pieza real es la manera de evitar sorpresas en producción.
La personalización
Gran parte del trabajo en joyería no es en serie sino sobre pieza única: el grabado solicitado por el cliente en el momento, la fecha de un aniversario, un nombre. En este escenario el valor no es la velocidad de ciclo sino la flexibilidad y la seguridad del resultado a la primera, porque no hay una segunda pieza sobre la que rehacerlo.
Un flujo de trabajo bien planteado —fijación de la pieza, configuración de la medida, grabado con parámetros ya validados para esa aleación, control visual— hace la operación repetible incluso cuando cada pieza es distinta. La preparación del archivo de grabado es una operación gráfica en el ordenador, no una configuración que rehacer desde cero cada vez: se recupera el diseño, se adapta el texto y se ejecuta.
Para quién está pensada (y para quién no)
El grabado láser da lo mejor de sí donde se necesitan precisión, repetibilidad y permanencia: interior de las alianzas con eje rotativo, marcas y punzones de título, monogramas precisos, números de serie para trazabilidad y protección de la autenticidad en joyería y platería. En el oro y el platino el proceso es sólido y previsible una vez definidos los parámetros.
Sin embargo, hay casos que conviene gestionar con realismo. La plata pulida a espejo es la más ardua: su reflectividad extrema estrecha la ventana de trabajo y, sobre un acabado de espejo pleno, el contraste del grabado puede requerir una elección consciente del resultado —a menudo un efecto satinado controlado en lugar de un trazo profundo—. Y allí donde el cliente busca la profundidad y el trazo del buril tradicional, el grabado artesanal a mano sigue siendo un lenguaje estético propio: el láser es complementario, no un sustituto de ese gesto. En todos estos casos el camino correcto es el mismo: pruebas sobre los materiales y el acabado reales, antes de llevar el proceso a la pieza de valor.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.