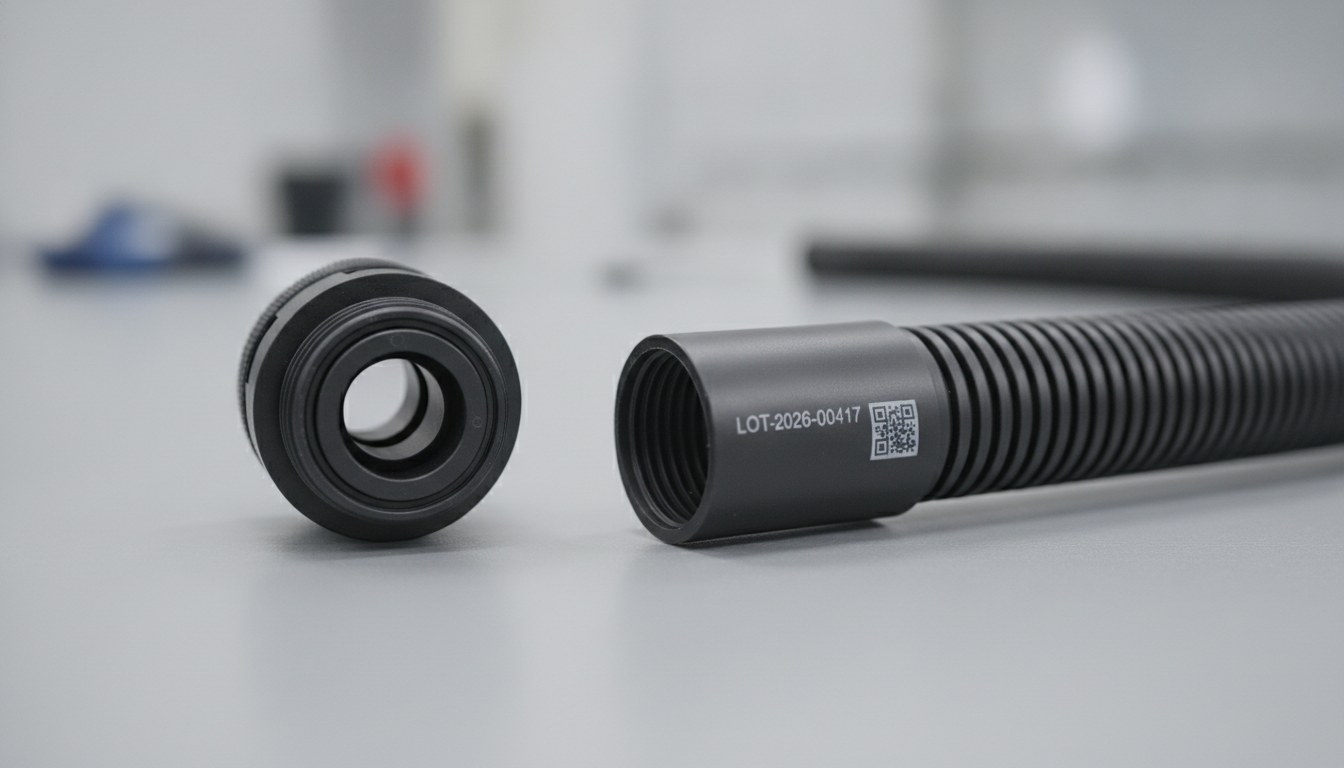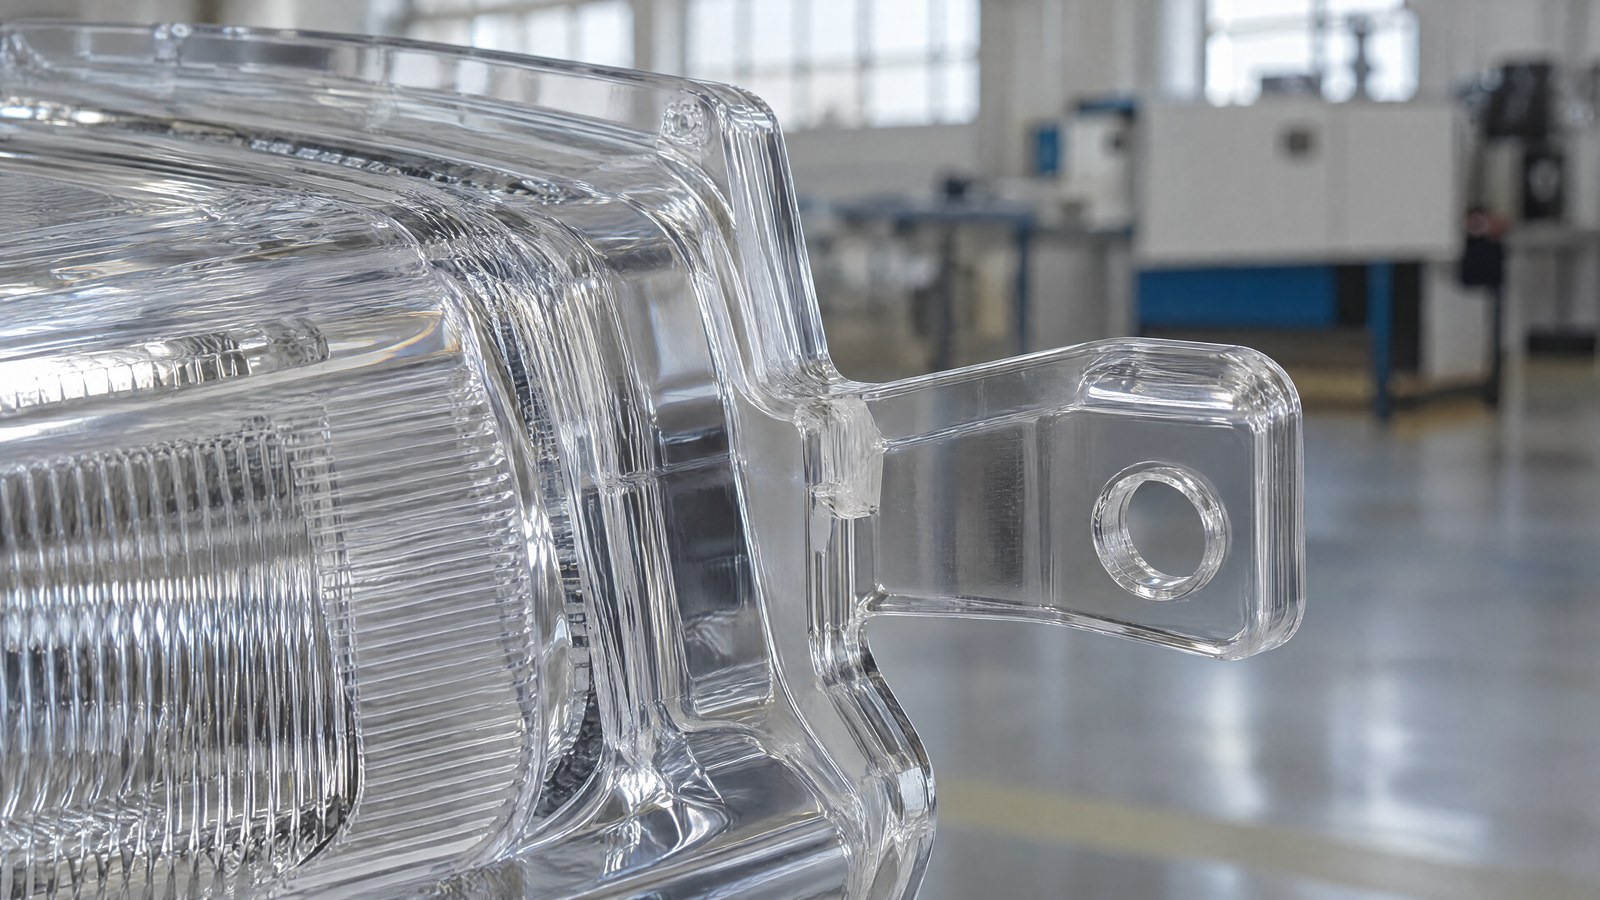
Quien moldea por inyección componentes de plástico conoce bien el último paso del ciclo: separar la pieza de la mazarota, es decir, del canal de alimentación solidificado que lleva la resina fundida a la cavidad. Es una operación aparentemente trivial, pero es ahí donde se deciden el aspecto del punto de separación, la limpieza de la superficie y, a menudo, la cantidad de descartes que no superan el control visual.
La separación puede hacerse de dos maneras muy distintas. El corte mecánico —troquelado, cizallado, pinza— es el método tradicional y sigue siendo válido en muchas producciones. El degating láser separa la mazarota sin contacto, con un haz que trabaja el material en el punto de separación. Este artículo compara las dos vías en lo que de verdad importa a quien gestiona la producción: calidad del borde, residuos, desgaste, repetibilidad e integración en línea, indicando también cuándo el corte mecánico sigue siendo la opción más racional.
La separación de la mazarota es un punto crítico del ciclo
La mazarota no es un detalle estético. El punto en el que estaba conectada (el gate) es una zona de transición entre la geometría funcional de la pieza y el material de descarte, y la forma en que se produce la separación deja una marca permanente. En un componente a la vista —un marco, una guía de luz, un panel interior de automóvil— ese punto debe ser plano y limpio; en un componente funcional debe estar libre de grietas o deformaciones que debiliten la zona. En ambos casos el método de separación entra directamente en el pliego de calidad de la pieza.
El corte mecánico: dónde funciona y qué deja en la pieza
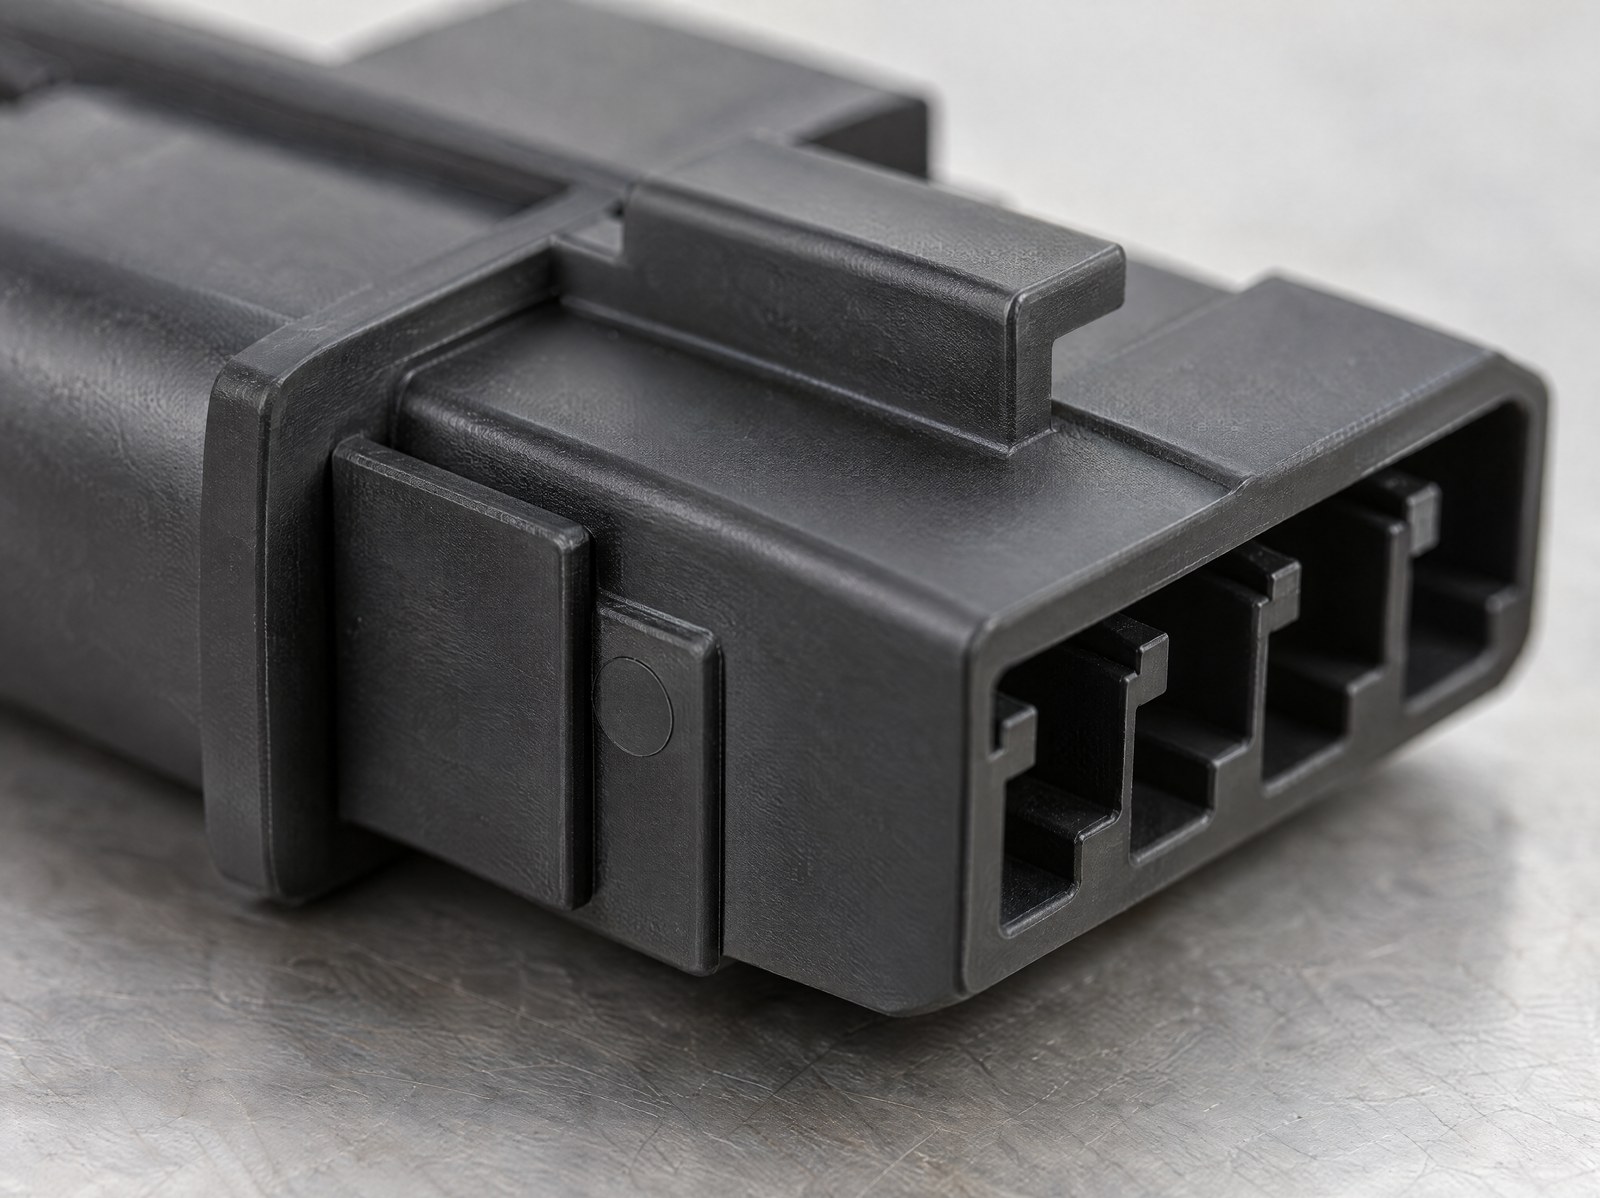
El corte mecánico es rápido, directo y perfectamente adecuado cuando el gate es grueso, la geometría del punto de separación es accesible y la tolerancia estética es amplia. Una cuchilla o una pinza bien afiladas sobre una resina que se corta bien producen una separación aceptable en fracciones de segundo, y es difícil superar esta sencillez en los grandes volúmenes de piezas técnicas no a la vista.
Los límites surgen cuando la pieza está a la vista o el material es sensible. El contacto de la herramienta ejerce un esfuerzo sobre la zona de separación: en resinas cargadas, reforzadas con fibra o frágiles, esto puede generar microfracturas, blanqueamientos (el stress whitening) o un borde que se deshilacha. Quedan además rebabas y restos que hay que retocar, y se producen polvos y pequeñas virutas que se depositan sobre la pieza o en el entorno de trabajo. Por último, las cuchillas se desgastan: un filo que pierde el afilado empeora progresivamente el borde, y el momento en que hay que sustituirlo no siempre coincide con un umbral de calidad controlado.
El degating láser: separar la mazarota sin contacto
El degating láser aborda el mismo problema por vía térmica en lugar de mecánica. El haz se lleva al punto de separación y elimina el material a lo largo de un recorrido definido por software, separando la mazarota de la pieza sin que nada toque físicamente la superficie. La ausencia de contacto elimina de raíz el esfuerzo mecánico sobre la zona de separación: no hay una cuchilla que presione, por lo que no existe la carga que genera blanqueamientos o microfracturas en las resinas delicadas.
El recorrido de corte es un dato geométrico en el programa, no una posición física de una herramienta. Esto hace el proceso gobernable: el punto de separación es siempre el mismo, ciclo tras ciclo, y el perfil del borde depende de los parámetros establecidos, no del estado de afilado de una cuchilla. La eliminación láser de las mazarotas nace precisamente para los casos en los que el corte mecánico no garantiza un punto de separación repetible y limpio.
Borde y residuos: la comparación que importa en la pieza terminada
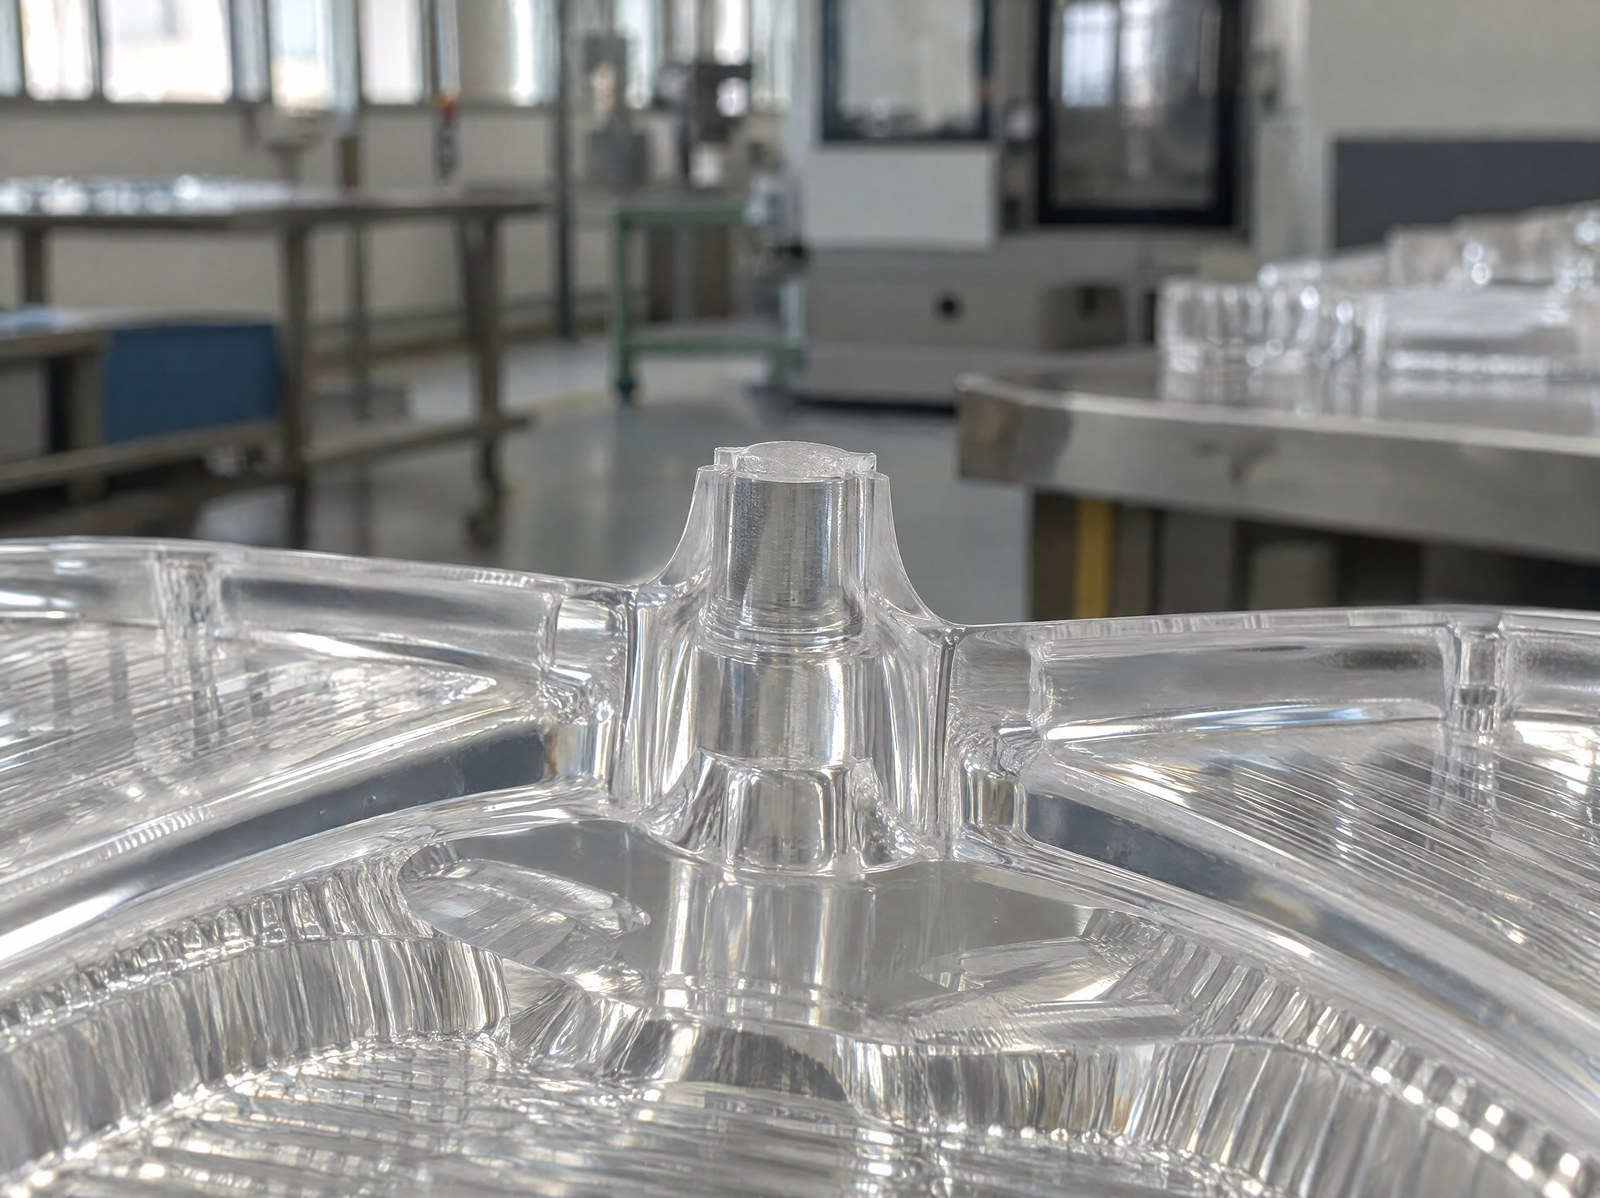
En el borde la diferencia se percibe a simple vista y al tacto. La separación sin contacto tiende a dejar un punto neto, sin las rebabas y los deshilachados típicos de una cuchilla que pierde el filo, y sin la zona blanqueada que a veces acompaña al troquelado en materiales rígidos. En los componentes ópticos de la iluminación este aspecto tiene una implicación específica y conocida: los residuos y las micropartículas que deja una separación imprecisa pueden migrar y condensarse sobre las superficies internas, un fenómeno que abordamos al hablar del foggy effect en el degating láser. Un borde limpio y un proceso que gestiona el humo con aspiración localizada reducen la fuente del problema en lugar de tener que perseguirlo aguas abajo.
| Aspecto | Corte mecánico | Degating láser |
|---|---|---|
| Contacto con la pieza | Cuchilla o pinza en contacto | Sin contacto |
| Borde del punto de separación | Posibles rebabas y deshilachados | Borde neto, sin rebabas |
| Residuos | Polvos y virutas sobre la pieza | Humo gestionado con aspiración localizada |
| Esfuerzo sobre la zona de separación | Esfuerzo mecánico presente | Esfuerzo mecánico ausente |
| Desgaste | Cuchillas que afilar y sustituir | Proceso sin filo que sustituir |
| Cambio de variante | Nuevos utillajes o plantillas | Nuevo recorrido por programa |
Repetibilidad y desgaste: qué cambia en los grandes volúmenes
En una sola pieza las dos tecnologías pueden dar resultados cercanos; es a lo largo de la serie donde los caminos divergen. En el corte mecánico la calidad del borde está ligada a una pieza que se consume: a medida que la cuchilla pierde el filo, la rebaba crece y el esfuerzo sobre la pieza aumenta, hasta la sustitución. Esto introduce una variabilidad a lo largo del lote que hay que vigilar con controles y mantenimientos programados.
El degating láser no tiene un filo que se desgaste: el resultado depende de parámetros estables y del recorrido por programa, por lo que el borde de la primera pieza y el de la última de la serie se rigen por la misma lógica. Para una producción que mide la calidad en repetibilidad —y que debe justificarla en un control de proceso— esta estabilidad es a menudo el verdadero argumento, más que la calidad máxima alcanzable en una sola muestra.
Integración en línea y flexibilidad en el cambio de pieza
Dado que el degating láser se gobierna por software, cambiar de componente significa recuperar otro recorrido, no preparar nuevas cuchillas o plantillas dedicadas. En producciones con muchas variantes o lotes pequeños esta flexibilidad incide en el tiempo de preparación más que cualquier dato de velocidad puntual. La célula láser puede además operar como nodo integrado en línea, en sincronía con la prensa y la manipulación, y puede combinar la separación con el marcado de trazabilidad en la misma pieza y en el mismo puesto. El corte mecánico sigue siendo más inmediato de integrar cuando la geometría es fija y el formato casi nunca cambia.
Cuándo el corte mecánico sigue siendo la opción correcta
El degating láser no sustituye al corte mecánico en cualquier situación. En gates muy gruesos y macizos, en mazarotas de gran sección o en resinas que se cortan de forma limpia y no están a la vista, el troquelado sigue siendo la vía más sencilla, rápida y económica de preparar: añadir una fuente láser donde una herramienta resuelve bien el problema no tiene sentido técnico. El láser se justifica cuando el punto de separación es crítico por estética o función, cuando el material es sensible al esfuerzo mecánico, cuando los residuos son un problema de calidad aguas abajo o cuando la variabilidad del borde a lo largo de la serie no es aceptable. En la práctica, es en los componentes a la vista, en las resinas delicadas o cargadas y en las producciones multivariante donde la separación sin contacto muestra su valor; en los demás casos, la pinza sigue haciendo muy bien su trabajo.

Public Relations Manager | LASIT
Public Relations Manager en LASIT desde 2019, Claudia Neri es responsable de la gestión del departamento de Marketing y Comunicación. Se encarga de la estrategia de comunicación empresarial, coordinando las actividades de relaciones públicas, promoción de marca y comunicación institucional para el mercado italiano e internacional.