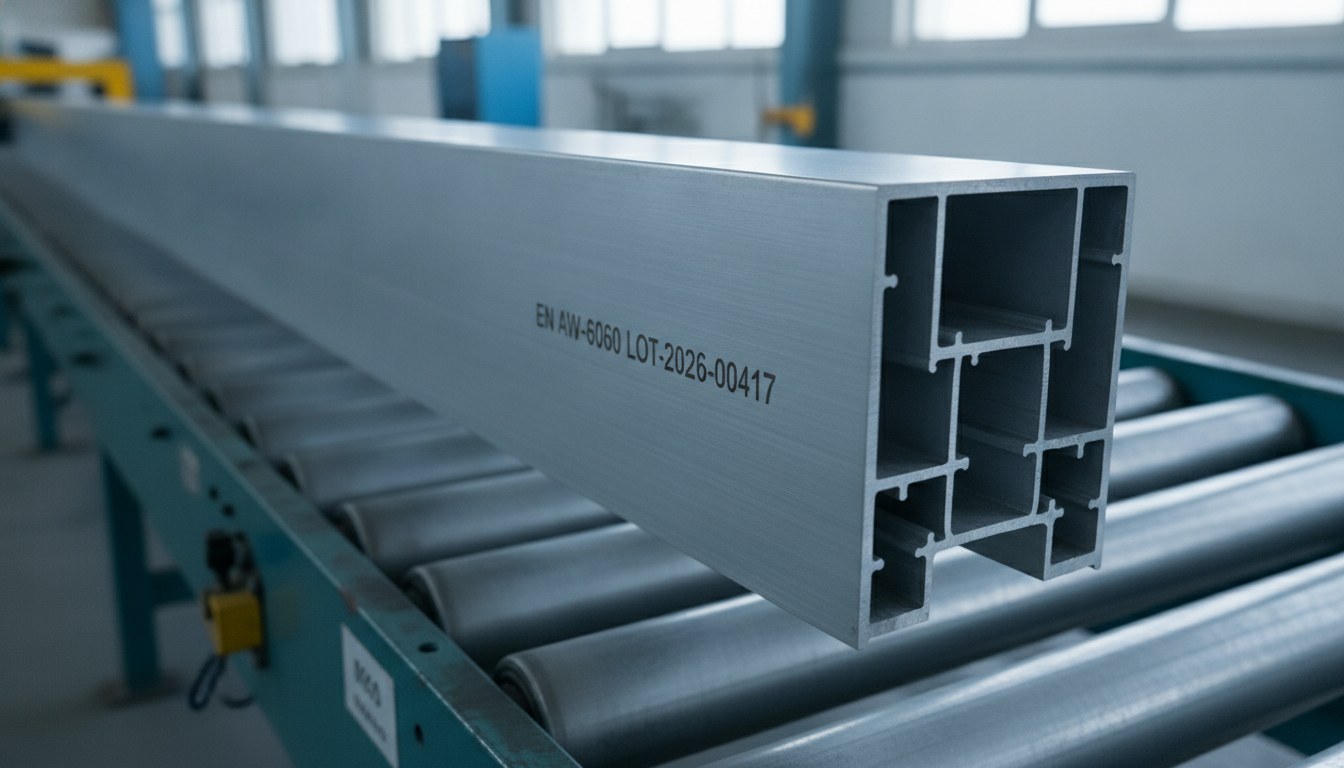
Quien extruye perfiles de aluminio para carpintería conoce el ritmo de la línea: la barra sale de la prensa, atraviesa la mesa de enfriamiento y la estiradora, y llega al corte a medida en un flujo que no admite interrupciones. En este flujo, el marcado de identificación —aleación, lote, colada, referencia de pedido— debe encontrar su sitio sin convertirse en la estación que ralentiza todo el resto.
El problema no es marcar el aluminio: una fuente de fibra lo hace desde hace años con contraste y permanencia. El problema es marcarlo mientras se mueve, sobre un producto que por naturaleza es continuo y que a menudo no se puede detener barra por barra. Aquí entra en juego el marcado on-the-fly, es decir, al vuelo, sincronizado con el avance real de la línea.
Marcar en movimiento no es simplemente marcar más rápido: es un problema de sincronización, de control de la deformación gráfica y de integración con las estaciones aguas arriba y aguas abajo. Abordarlo bien significa decidir dónde, cómo y a qué velocidad entra el marcado en el proceso de extrusión.
El producto continuo que no se detiene
Una barra extruida no es una pieza discreta que se presenta ante el láser, se detiene, se marca y arranca de nuevo. Es un semielaborado de varios metros de longitud que se desplaza sobre transportadores de rodillos a una velocidad determinada por las estaciones aguas arriba. Detener el avance para marcar significa introducir una acumulación, un buffer o un tiempo muerto que se propaga por toda la línea. En volúmenes bajos esto es aceptable; en una producción continua se convierte en el cuello de botella.
Es la misma lógica que rige el marcado de los materiales en bobina, donde la banda no se detiene: quien conoce la producción continua sobre cinta reencuentra en el perfil extruido la misma restricción de fondo. La diferencia es que aquí el sustrato es metal macizo, rígido, con una cara vista que acabará bajo la mirada del carpintero y del cliente final.
Sincronización con encoder: qué significa marcar al vuelo
El marcado on-the-fly se sostiene sobre un componente sencillo y decisivo: un encoder montado sobre el sistema de arrastre, que devuelve en tiempo real el desplazamiento lineal de la barra. El control de marcado lee esta posición instante a instante y traslada la deflexión del cabezal galvanométrico de modo que el haz siga a la pieza mientras dibuja el carácter. El texto permanece fijo respecto al metal aunque el metal se mueva bajo el cabezal.
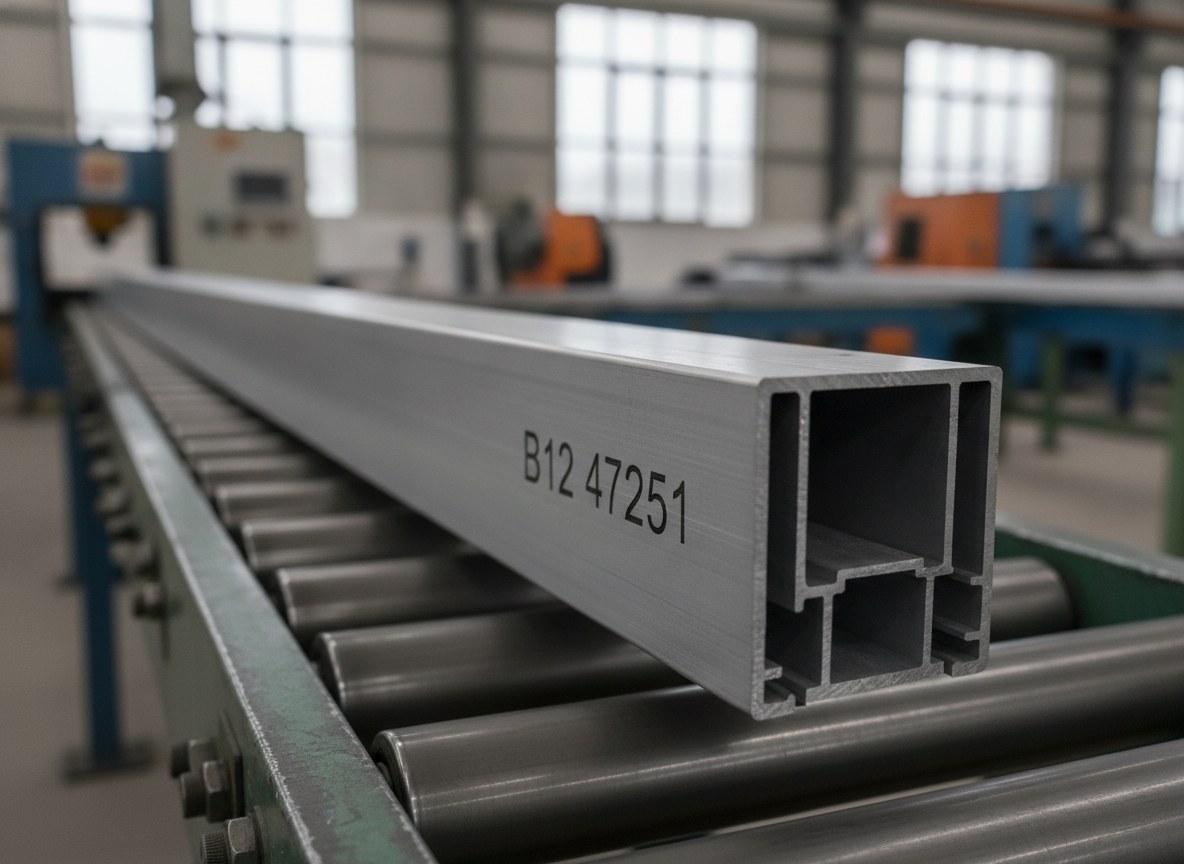
El punto crítico es que la velocidad no debe estimarse, debe medirse: si el software trabaja sobre una velocidad nominal mientras la línea desacelera o acelera, la posición calculada diverge de la real y el marcado se desplaza. El encoder cierra este bucle. La longitud de onda de 1064 nm de la fibra y la óptica galvanométrica siguen siendo las mismas que en el marcado estático: lo que cambia es que el sistema de referencia ya no es la pieza detenida, sino la coordenada dinámica proporcionada por el encoder.
Deformación gráfica y límite de velocidad de la línea
Sin compensación, marcar sobre una pieza en movimiento produce un defecto típico: los caracteres se inclinan en la dirección del avance, como una cursiva no deseada, y los códigos bidimensionales pierden ortogonalidad. La compensación on-the-fly corrige esta deriva reconstruyendo la geometría en coordenadas dinámicas, pero la corrección tiene un límite físico. Cada elemento marcado requiere un tiempo mínimo de trazado: cuanto más rápida es la línea, más avanza la pieza durante ese tiempo y más debe perseguirla el sistema.
Por encima del umbral: pasar a stop&markDe ahí deriva un umbral: hasta cierta velocidad de línea la calidad se mantiene estable, más allá de ese umbral la ventana útil se estrecha y el resultado empeora, sobre todo en los contenidos densos. Un breve alfanumérico soporta velocidades más altas que un DataMatrix, que concentra muchas celdas en pocos milímetros y exige más tiempo de marcado para seguir siendo legible. Definir este umbral sobre el contenido real —no sobre un número de catálogo— forma parte del trabajo de puesta a punto.
Anodizado, pintado o natural: cómo cambia el marcado
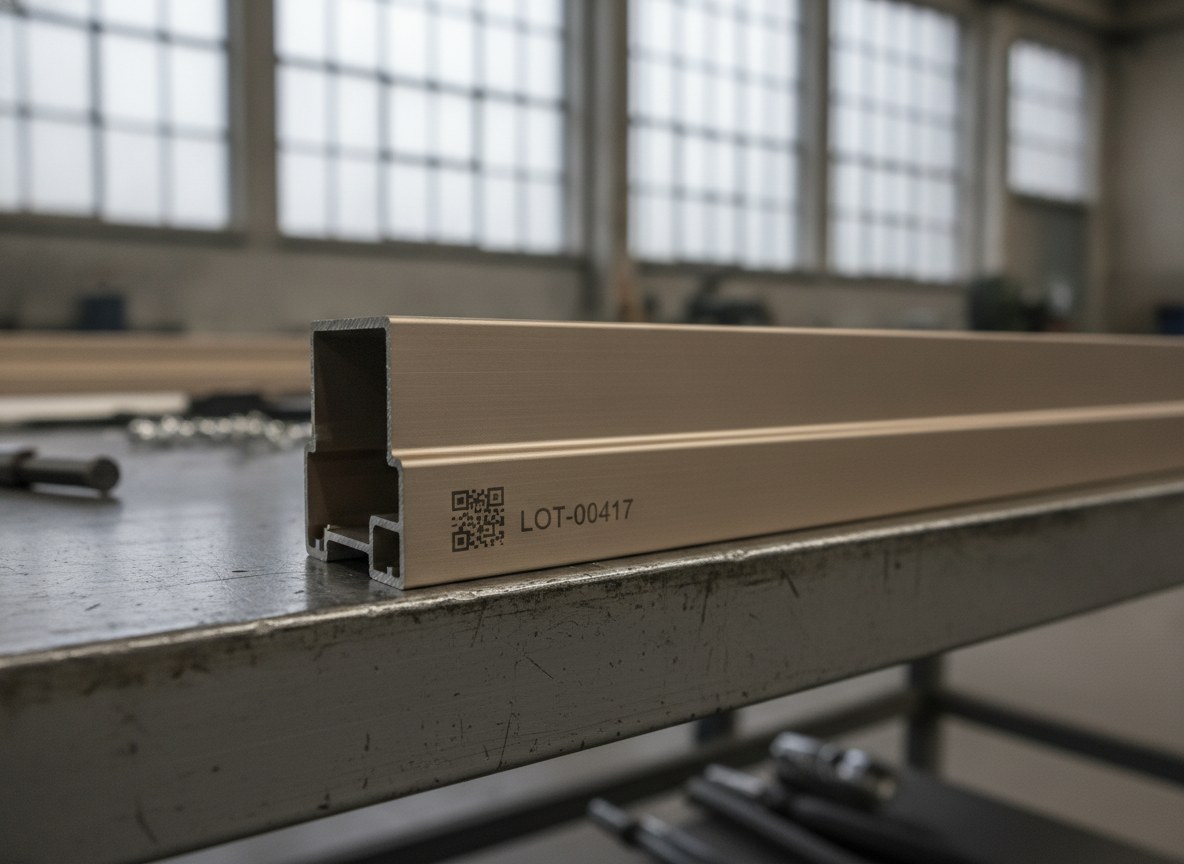
El perfil para carpintería llega al marcado en tres estados muy distintos, y cada uno responde a su manera. Sobre el natural de extrusión, la fibra trabaja por alteración superficial y oxidación localizada, obteniendo una marca oscura y permanente. Sobre el anodizado, el haz actúa sobre la capa de óxido: en los perfiles anodizados en color, la eliminación selectiva del color deja un contraste claro, mientras que sobre el anodizado natural se obtiene una marca más clara y mate. Sobre el pintado —normalmente pintura en polvo en tono RAL— el láser retira la película de recubrimiento dejando al descubierto el sustrato.
Son mecanismos consolidados sobre el aluminio, que hemos tratado en detalle en el artículo sobre el marcado láser sobre aluminio. La consecuencia práctica, en línea, es que los parámetros no son iguales para los tres estados: si la misma línea trata perfiles naturales, anodizados y pintados, el ciclo debe recuperar el conjunto de parámetros correcto según el tipo de barra en tránsito.
Aleación, lote y la elección de la cara no vista
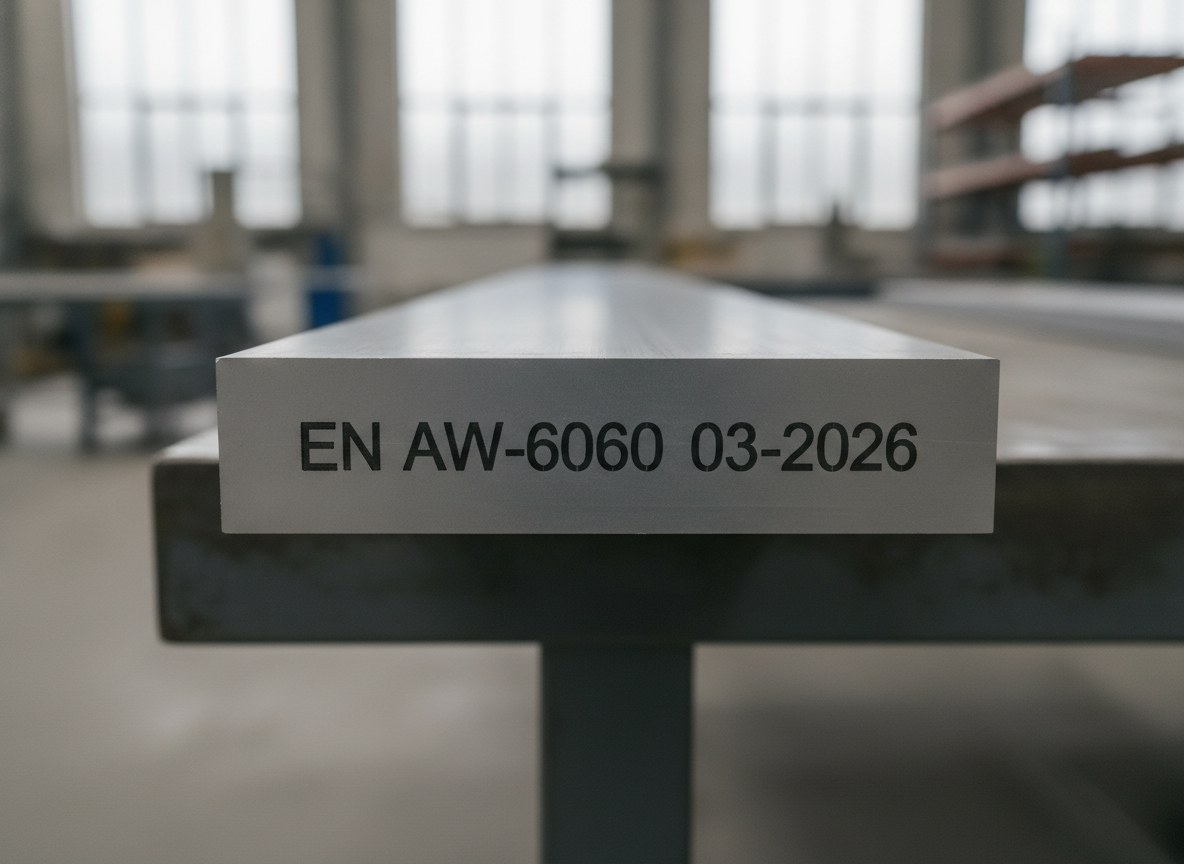
El contenido a marcar, en la carpintería, es casi siempre el mismo núcleo informativo: designación de la aleación —en los perfiles arquitectónicos predominan las EN AW-6060 y EN AW-6063—, número de colada, lote y referencia del pedido. Estos datos acompañan al perfil hacia el corte, el ensamblaje con rotura de puente térmico y los controles mecánicos, y deben permanecer asociados a la barra correcta a lo largo de toda la cadena.
Aquí entra una decisión que es tan técnica como estética: dónde marcar. El perfil tiene una cara vista, destinada a permanecer expuesta con la ventana montada, y canales o gargantas internas que desaparecen bajo juntas, cepillos y uniones. Llevar el marcado a una cara no vista preserva el aspecto del perfil sin renunciar a la trazabilidad: el código está ahí, es legible durante el mecanizado, pero no compromete el acabado visto de la ventana terminada.
Sobre la legibilidad conviene mantener clara una distinción: el grading del código es el control de calidad aplicable en línea, mientras que la verificación formal requiere condiciones de laboratorio controladas. En línea se supervisa el grading para interceptar de inmediato un marcado degradado; para la diferencia entre los niveles de control hemos dedicado un artículo a la diferencia entre lectura, grading y verificación de los códigos.
La integración con el corte a medida
El marcado on-the-fly tiene pleno sentido solo si dialoga con las estaciones vecinas, y la más crítica es el corte a medida. La barra continua se convierte en tramos, y cada tramo debe llevar su propia identificación: esto obliga a coordinar la repetición del marcado con el paso de corte, de modo que ninguna pieza cortada quede sin código o lleve uno cortado por la mitad. El marcado al vuelo permite escribir sobre la barra en movimiento y sincronizar la información con la lógica de corte, sin paradas dedicadas.
Es el mismo principio por el que el marcado, bien integrado, deja de ser una estación aislada y se convierte en un nodo inteligente de la línea productiva. Sobre este tipo de integración, donde un láser que se incorpora a la cadena existente recibe datos y órdenes del control de línea, también hemos contado el caso de un láser de fibra integrado en una línea de producción: la lógica es transferible de los componentes al perfil continuo.
¿On-the-fly o stop&mark? Dónde está el umbral (para quién está pensada y para quién no)
La pregunta final es honesta: ¿de verdad hace falta marcar al vuelo? La respuesta depende de una comparación entre dos formas de trabajar. En el stop&mark el perfil se detiene durante el tiempo de marcado y arranca de nuevo: es la opción más sencilla, ofrece la máxima calidad porque marca sobre pieza detenida, y tiene sentido cuando la línea puede indexar, los volúmenes son contenidos, los cambios de formato frecuentes o el contenido complejo. En el on-the-fly la barra no se detiene nunca: es la opción obligada cuando la extrusión es realmente continua y cada parada propaga una acumulación aguas arriba.
El umbral, por tanto, no es un número universal, sino un cruce entre tres factores: la productividad requerida, la posibilidad real de detener la línea y la densidad del contenido a marcar. Mientras la línea tolere microparadas y los volúmenes lo permitan, el stop&mark sigue siendo la solución racional. Cuando detenerse cuesta más de lo que vale la simplicidad, o cuando el flujo no admite paradas, el on-the-fly se convierte en el único camino viable.
El marcado al vuelo de los perfiles de aluminio está pensado para quien extruye en continuo, marca aleación y lote en cada barra e integra aguas abajo un corte a medida de alto ritmo. No es, en cambio, la opción que perseguir para quien trabaja por lotes cortos, con muchos cambios de perfil y una línea que se detiene de todos modos por otras razones: en ese contexto una estación stop&mark, más sencilla de gestionar, cubre la necesidad con menos complejidad. La elección correcta se decide sobre el proceso, no sobre el principio.

Business Development Director | LASIT
Business Development Director en LASIT, Giandomenico Ievoli es responsable de la dirección comercial y el desarrollo estratégico de la empresa. Lidera las actividades de desarrollo de negocio a nivel nacional e internacional, contribuyendo al crecimiento y la expansión de LASIT en los mercados globales.