Quien fabrica sanitarios, artículos de cerámica esmaltada o componentes revestidos de esmalte vítreo conoce bien el problema: la marca, la referencia de lote y la fecha deben quedar en una pieza a la vista, y el esmalte es una de las capas más difíciles sobre las que intervenir. Es duro, brillante y vítreo, pero también frágil: bajo esfuerzo térmico localizado tiende a responder como el vidrio, no como un metal.
De ahí surgen los dos riesgos típicos. El primero es mecánico: un marcado demasiado enérgico, o con la longitud de onda equivocada, abre microfracturas en el esmalte y puede provocar desconchados que comprometen una pieza destinada a permanecer a la vista durante años. El segundo es estético: sobre un esmalte blanco, el contraste es el verdadero reto, porque un marcado poco controlado resulta débil, incoherente de una pieza a otra o casi invisible según la luz.
El marcado láser UV aborda exactamente este problema: no aumentar la potencia para «vencer» la dureza del esmalte, sino controlar cómo el vidrio absorbe la energía para obtener una marca legible y repetible sin agrietar la superficie.
Cómo reacciona el esmalte vítreo al láser
El esmalte cerámico es, a todos los efectos, una capa vítrea: una matriz de sílice vitrificada durante la cocción, con opacificantes y pigmentos dispersos. Como el vidrio, tiene baja conductividad térmica y comportamiento frágil. Cuando absorbe energía de forma concentrada y predominantemente térmica, la dilatación local genera tensiones que el material no logra relajar plásticamente: el resultado son microfisuras que parten del punto marcado y, en los bordes, pueden evolucionar hacia desconchados.
El factor decisivo es cuánto y cómo absorbe el esmalte la radiación, y esto depende de la longitud de onda. Una fuente de fibra trabaja a 1064 nm, en el infrarrojo cercano: sobre un vidrio claro o un esmalte blanco esa radiación se absorbe poco y tiende a calentar más que a modificar de forma limpia la superficie, con un margen de control reducido justo donde el material es más frágil. Al desplazarse hacia el ultravioleta el panorama cambia radicalmente.
Por qué el ultravioleta controla la interacción con el vidrio
La fuente UV emite a 355 nm. La longitud de onda corta corresponde a una energía del fotón más alta, y este es el motivo por el que el UV interactúa bien con materiales que el infrarrojo «atraviesa» o solo calienta: vidrio, plásticos transparentes y esmaltes vítreos. La energía se absorbe en una capa superficial muy fina, donde hace falta, en lugar de difundirse como calor en el volumen de la pieza. Es el mismo principio que hace del UV la opción de referencia sobre los materiales delicados — vale la pena recordar qué es un láser UV para el marco físico completo.
La consecuencia práctica es un aporte térmico contenido y una interacción más «fría» con el esmalte: se modifica la superficie sin generar el gradiente térmico que agrieta el vidrio. No significa impacto térmico nulo — siempre queda un residuo — sino un nivel lo suficientemente bajo y controlable como para evitar la propagación de las microfisuras. Sobre esmalte vítreo es la diferencia entre una marca estable y una pieza en riesgo de descarte. Las mismas razones explican por qué el UV se ha impuesto en el marcado del vidrio.
Marcado antes y después de la cocción
En la producción cerámica existen dos vías. La primera es la decoración previa a la cocción: la gráfica se aplica sobre el bizcocho o sobre el esmalte crudo y luego se vitrifica en la cocción, quedando embebida bajo la superficie. Es el método tradicional para logotipos y decoraciones, sumamente robusto porque la marca pasa a formar parte del propio esmalte.
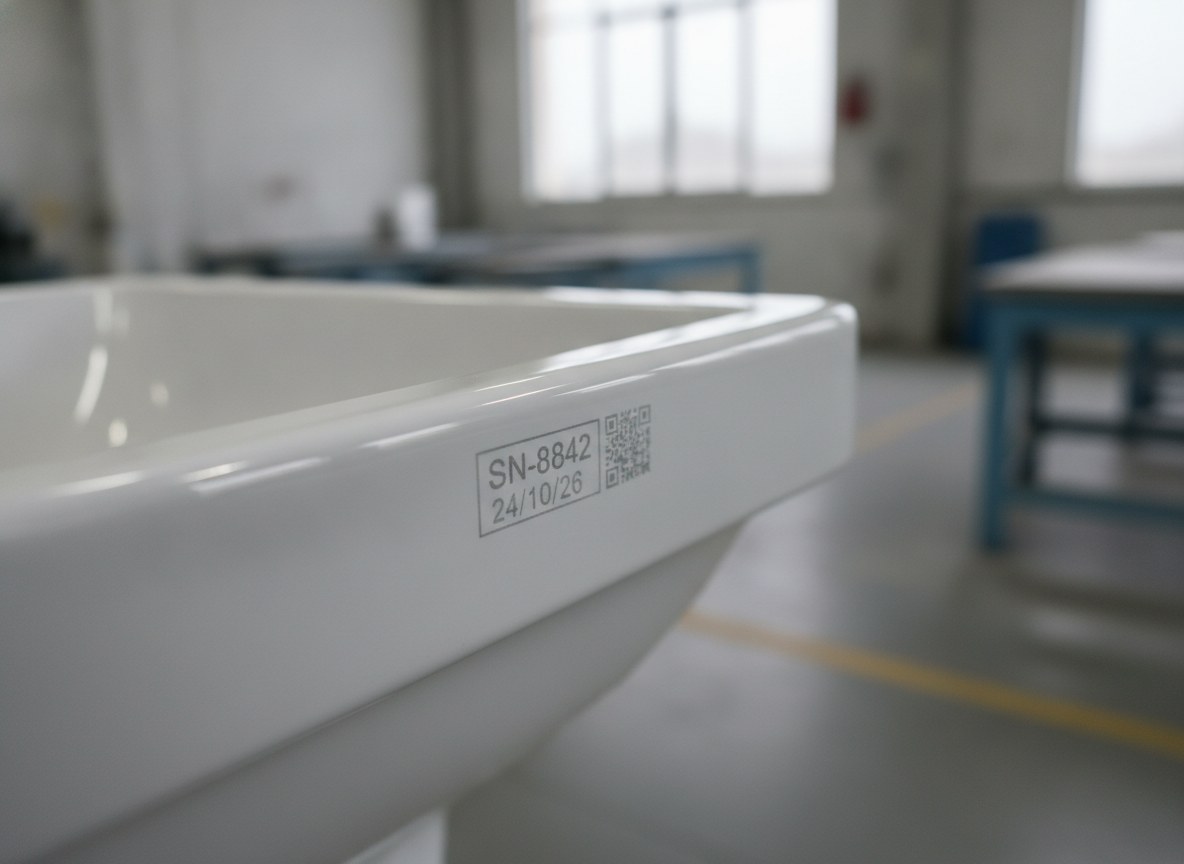
La segunda es el marcado láser posterior a la cocción, sobre la pieza ya terminada. Aquí el láser UV actúa sobre el esmalte vitrificado modificando de forma controlada su capa superficial. La ventaja es la flexibilidad: se pueden aplicar marca, lote, fecha o un identificador variable sin tocar la fase de decoración, y cambiar el contenido pieza por pieza sin producir nuevas decoraciones o serigrafías. Es la vía natural cuando la información a marcar cambia con frecuencia o llega aguas abajo del proceso cerámico.
| Aspecto | Decoración previa a la cocción | Marcado láser UV posterior a la cocción |
|---|---|---|
| Momento en el ciclo | Antes de la cocción, sobre el esmalte crudo | Sobre la pieza terminada y ya cocida |
| Vínculo con la pieza | Vitrificado dentro del esmalte | Modificación superficial controlada del esmalte |
| Datos variables (lote, fecha, número de serie) | Poco práctico: requiere nuevas decoraciones | Inmediatos, gestionados por software |
| Decoración multicolor extensa | Ámbito natural de la decoración | No es su función |
El contraste sobre esmalte blanco
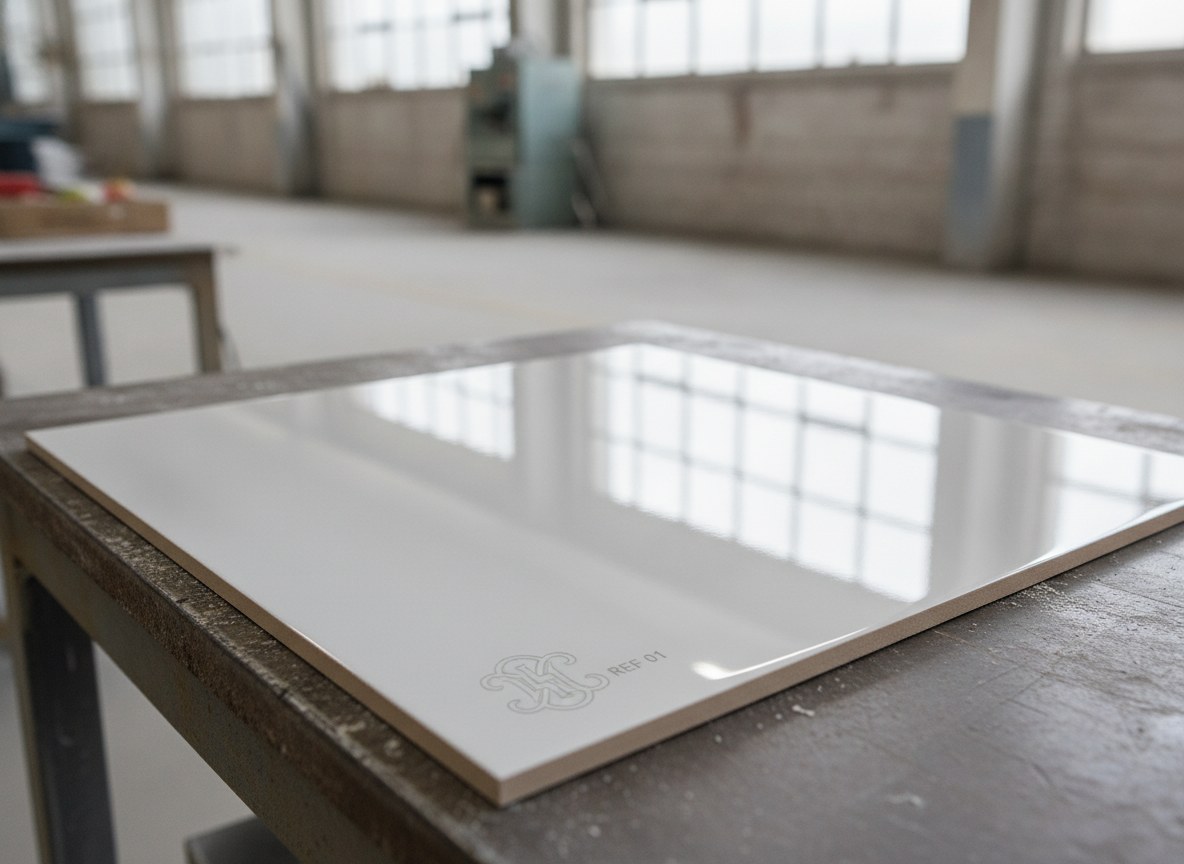
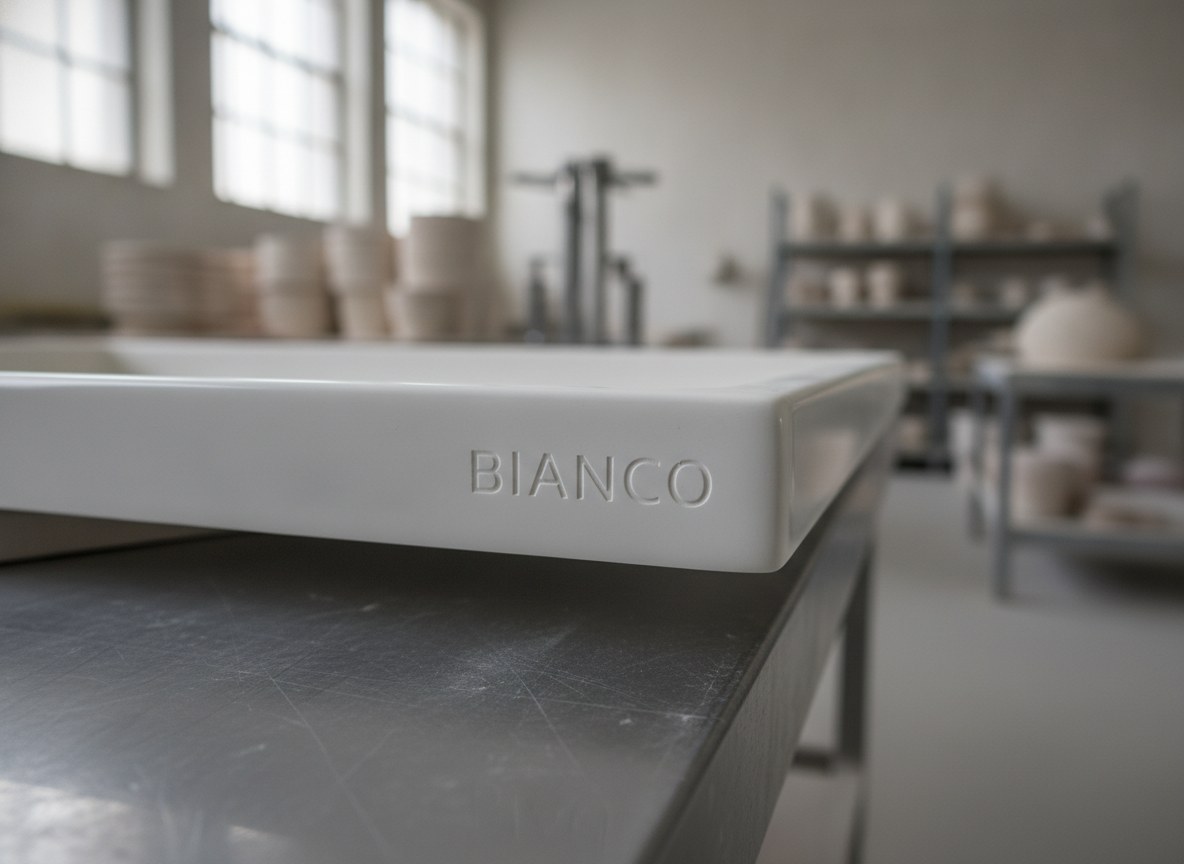
Sobre el blanco el contraste no se obtiene añadiendo un color: aquí no hay pigmento ni oxidación que aprovechar como en los metales. En cambio, el UV trabaja sobre el acabado, transformando de forma controlada una porción de esmalte brillante en una microtextura mate. La marca se vuelve legible porque difunde la luz de forma distinta a la superficie especular que la rodea: aparece como un grabado satinado, nítido, con un ligero contraste tonal. Es un contraste de acabado y microrelieve, no de color, y es exactamente lo que necesita una marca o un código de lote para ser legible de un vistazo.
El punto crítico es que esta microtextura se mantenga constante: parámetros demasiado agresivos derivan hacia el agrietamiento, parámetros demasiado suaves dan una marca pálida que desaparece bajo ciertas luces. La ventana de trabajo correcta se determina sobre muestras reales, y es lo que mantiene unidas la legibilidad y la integridad del esmalte.
Repetibilidad estética en las piezas a la vista
En una pieza a la vista la repetibilidad no es un detalle: la marca debe tener el mismo aspecto en la primera y en la última pieza del lote, y de un lote a otro. Una vez fijada la receta de marcado — energía, velocidad, estrategia de relleno — el software FlyCAD la reproduce idéntica en cada ciclo, eliminando la variabilidad del operario que afecta a los métodos manuales. La misma atención a la estética sobre superficies delicadas guía los artículos sobre el marcado láser sobre cerámica en el sector promocional.
También cuentan la geometría y el enfoque: muchas piezas de cerámica esmaltada tienen superficies curvas o bordes en relieve, donde mantener el haz en el plano de trabajo correcto es lo que garantiza una marca uniforme a lo largo de toda el área. Es un trabajo de control del proceso, antes que de potencia.
Para quién está pensada (y para quién no)
El marcado láser UV es la opción racional cuando hace falta marcar marca, lote, fecha o identificadores sobre cerámica y sanitarios esmaltados ya cocidos, con una marca permanente, legible sobre blanco y sin riesgo de desconchados — sobre todo si el contenido cambia con frecuencia y el marcado llega al final de la línea. Resiste a los detergentes y al uso típico de estos productos, y evita recargar la fase de decoración.
En cambio, no es la vía adecuada cuando el objetivo es una decoración multicolor extensa o una gráfica de gran formato: ese es el terreno de la decoración previa a la cocción, que vitrifica el color en el esmalte y sigue siendo la mejor solución para el aspecto decorativo de la pieza. Del mismo modo, sobre esmaltes muy oscuros o sobre geometrías que dificultan una lectura de un vistazo, conviene evaluar el caso concreto con pruebas sobre muestras antes de definir el proceso.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.