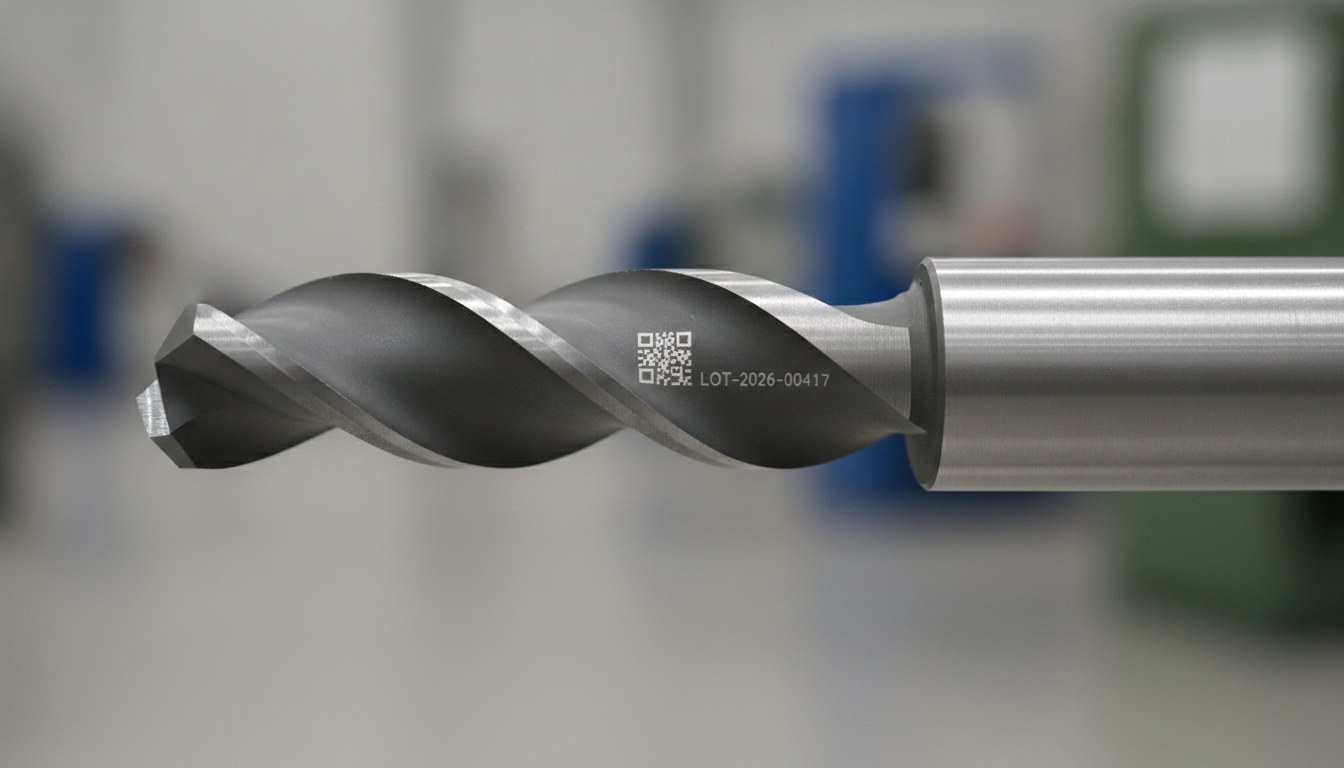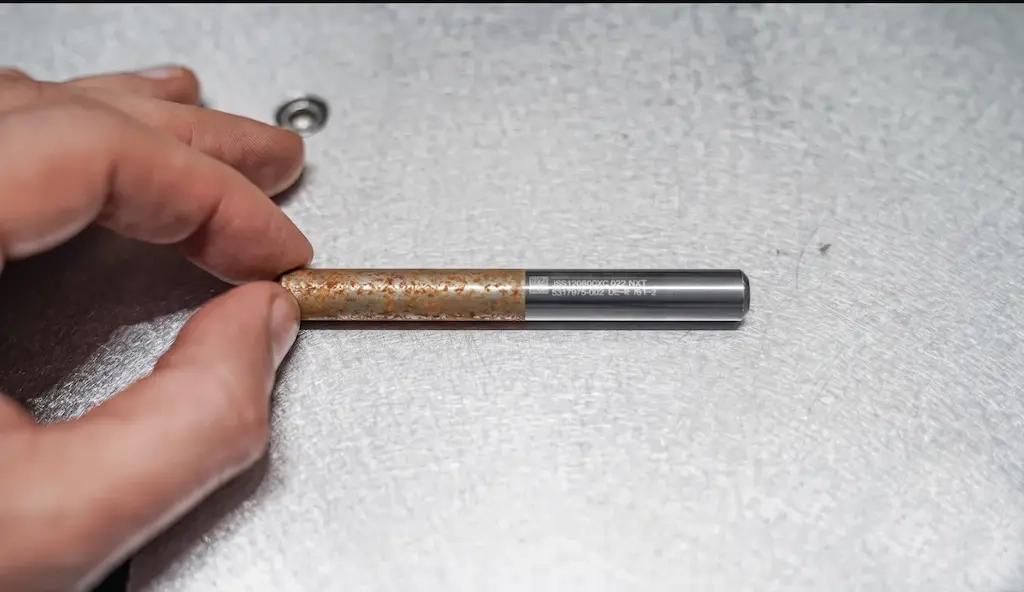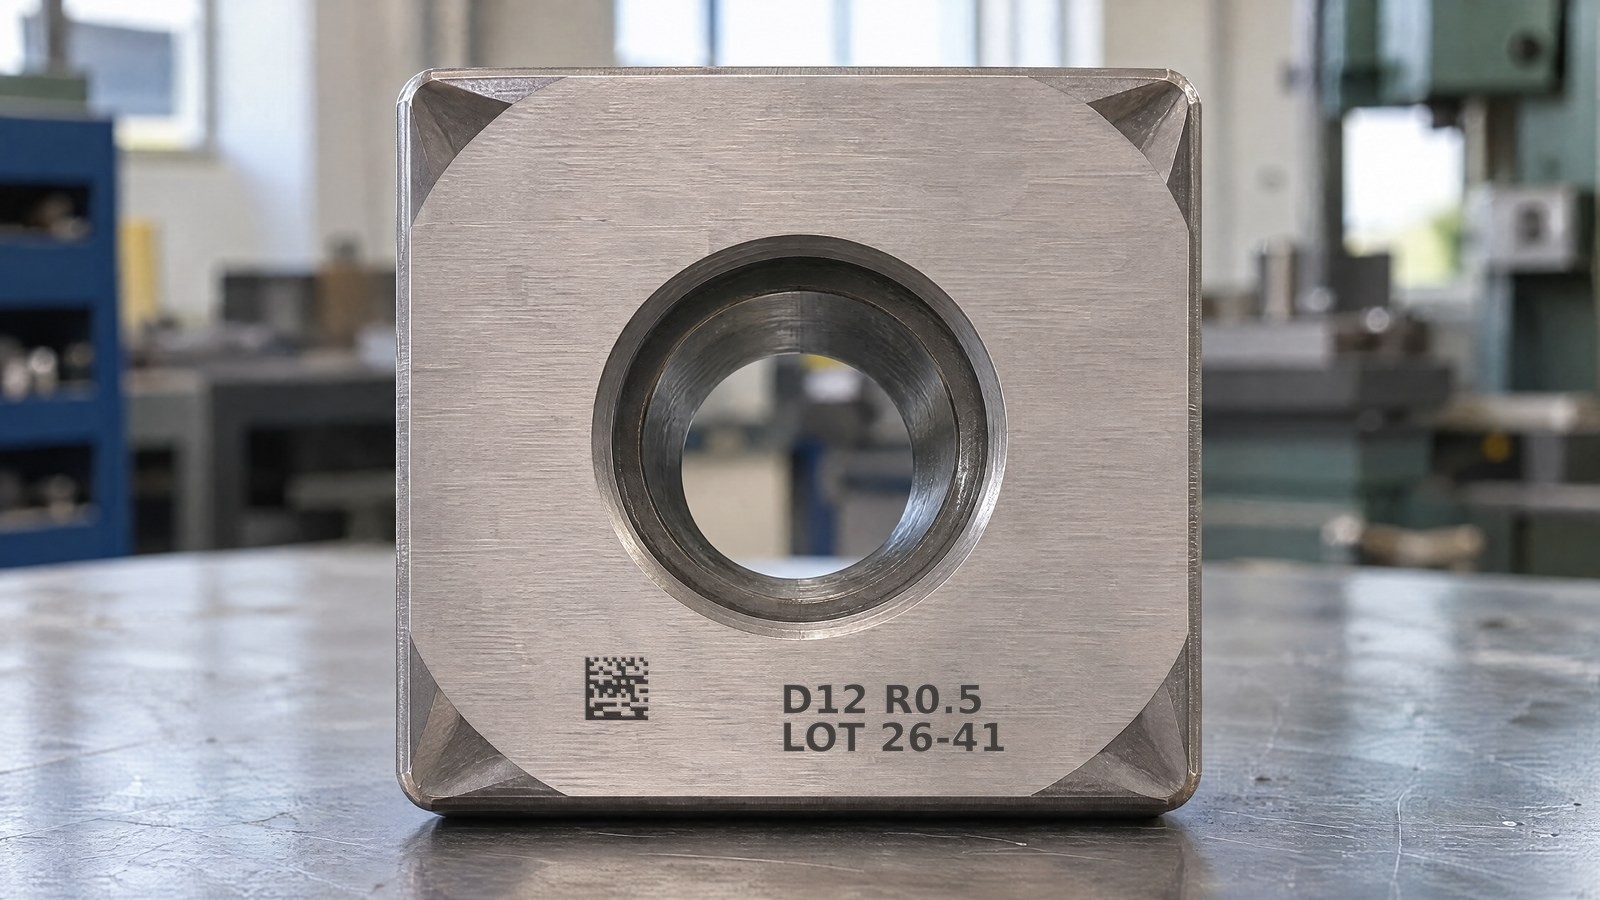
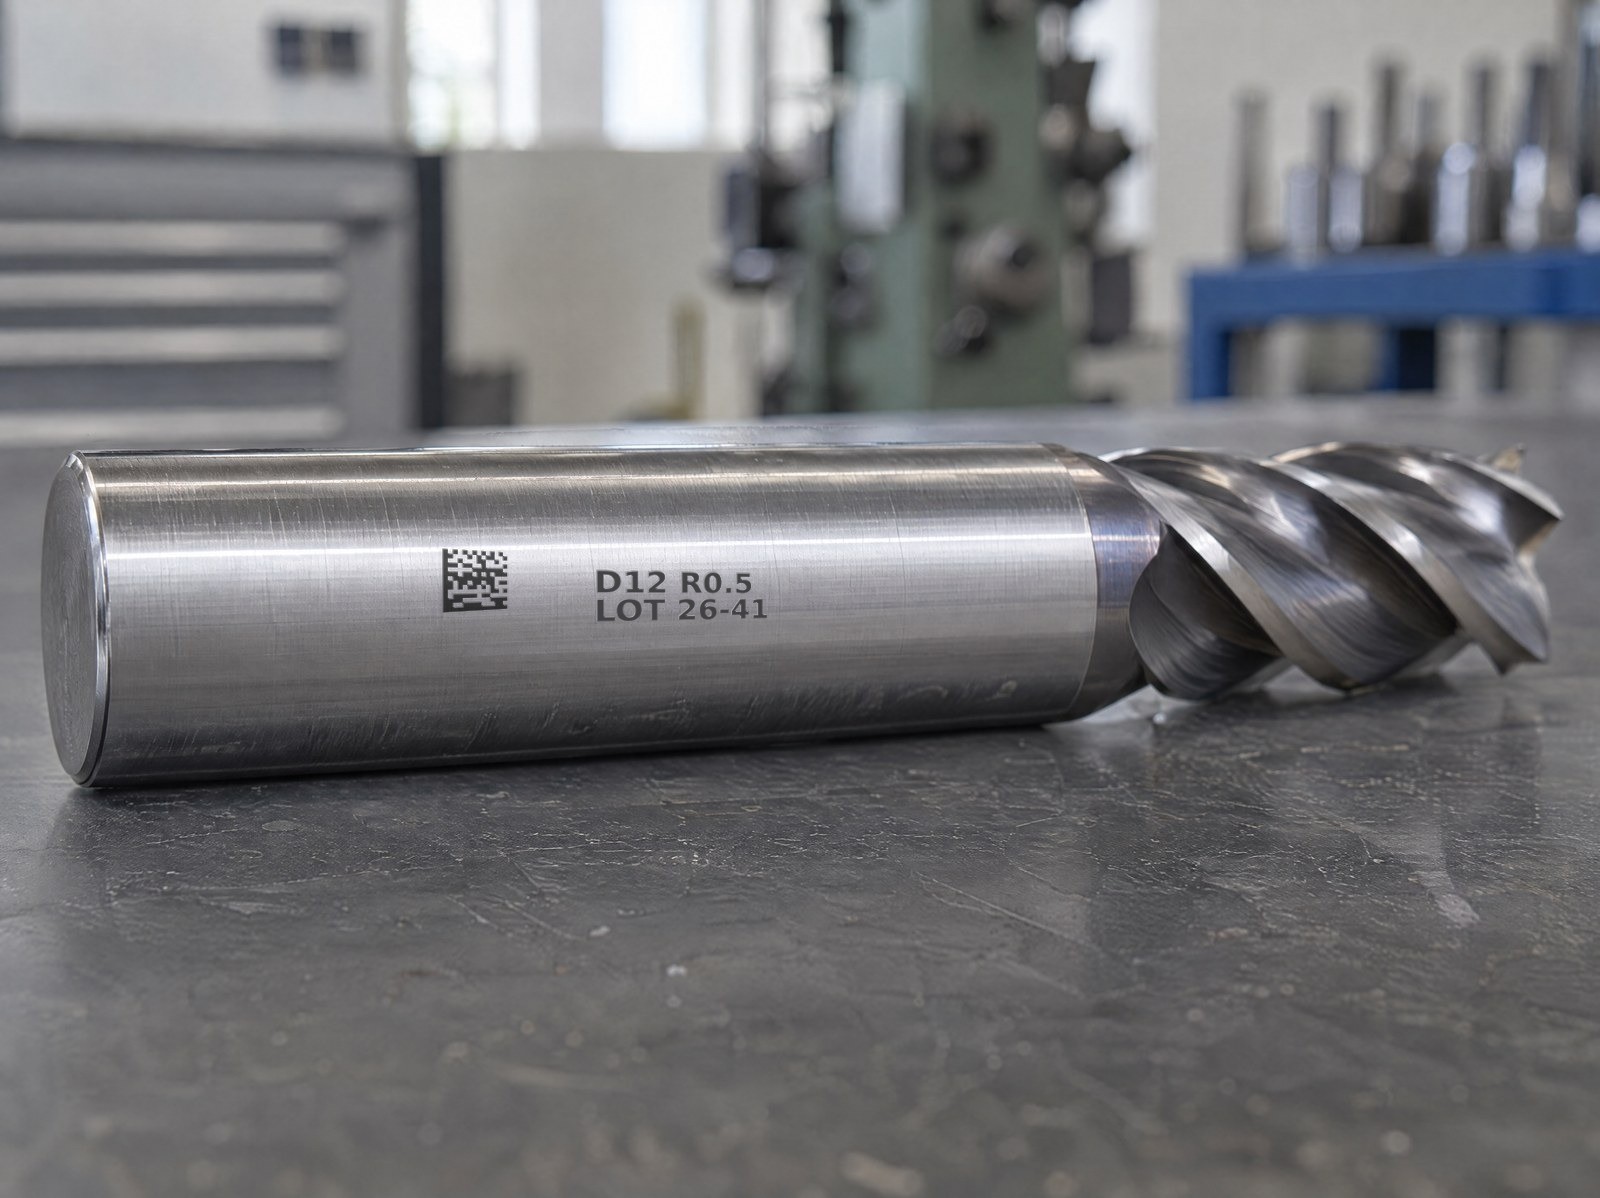
Quien produce insertos de torneado, fresas integrales y piezas pequeñas de corte conoce bien la misma limitación: hacer que quepan un DataMatrix y una cadena alfanumérica legibles en pocos milímetros cuadrados, sobre una cara que a veces no llega al centímetro de lado. El código debe permanecer legible para un lector en línea incluso después del afilado, el recubrimiento y las primeras horas de uso; la cadena debe poder leerse a simple vista o con un sistema OCR. En superficies tan pequeñas el margen de error es mínimo.
El instinto, cuando el marcado «no se lee», es subir la potencia. En estas dimensiones es casi siempre el movimiento equivocado: más energía ensancha la traza, tiende a quemar los bordes de los módulos y reduce el contraste entre celda llena y celda vacía, empeorando justo lo que se quería mejorar. El factor que decide si un DataMatrix con celda por debajo del medio milímetro es legible — o si una línea de texto de pocos cientos de micras se mantiene nítida — no es el número de vatios, sino la dimensión del spot, es decir, la focal y la óptica de escaneo.
Por qué no son los vatios los que hacen el micrograbado
La potencia gobierna cuánta energía llega al material por unidad de tiempo: sirve para establecer el contraste, la profundidad y la velocidad de proceso, pero no la finura del trazo. El detalle mínimo que el láser puede escribir lo fija el diámetro del punto focal: a igualdad de spot, aumentar la potencia ensancha la zona efectivamente trabajada — borde térmico, rebaba de los módulos — no la hace más precisa. En una herramienta, además, se busca el mínimo arranque posible para no debilitar el filo ni dañar el recubrimiento: el objetivo es el máximo contraste con la mínima fluencia. El micrograbado es, por tanto, ante todo un problema de resolución óptica, no de energía.
Spot, focal y campo: la relación que gobierna la resolución
El spot es tanto más pequeño cuanto más corta es la longitud de onda y la focal de la óptica, y cuanto más amplio es el haz de entrada a la lente. Es una relación de suma cero con el campo de trabajo: una focal corta concentra el haz en un spot pequeño y de alta densidad, ideal para el detalle preciso, pero estrecha el campo de marcado y reduce la profundidad de campo; una focal larga cubre un campo amplio pero con un spot más grande. Las lentes telecéntricas mantienen el haz perpendicular en todo el campo, con un spot uniforme del centro a los bordes — condición valiosa cuando se marca sobre superficies minúsculas. Quien quiera profundizar en la relación entre distancia focal y profundidad de campo encuentra aquí el panorama completo.
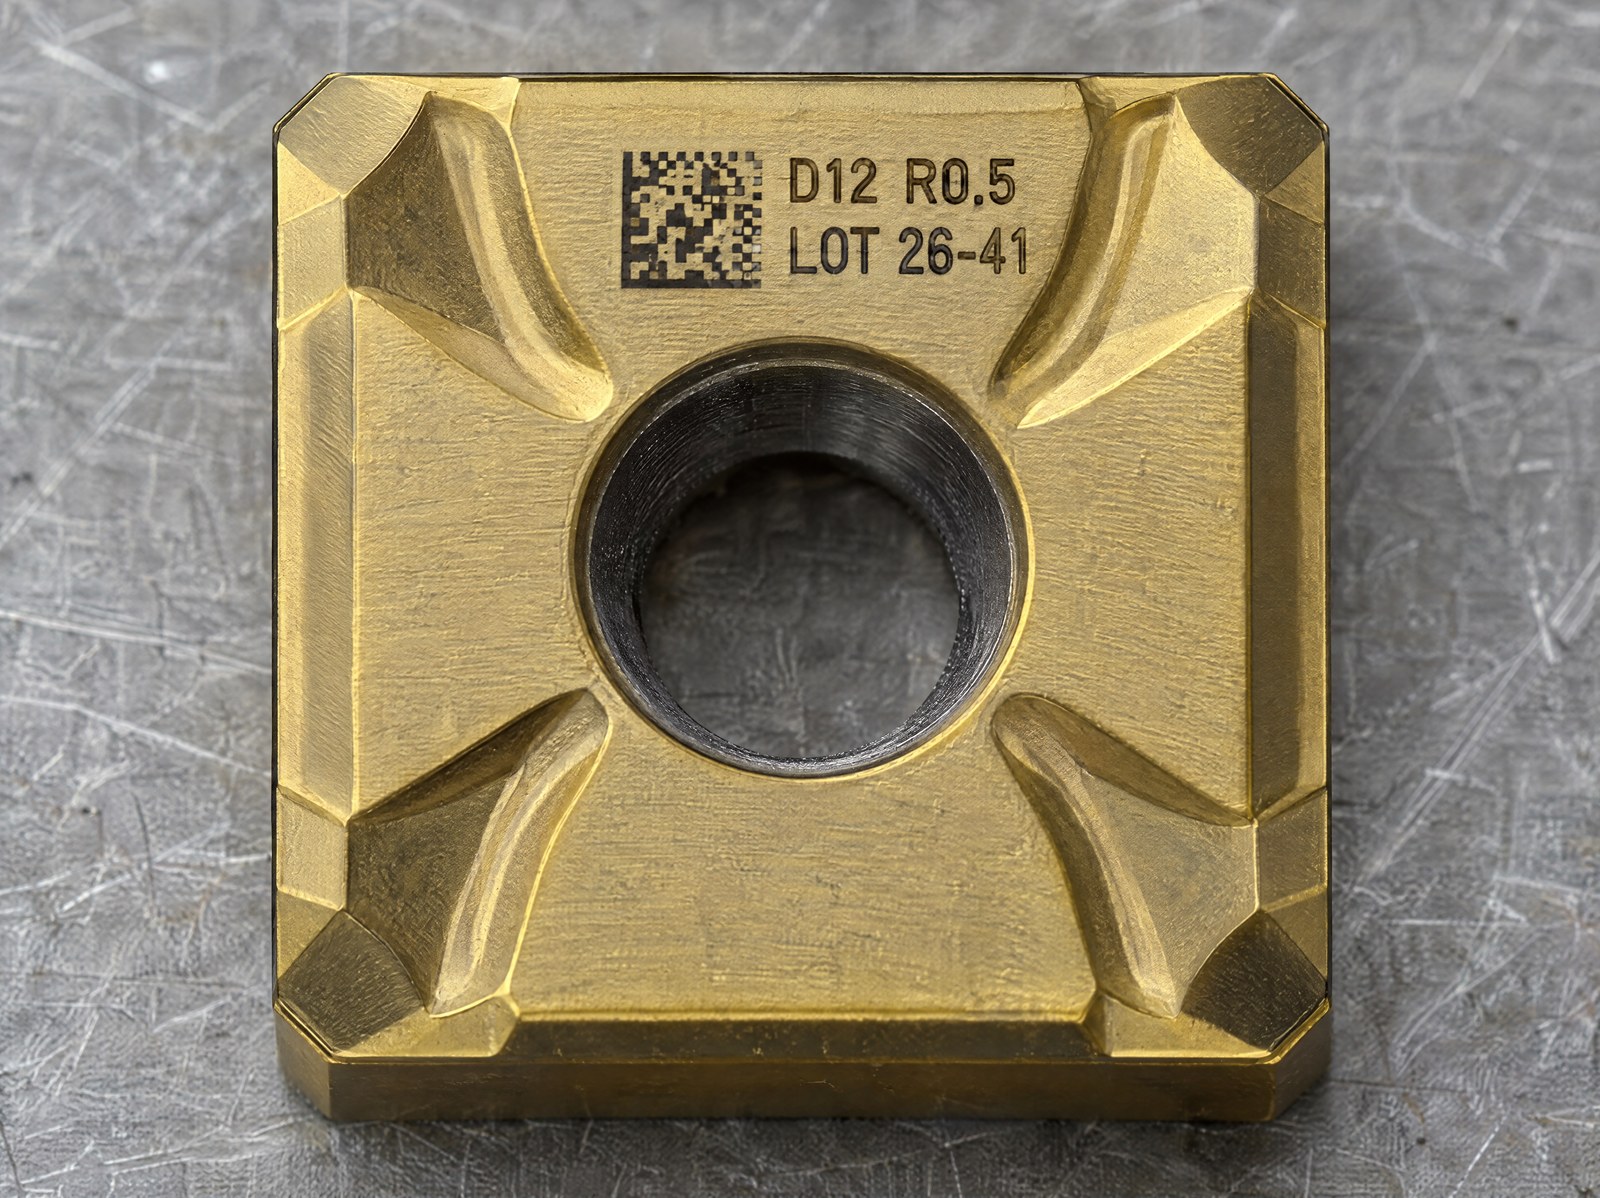
El punto operativo es precisamente este: en un inserto o en un mango de fresa el campo útil es pequeñísimo, por lo que se puede elegir una óptica de focal corta y campo reducido y obtener un spot preciso. La palanca es la óptica, no la alimentación.
Espesor mínimo de línea y celda del DataMatrix
El espesor mínimo de una línea coincide, en la práctica, con la dimensión del spot más el ensanchamiento de proceso: por debajo de ese valor no se baja, por mucha potencia que se use. Para un DataMatrix vale el mismo razonamiento en cada celda individual: para que el código sea resoluble tanto en el marcado como en la lectura, el módulo debe permanecer cómodamente más grande que el spot, de modo que celda llena y celda vacía resulten netamente distintas. Cuando la celda baja del medio milímetro, el margen entre spot y módulo se adelgaza y la calidad del código se resiente. La regla de proceso es dimensionar el código de manera que cada módulo valga varios spots, nunca uno solo: si no hay espacio, o se reduce el spot — focal más corta, o bien longitud de onda más corta — o se reducen los datos a codificar para dejar celdas más grandes.
Las fuentes tipográficas adecuadas para el micrograbado
Por debajo del milímetro, la elección tipográfica pesa tanto como los parámetros láser. Funcionan los caracteres de espesor de trazo uniforme, donde cada línea tiene la misma anchura del spot y el resultado es previsible; deben evitarse las fuentes con serifas y con fuerte contraste entre astas gruesas y finas, porque los trazos finos desaparecen en cuanto bajan por debajo de la dimensión del spot. Conviene privilegiar ojales abiertos y una buena altura de la x, para no hacer que las letras se cierren en un único macizo. Y sobre todo texto breve: lote y serial, no descripciones extensas. Menos caracteres significan cada uno más grande, por tanto más legible — a simple vista como para el OCR.
Cuándo se necesita el UV a 355 nm
Mientras la superficie lo permita, la fuente de láser de fibra a 1064 nm resuelve la gran mayoría de los marcados sobre herramientas. Pero cuando el spot mismo se convierte en el cuello de botella — la celda más pequeña, la línea más fina — entra en juego la longitud de onda. A 355 nm el haz se enfoca en un spot más pequeño que a 1064 nm a igualdad de óptica, porque el diámetro mínimo del spot escala con la longitud de onda. Además, la interacción del UV con el material es marcadamente «en frío», con un aporte térmico contenido: una ventaja sobre recubrimientos sensibles y filos delicados. El UV sigue siendo la elección reservada al detalle más extremo y a los materiales delicados, no la solución de primera instancia.
| Parámetro | Fibra 1064 nm | UV 355 nm |
|---|---|---|
| Longitud de onda | 1064 nm | 355 nm |
| Spot mínimo enfocable | Más grande | Más pequeño |
| Aporte térmico en el borde | Mayor | Contenido |
| Rol en el micrograbado | Estándar para la mayoría de los casos | Detalle más extremo y materiales delicados |
Grading en línea, verificación en laboratorio: dos controles distintos
Cuando se lleva un código al límite de su dimensión, hay que saber si es realmente legible — y los dos controles disponibles responden a preguntas distintas. El grading evalúa la calidad del código según una escala normalizada (ISO/IEC 15415 para los códigos 2D, AIM DPM para el marcado directo sobre pieza) y puede ejecutarse en línea con un sistema de visión, asignando una nota a cada pieza que pasa. La verificación es otra cosa: requiere condiciones de laboratorio controladas — iluminación, óptica e instrumento calibrados — y certifica la conformidad de manera repetible. No es un control de línea. En los códigos micrograbados la distinción es decisiva: un DataMatrix que obtiene un grading aceptable en línea puede requerir una verificación de laboratorio para confirmar que alcanza el grado exigido por el cliente. La diferencia entre lectura, grading y verificación es el punto en el que no hay que confundirse.
Cuándo conviene mantener solo el código (y para quién está pensado)
Hay un punto en el que texto y código 2D se disputan los mismos pocos milímetros cuadrados. Cuando el módulo del DataMatrix ya está cerca del límite del spot, añadir una línea de texto legible obliga o a ampliar el área del código — espacio que en el inserto no hay — o a reducir ambos por debajo del umbral de fiabilidad. En esos casos la elección de ingeniería correcta es renunciar al texto en claro y mantener solo el DataMatrix, que encierra lote, serial y código de pieza en una huella que un escáner resuelve mejor que el ojo. El texto se conserva solo cuando un operario debe leerlo sin instrumento.
El micrograbado optimizado sobre el spot está pensado para quien marca insertos, fresas y piezas pequeñas de corte con requisitos de trazabilidad sobre superficies pequeñas, donde el marcado de fresas y herramientas debe permanecer legible tras recubrimientos y desgaste. No hace falta forzar hacia el spot más pequeño o hacia el UV cuando la superficie es amplia y la fibra estándar ya resuelve el código con margen: en esos casos se complica el proceso sin ganancia. Pero cuando la cara a marcar es minúscula y el código debe soportar lectura y grading, el factor sobre el que trabajar es el spot — la focal y la óptica — no los vatios.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.