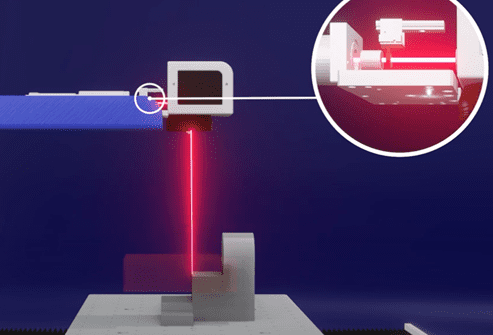
El marcado por láser con sistemas de escaneado galvanométrico es ahora la norma tecnológica para las aplicaciones industriales que requieren velocidad, precisión y flexibilidad operativa. Estos sistemas, conocidos comúnmente como láseres galvanométricos o láseres de escaneado, utilizan espejos giratorios controlados electrónicamente para desviar el haz láser sobre un área de trabajo definida, lo que permite crear marcas complejas con una velocidad y precisión inalcanzables para los sistemas tradicionales.
Sin embargo, el rendimiento real de un sistema galvanométrico depende críticamente de la correcta gestión de los parámetros ópticos, en particular la distancia focal y la profundidad de campo. Un conocimiento profundo de estos elementos es esencial para seleccionar la configuración óptima, maximizar la calidad del marcado y garantizar la repetibilidad del proceso en contextos de producción industrial.
La configuración más habitual utiliza lentes F-Theta (de campo plano), diseñadas específicamente para garantizar el enfoque uniforme del rayo láser en un plano de trabajo y la proporcionalidad entre el ángulo de desviación de los espejos galvanométricos y la posición del punto focal. Estas lentes forman la interfaz crítica entre el sistema de escaneado y el componente a marcar, determinando directamente el área de trabajo, la resolución óptica y las tolerancias de funcionamiento.

Principios ópticos: distancia focal y profundidad de campo
Distancia focal y tamaño del punto láser
La distancia focal de una lente F-Theta representa la distancia entre el plano principal de la lente y el plano focal donde el rayo láser alcanza su diámetro mínimo y, en consecuencia, su máxima densidad de energía. Esta distancia, normalmente entre 100 mm y 500 mm en aplicaciones industriales, determina tanto la zona de trabajo disponible como las características geométricas del punto focal.
El diámetro del punto focal se rige por la relación física:
d = (4 × λ × f) / (π × D)
donde:
- d = diámetro del punto focal
- λ = longitud de onda del láser
- f = distancia focal del objetivo
- D = diámetro del rayo láser antes de la lente

Esta relación muestra inmediatamente que , en igualdad de condiciones, las distancias focales mayores producen puntos focales mayores. Un objetivo de 420 mm generará un punto focal significativamente mayor que un objetivo de 100 mm, lo que provocará una reducción de la densidad de energía y cambios sustanciales en las características de marcado.
Las implicaciones operativas son directas:
| Objetivos de distancia focal corta (100-160 mm) | Objetivos de distancia focal media (250-330 mm) | Objetivos de distancia focal larga (420-500 mm) |
| Punto focal bajo con alta densidad de energía | Equilibrio entre el tamaño del punto y el área de trabajo | Área de trabajo ampliada (hasta 350×350 mm y más) |
| Área de trabajo limitada (normalmente de 70×70 mm a 110×110 mm) | Rangos típicos de 175×175 mm a 230×230 mm | Punto focal más grande con densidad de energía reducida |
| Ideal para marcas de precisión en componentes pequeños | Versatilidad para aplicaciones industriales generales | Mayor profundidad de campo (véase el párrafo siguiente) |
| Mayor sensibilidad a los cambios de altura de la pieza | Tolerancias de funcionamiento aceptables para la producción en serie | Necesidad de potencias láser más elevadas para mantener la eficacia en materiales críticos |
Profundidad de campo: definición y relevancia operativa
La profundidad de campo (DOF) representa el intervalo de distancia a lo largo del eje óptico dentro del cual el diámetro del haz láser permanece lo suficientemente pequeño como para garantizar una calidad de marcado aceptable. Técnicamente, la profundidad de campo se define como la distancia total dentro de la cual el diámetro del haz no supera √2 veces el diámetro mínimo en el plano focal.
La profundidad de campo puede aproximarse mediante la relación
DOF ≈ (4 × λ × f²) / (π × D²)

Al analizar esta fórmula surgen relaciones críticas:
- La profundidad de campo aumenta con el cuadrado de la distancia focal: un objetivo de 420 mm ofrece una DOF significativamente mayor que un objetivo de 160 mm
- La profundidad de campo disminuye con el cuadrado del diámetro del haz: los haces láser más anchos antes del objetivo reducen drásticamente la tolerancia vertical
- La profundidad de campo está influida por la longitud de onda: los láseres con longitudes de onda más largas (por ejemplo, los de CO₂ a 10,6 µm) ofrecen mayor DOF que los láseres de fibra (1,06 µm) para la misma configuración óptica
Tolerancias operativas y variaciones dimensionales
En contextos de producción reales, comprender la profundidad de campo se traduce directamente en definir las tolerancias admisibles para el posicionamiento de los componentes. Un sistema con una profundidad de campo de ±2 mm puede tolerar variaciones dimensionales de los componentes, oscilaciones de la cinta transportadora o imprecisiones de posicionamiento dentro de este rango sin comprometer significativamente la calidad del marcado.
Esta característica es especialmente crítica cuando
Los componentes con grandes tolerancias dimensionales: piezas fundidas, moldeadas, forjadas, tienen una variabilidad geométrica inherente que debe ser absorbida por el sistema óptico.
Marcado en superficies no planas: los componentes cilíndricos, esféricos o de curvatura compleja introducen variaciones de distancia focal que deben estar dentro de la profundidad de campo disponible.
Integración en líneas automatizadas: donde la repetibilidad del posicionamiento mecánico no siempre está garantizada con precisión micrométrica.
Producción multiformato: cuando el mismo cabezal de marcado tiene que operar sobre componentes con alturas o grosores diferentes.


Impacto del tipo de fuente láser
La elección de la tecnología de la fuente láser influye profundamente en los parámetros ópticos de funcionamiento y, en consecuencia, en la profundidad de campo y las tolerancias manejables.

Láser de fibra
Los láseres de fibra suelen funcionar a una longitud de onda de 1064 nm (1,06 µm) y son el estándar para el marcado en metales, plásticos técnicos y materiales compuestos. La longitud de onda relativamente corta significa:
Punto focal muy pequeño: la pequeña longitud de onda permite tamaños de punto focal del orden de 20-50 µm con lentes estándar, lo que garantiza una alta resolución y una densidad de energía superior.
Profundidad de campo limitada: debido precisamente a la corta longitud de onda, la profundidad de campo es menor que en otras tecnologías láser con la misma configuración óptica. Las DOF típicas están entre ±1 mm y ±3 mm para objetivos de distancia focal media.
Mayor sensibilidad al posicionamiento: la reducción de las tolerancias verticales exige una mayor atención al posicionamiento de los componentes o la adopción de sistemas dinámicos de compensación del enfoque.
Sin embargo, los láseres de fibra ofrecen una excelente calidad del haz (M² típicamente <1,3), lo que permite mantener unas características geométricas óptimas del punto focal incluso con objetivos de distancia focal relativamente larga, compensando parcialmente las limitaciones en la profundidad de campo.


Láser UV
Los láseres ultravioleta funcionan a longitudes de onda de 355 nm o 266 nm, con características ópticas especiales:
Punto focal extremadamente corto: la longitud de onda muy corta permite resoluciones micrométricas excepcionales, ideales para marcas de precisión en componentes electrónicos o médicos.
Profundidad de campo muy limitada: la DOF se reduce proporcionalmente, normalmente entre ±0,5 mm y ±1,5 mm. Esto requiere un posicionamiento extremadamente preciso del componente.
Sensibilidad crítica a las variaciones: las tolerancias de funcionamiento están muy restringidas, por lo que casi siempre es necesario utilizar sistemas de corrección del enfoque o equipos de posicionamiento de alta precisión.
El marcado UV encuentra su principal aplicación en contextos en los que la resolución y la calidad de la superficie se priorizan sobre la velocidad del proceso o la facilidad de integración.


Láser CO₂.
Los láseres de CO₂ funcionan a una longitud de onda de 10,6 µm, más de diez veces superior a la de los láseres de fibra:
Punto focal relativamente grande: el diámetro típico del punto focal es mayor (80-200 µm), lo que da lugar a una menor densidad de energía local.
Profundidad de campo ampliada: la DOF puede alcanzar ±5 mm o más, lo que ofrece tolerancias de funcionamiento significativamente mayores y una mayor flexibilidad en la integración.
Sensibilidad reducida al posicionamiento: las variaciones dimensionales de los componentes o las imprecisiones de posicionamiento tienen poco impacto en la calidad final.
Los láseres de CO₂ son especialmente adecuados para marcar sobre materiales orgánicos (madera, papel, textiles, plásticos no aditivos) y para aplicaciones en las que las tolerancias de posicionamiento son críticas.


Calidad del haz (M²) y consecuencias operativas
El parámetro M² (factor de calidad del haz) cuantifica cuánto se desvía el haz láser real del haz gaussiano ideal. Un valor de M² = 1 representa el haz perfecto, mientras que los valores más altos indican desviación del ideal.
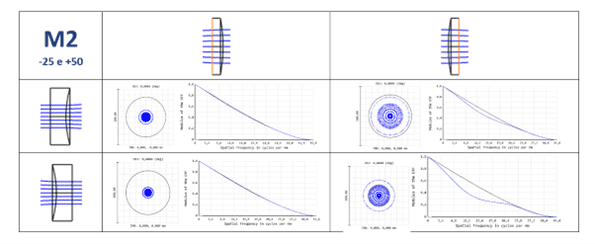
Láser de fibra de alta calidad: M² típicamente 1,1-1,3
Láser UV: M² típicamente 1,2-1,5
Láser de CO₂: M² variable, típicamente 1,1-1,4 para fuentes de calidad
Un valor inferior de M² implica:
- Punto focal más pequeño para la misma configuración óptica
- Profundidad de campo ligeramente reducida, pero con mejor conservación de la calidad del haz desenfocado
- Aumento de la eficiencia energética en la zona focal
- Tolerancias ópticas más estrictas para mantener el rendimiento declarado
Influencia del material de marcado
Las características del material objetivo influyen profundamente en la elección de los parámetros ópticos y en la gestión de la profundidad de campo.
Absorción de la radiación láser
Los distintos materiales tienen coeficientes de absorción radicalmente diferentes para cada longitud de onda del láser:
Metales con láser de fibra (1064 nm):
- Acero inoxidable: alta absorción, marcado eficaz incluso con una densidad de energía moderada
- Aluminio: baja absorción, requiere mayor densidad de energía
- Cobre y latón: absorción muy baja a 1064 nm, marcado crítico sin tratamiento superficial


Esta variabilidad significa que la profundidad de campo utilizable puede diferir realmente del valor teórico: los materiales con baja absorción requieren una mayor densidad de energía, lo que reduce el rango dentro del cual el marcado mantiene una calidad aceptable.
Plásticos y polímeros:
- Materiales aditivos para láseres: absorción optimizada para longitudes de onda específicas
- Plásticos transparentes: marcado complejo con láser de fibra, más eficaz con UV
- Polímeros orgánicos: excelente absorción con láseres de CO₂.


Conductividad térmica y disipación de energía
La conductividad térmica del material determina la difusión del calor desde la zona de marcado:
Materiales altamente conductores (aluminio, cobre):
- La rápida dispersión térmica reduce la eficacia del marcado
- Necesidad de alta densidad energética concentrada en poco tiempo
- Profundidad de campo efectiva reducida para mantener los resultados visibles
Materiales de baja conductividad (acero inoxidable, titanio, plásticos):
- Calor concentrado en la zona de interacción
- Marcaje eficaz incluso con menor densidad de energía
- Mayor aprovechamiento de toda la profundidad de campo teórica
Morfología y rugosidad de la superficie
La rugosidad de la superficie introduce variaciones micrométricas locales que interactúan con la profundidad de campo:
Superficies pulidas o arenadas:
- Pulido de espejos: alta reflexión, requiere mayor densidad de energía
- Chorro de arena: superficie difusa, marcado más uniforme pero menos contrastado


Superficies oxidadas o tratadas:
- Capa de óxido: comportamiento óptico diferente del sustrato
- Revestimientos: absorción modificada, posible deslaminación


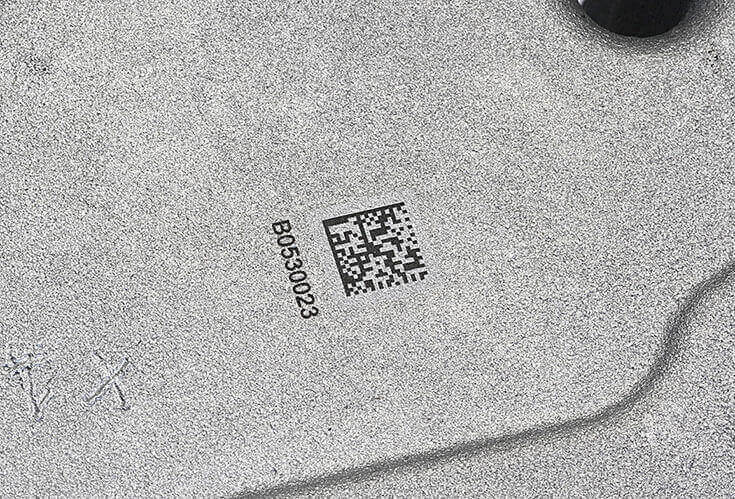
En superficies con una rugosidad elevada (Ra > 3 µm), las variaciones locales de altura pueden ocupar una proporción significativa de la profundidad de campo disponible, lo que reduce eficazmente las tolerancias admisibles para el posicionamiento de los componentes.
Relación entre el área de trabajo y las tolerancias operativas
Existe una correlación inversa entre el área de trabajo disponible y las tolerancias de posicionamiento:
| Distancia focal | Área de trabajo típica | Profundidad de campo indicativa | Aplicaciones preferidas |
| 100 mm | 70×70 mm | ±1,0 mm | Microelectrónica, micromarcaje |
| 160 mm | 110×110 mm | ±1,5 mm | Componentes de precisión |
| 254 mm | 175×175 mm | ±2,5 mm | Aplicaciones industriales generales |
| 330 mm | 230×230 mm | ±3,5 mm | Componentes de automoción, mecánica |
| 420 mm | 300×300 mm | ±5,0 mm | Componentes grandes, tolerancias amplias |
Esta tabla pone de manifiesto la compensación fundamental: los sistemas diseñados para grandes áreas de trabajo ofrecen una mayor tolerancia posicional, pero con un punto focal más amplio y la consiguiente reducción de la densidad de energía y la resolución.
Estrategias para optimizar la profundidad de campo y las tolerancias
Selección de la configuración óptica óptima
La elección de la distancia focal debe ser equilibrada:
- Tamaño del componente: el área de trabajo debe contener fácilmente todas las zonas a marcar
- Precisión requerida: las marcas de alta resolución necesitan distancias focales cortas
- Tolerancias dimensionales: los componentes con gran variabilidad se benefician de las distancias focales largas
- Tipo de material: los materiales difíciles requieren una alta densidad de energía (distancias focales cortas)
Control Dinámico del Fuego
Como ya se ha dicho, los sistemas con compensación dinámica del enfoque amplían artificialmente la profundidad de campo operativa, lo que permite el marcado en geometrías complejas manteniendo una densidad de energía óptima.
Sistemas de detección de superficies
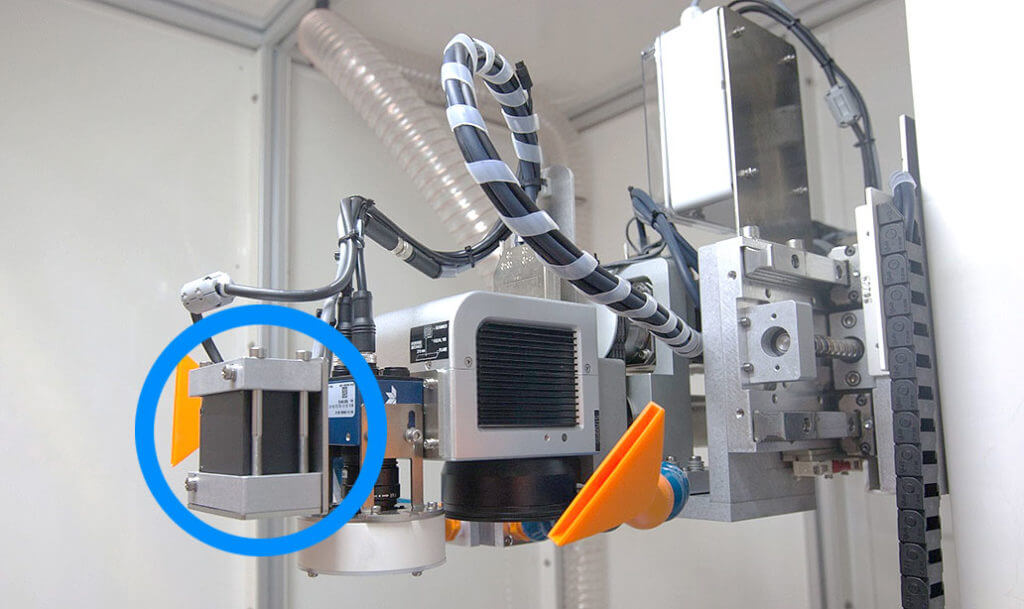
La integración de sensores de distancia láser u ópticos permite medir la posición del componente en tiempo real y compensar automáticamente las variaciones:
- Sensores de triangulación láser: precisión 10-50 µm
- Sistemas de visión 3D: reconstrucción geométrica completa
- Codificador de posición: compensación dinámica en ejes controlados


Optimización de los parámetros del proceso
Incluso con una profundidad de campo fija, se puede ampliar el radio de acción mediante:
Aumento de la potencia del láser: compensa parcialmente la reducción de la densidad de energía fuera de foco ampliando el alcance utilizable.
Velocidad de marcado reducida: el mayor tiempo de interacción compensa la menor densidad de energía.
Marcas de paso múltiple: la repetición de la trayectoria aumenta la energía total depositada, mejorando la visibilidad incluso fuera de la zona óptima.
Sin embargo, estas estrategias dan lugar a aumentos del tiempo de ciclo que deben sopesarse con los requisitos de producción.
Pruebas experimentales y validación operativa
La determinación empírica de la profundidad de campo real para una aplicación concreta requiere pruebas sistemáticas de marcado:
- Marcado de dimensión progresiva: realización del mismo marcado en muestras colocadas a distancias incrementales de la lente F-Theta.
- Evaluación de la calidad: medición del contraste, legibilidad del código, tamaño de la línea, profundidad del grabado
- Identificación de la gama aceptable: definición de los límites dentro de los cuales el marcado cumple las normas de calidad exigidas.
Este rango representa la profundidad de campo operativa para esa combinación específica de material, parámetros láser y requisitos de calidad, que puede diferir significativamente del valor teórico calculado.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.