En la producción industrial moderna, la preparación de la superficie es un paso crítico que influye directamente en la adherencia de los revestimientos, la calidad de las soldaduras y el rendimiento mecánico del componente final. Los óxidos, la cascarilla de laminación, los residuos aceitosos y los contaminantes orgánicos comprometen la integridad de los procesos posteriores, generando defectos, desechos y elevados costes de reelaboración.
Los métodos tradicionales de preparación de superficies (chorro de arena, granallado, decapado químico y limpieza mecánica) tienen limitaciones estructurales cada vez más difíciles de conciliar con las exigencias actuales de sostenibilidad medioambiental, seguridad operativa y precisión técnica. El proceso de ablación láser surge como una solución tecnológica avanzada para la eliminación selectiva de contaminantes sin utilizar abrasivos, productos químicos ni contacto mecánico directo con el sustrato.

Esta tecnología fotónica permite vaporizar los materiales no deseados mediante impulsos láser de alta energía, manteniendo la integridad del material base y reduciendo el impacto medioambiental del proceso. Comprender las características operativas, las ventajas técnicas y las limitaciones de aplicación de la limpieza por láser es crucial para evaluar su adopción estratégica en contextos de producción industrial.
Principios físicos de la ablación por láser para la limpieza de superficies
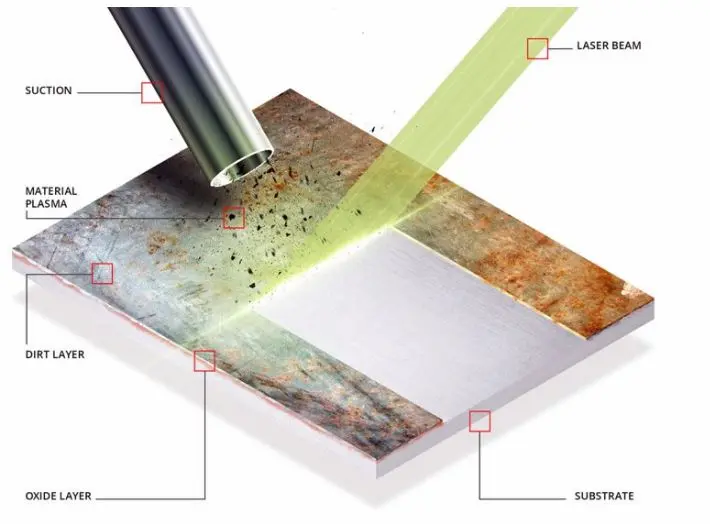
La limpieza por láser aprovecha el fenómeno de laablación fototérmica: el rayo láser es absorbido selectivamente por la capa contaminante de la superficie, generando un rápido aumento de la temperatura localizada. La energía térmica provoca la sublimación o vaporización del material no deseado, que se elimina de la superficie por expulsión física.
La selectividad del proceso depende de la diferencia de absorción de energía entre el contaminante y el sustrato metálico. Los óxidos ferrosos, por ejemplo, absorben la radiación láser con mucha más eficacia que el acero subyacente, lo que permite una eliminación controlada sin dañar el metal base.
Los parámetros críticos del proceso son
- Longitud de onda de la fuente láser: normalmente entre 1064 nm (fibra) y 10600 nm (CO₂), seleccionada según el tipo de contaminante y sustrato
- Densidad de energía (fluencia): expresada en J/cm², determina la profundidad de eliminación por pulso único
- Frecuencia de repetición: desde unos pocos Hz hasta varios cientos de kHz, afecta a la velocidad del proceso
- Duración del pulso: de nanosegundos a microsegundos, regula la transferencia de calor y los efectos secundarios sobre el sustrato
- Velocidad de exploración: parámetro geométrico que define el área procesada por unidad de tiempo
La interacción láser-materia genera un efecto de limpieza por capas: cada pulso elimina un grosor controlado de contaminante, lo que permite una precisión de proceso que no puede conseguirse con los métodos abrasivos tradicionales.
Comparación técnica de la limpieza láser y el chorreado tradicional
El análisis comparativo entre la tecnología láser y la voladura convencional muestra diferencias sustanciales en los mecanismos de funcionamiento, el rendimiento técnico y las implicaciones del proceso.
| Parámetro | Limpieza láser | Chorro de arena |
| Mecanismo de extracción | Ablación fototérmica selectiva | Impacto mecánico abrasivo |
| Selectividad del material | Alto, controlable mediante parámetros láser | Limitado, dependiendo de la dureza relativa |
| Rugosidad superficial inducida | Ra típicamente < 2 µm, controlable | Ra variable 5-15 µm, poco controlable |
| Modificación microestructural | Mínimo, zona alterada térmicamente < 10 µm | Endurecimiento superficial, tensión residual |
| Consumibles necesarios | Ninguno | Abrasivo (alúmina, granalla, vidrio) |
| Generación de residuos | Polvo fino mínimo y fácilmente filtrable | Alto, abrasivo gastado y contaminantes |
| Emisiones atmosféricas | Humos orgánicos de combustión, filtrables | Polvos abrasivos, alto impacto medioambiental |
| Precisión geométrica | Alto control dimensional, zonas seleccionadas | Difícil de controlar, riesgo de erosión de los bordes |
| Repetibilidad del proceso | Alto, parametrizable digitalmente | Media, depende del operario y del desgaste de la boquilla |
| Seguridad del operario | Protección ocular, vapores; sin contacto | EPI completo, exposición al polvo, ruido elevado |
El chorreado mecánico elimina los contaminantes mediante el impacto cinético de partículas abrasivas aceleradas neumáticamente. Este mecanismo genera inevitablemente un cambio en la topografía de la superficie, con aumento de la rugosidad y posible erosión de geometrías críticas. El abrasivo usado requiere su eliminación como residuo especial, especialmente cuando está contaminado con metales pesados o sustancias tóxicas.
En cambio, la tecnología láser ofrece un control paramétrico preciso, que permite la eliminación selectiva de capas superficiales específicas manteniendo intacto el sustrato. La capacidad de programar digitalmente las trayectorias de exploración y modular la energía aplicada permite adaptar el proceso a geometrías complejas y requisitos superficiales diferenciados.
Aplicaciones industriales de la limpieza láser
Preparación de la superficie antes de soldar
La eliminación de óxidos, incrustaciones y revestimientos protectores antes de la soldadura es una aplicación crítica en la que la limpieza por láser aporta ventajas técnicas sustanciales. La presencia de contaminantes superficiales genera porosidad, inclusiones y defectos metalúrgicos que comprometen la integridad estructural de la unión soldada.
El proceso láser permite preparar selectivamente las zonas a soldar sin alterar las zonas circundantes, conservando los revestimientos protectores funcionales. La rugosidad controlada de la superficie tratada favorece la adherencia del baño fundido sin introducir tensiones residuales ni alteraciones microestructurales indeseables.
Decapado de componentes aeronáuticos y navales
En la industria aeroespacial, la eliminación de las capas protectoras envejecidas y la corrosión superficial de las aleaciones de aluminio y titanio requiere metodologías que preserven rigurosamente la integridad dimensional y mecánica del componente. La limpieza selectiva por láser permite eliminar las capas de pintura, imprimación y corrosión sin dañar el sustrato metálico subyacente, evitando el adelgazamiento crítico de las paredes estructurales.
Los procesos químicos tradicionales emplean soluciones ácidas agresivas que generan residuos líquidos peligrosos y requieren una neutralización controlada. La ablación por láser elimina por completo el uso de productos químicos, reduciendo los costes de eliminación y los riesgos medioambientales asociados.

Conservación Restauración de Superficies Metálicas Históricas
La conservación de objetos metálicos de valor histórico y artístico requiere métodos de limpieza extremadamente controlados, capaces de eliminar los productos de la corrosión preservando al mismo tiempo la pátina original y las características auténticas de la superficie. La tecnología láser ofrece la selectividad necesaria para eliminar las capas de óxido nocivas, preservando al mismo tiempo las capas de pátina natural deseables desde el punto de vista de la conservación.
Los sistemas láser portátiles permiten intervenir in situ en estructuras monumentales, eliminando la necesidad de desmontar y transportar los componentes a instalaciones de tratamiento centralizadas.
Mantenimiento industrial y eliminación de óxido
La eliminación periódica de óxidos y corrosión de las estructuras metálicas expuestas a la intemperie es una actividad de mantenimiento recurrente en la industria. La limpieza láser permite restablecer las condiciones óptimas de la superficie para posteriores tratamientos protectores, sin alterar las propiedades mecánicas del sustrato.
La ausencia de abrasivos y productos químicos hace que el proceso sea especialmente adecuado para trabajar en entornos operativos sensibles, donde la contaminación por polvo o residuos químicos sería inaceptable.

Ventajas operativas y técnicas de la tecnología láser
Sostenibilidad medioambiental y cumplimiento de la normativa
La eliminación de abrasivos desechables y productos químicos agresivos reduce drásticamente la generación de residuos peligrosos, simplificando el cumplimiento de la normativa medioambiental europea (Directiva de Residuos 2008/98/CE) y la normativa REACH sobre gestión de productos químicos. Los sistemas integrados de extracción y filtración capturan el polvo generado por la ablación, reduciendo las emisiones a la atmósfera a niveles insignificantes.
Precisión dimensional y preservación de la integridad estructural
La capacidad de controlar micrométricamente la profundidad de eliminación evita el adelgazamiento del sustrato metálico, un problema crítico cuando se granallan componentes con tolerancias estrechas o paredes finas. La ablación selectiva preserva completamente las geometrías funcionales, los bordes, las roscas y las superficies críticas para el acoplamiento mecánico.

Automatización y repetibilidad de procesos
Los sistemas láser industriales integran controles digitales que permiten la programación de secuencias de funcionamiento complejas, el almacenamiento de parámetros óptimos para distintos tipos de sustrato y la repetibilidad absoluta del proceso. La integración con sistemas robotizados permite la automatización completa de la limpieza de componentes geométricamente complejos, eliminando la variabilidad introducida por el operario manual.
Seguridad operativa y ergonomía
La reducción de la exposición del operario al polvo abrasivo, el ruido intenso y las vibraciones mecánicas mejora significativamente las condiciones ergonómicas de trabajo. Los sistemas láser sólo requieren protección ocular específica y una gestión controlada de los humos de ablación mediante aspiración localizada, lo que simplifica los requisitos de los equipos de protección individual.
Límites tecnológicos y restricciones de aplicación
Inversión inicial y costes de adquisición
Los sistemas láser industriales para la limpieza de superficies requieren una inversión inicial mayor que los equipos de chorreado convencionales. La evaluación económica de la adopción debe tener en cuenta la reducción de los costes de funcionamiento (eliminación de consumibles, reducción de la eliminación de residuos, menor mantenimiento) a medio y largo plazo.
Productividad en Grandes Superficies
La velocidad del tratamiento láser suele ser inferior a la del chorreado cuando se aplica a zonas grandes y uniformemente contaminadas. La superficie tratada por unidad de tiempo depende de la potencia láser disponible y de la densidad de energía necesaria para una ablación eficaz. Para aplicaciones que requieran el tratamiento de grandes estructuras metálicas con espesores de contaminante uniformes, el chorreado mecánico puede seguir siendo la solución más productiva.
Limitaciones de los contaminantes espesos o estratificados
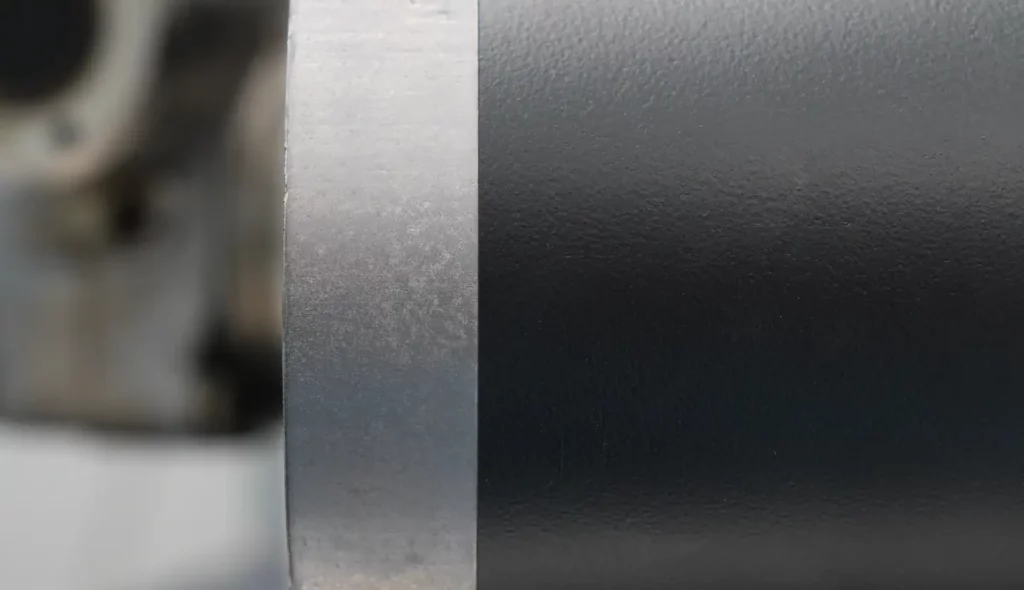
Los revestimientos muy gruesos o los contaminantes de capas complejas pueden requerir varias pasadas de láser para lograr una eliminación completa, lo que reduce la eficacia global del proceso. La penetración del láser está limitada por la capacidad de ablación por pulso, lo que hace que la tecnología sea menos eficaz en acumulaciones de contaminantes de espesor milimétrico.
Materiales reflectantes y absorción de energía
Los sustratos metálicos muy reflectantes (aluminio pulido, superficies cromadas) tienen bajos coeficientes de absorción del láser, por lo que requieren mayores densidades de energía y reducen la eficacia del proceso. La selección de la longitud de onda láser adecuada es fundamental para optimizar la interacción con el material específico que se procesa.
Geometrías complejas y accesibilidad
Los componentes con cavidades internas, geometrías tridimensionales complejas o zonas blindadas pueden presentar dificultades de accesibilidad para el rayo láser. Aunque los sistemas robóticos mejoran notablemente la versatilidad geométrica, algunas configuraciones pueden requerir cabezales láser articulados especializados o enfoques de proceso alternativos.

Selección Tecnológica: Criterios de Decisión para la Adopción de la Limpieza Láser
La evaluación de la adopción de la tecnología láser requiere un análisis multicriterio que tenga en cuenta factores técnicos, económicos, normativos y operativos específicos del contexto de producción.
Factores favorables a la adopción del láser:
- Componentes de alto valor añadido con tolerancias dimensionales ajustadas
- Necesidad de preservar la integridad estructural y las propiedades mecánicas del sustrato
- Necesidades de limpieza selectiva en zonas localizadas
- Restricciones o limitaciones medioambientales estrictas en la eliminación de residuos peligrosos
- Materiales sensibles a las tensiones mecánicas o a las alteraciones microestructurales
- Necesidades de automatización e integración en líneas de producción robotizadas
- Producción diversificada con cambios frecuentes de geometría y material
Factores favorables al chorro de arena tradicional:
- Grandes superficies uniformemente contaminadas
- Amplias tolerancias dimensionales
- Producción de gran volumen con geometrías normalizadas
- Necesidad de perfiles de alta rugosidad para la adherencia mecánica
- Contaminantes gruesos o recubrimientos multicapa
- Disponibilidad limitada de capital para inversiones tecnológicas
La decisión óptima se deriva de un análisis integrado de estos factores, teniendo en cuenta la evolución de la normativa medioambiental y las perspectivas de desarrollo tecnológico del sector.
Conclusiones: Evolución Tecnológica en la Preparación Industrial de Superficies
La limpieza por láser representa una importante evolución tecnológica en el panorama de los procesos de preparación de superficies, y ofrece ventajas distintivas en términos de precisión técnica, sostenibilidad medioambiental y calidad del resultado final. La capacidad de eliminar selectivamente los contaminantes preservando la integridad del sustrato abre oportunidades de aplicación imposibles de realizar con las metodologías tradicionales.

La adopción estratégica de esta tecnología requiere un conocimiento profundo de las características operativas, las limitaciones de aplicación y los criterios de evaluación técnico-económica específicos del contexto de producción. La tecnología láser no sustituye universalmente a los procesos tradicionales, sino que los complementa ampliando la gama de soluciones disponibles para abordar problemas de preparación de superficies cada vez más complejos y diversificados.
La evolución de las fuentes láser hacia potencias mayores, eficiencias mejoradas y costes reducidos seguirá ampliando el campo de aplicación de la limpieza láser, consolidando su papel en las estrategias de innovación tecnológica industrial.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.