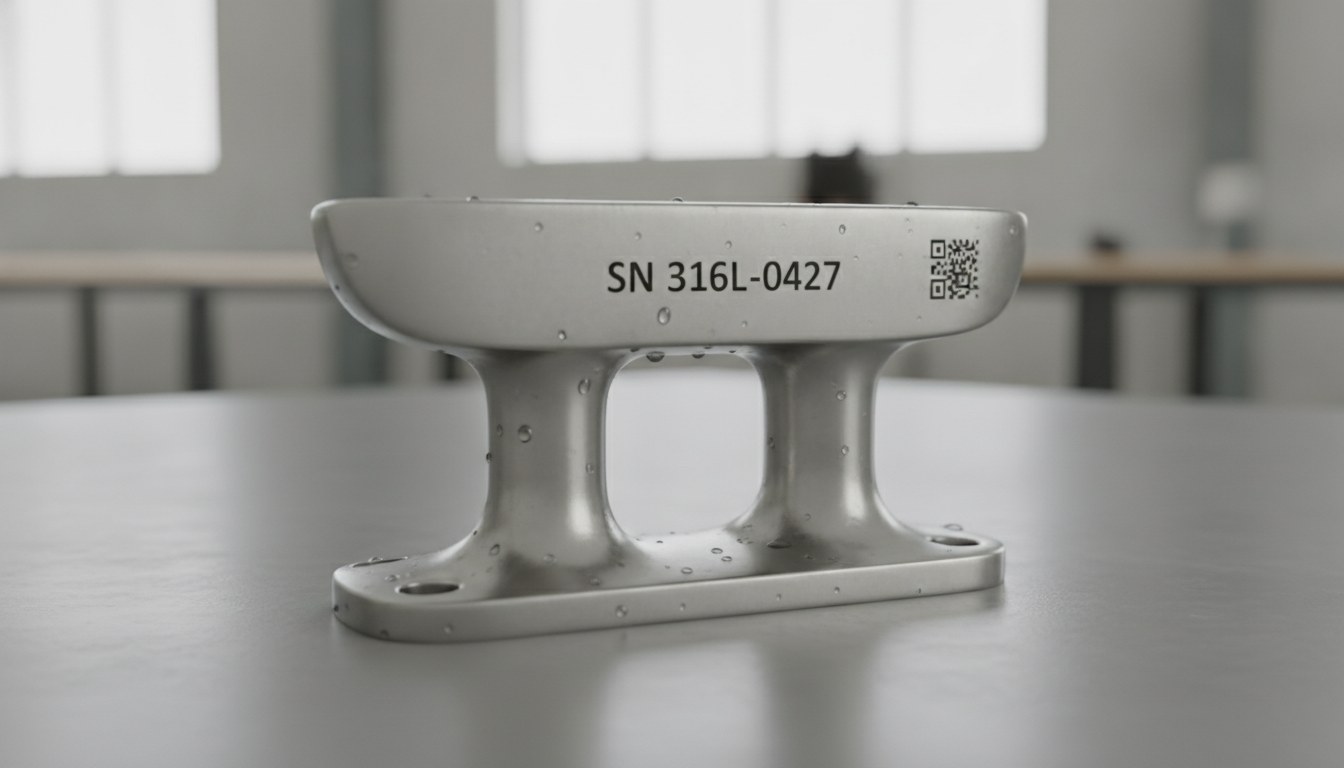
Quienes fabrican motones, candeleros, bases de candelero, cornamusas y placas de identificación para la cubierta trabajan con una limitación que no tiene que ver con la estética: el código HIN, el número de serie y los datos del fabricante deben permanecer legibles durante décadas, en servicio continuo bajo niebla salina, rayos UV y ciclos de seco-mojado. En algunos de estos componentes el marcado no es una opción, es una obligación normativa.
El problema es que el mar no perdona los errores de proceso. Un marcado pensado con lógica industrial —profundo, de alto contraste, «que se vea bien en la inspección»— sobre un componente marino puede convertirse en el punto desde el que arranca la corrosión. Y una vez que la corrosión localizada ataca el fondo de un carácter o de un módulo DataMatrix, el código deja de ser legible mucho antes del final de la vida útil de la pieza.

El marcado láser de fibra aborda exactamente este compromiso: obtener una marca permanente y de alto contraste sin comprometer la capa que protege el metal de la corrosión. Pero exige razonar sobre el material, no sobre el carácter.
Los materiales de la cubierta y cómo reaccionan al láser de fibra
Los componentes de cubierta se concentran en tres familias de materiales, cada una con un mecanismo de protección contra la corrosión distinto. El acero inoxidable marino, típicamente AISI 316L, resiste gracias a una fina capa pasiva de óxido de cromo que se regenera espontáneamente en presencia de oxígeno. El aluminio náutico está casi siempre anodizado: la protección es la capa anódica compacta obtenida por vía electroquímica. La fibra de vidrio, por último, confía la barrera al gelcoat.

El láser de fibra a 1064 nm trabaja bien sobre los dos metales, porque su longitud de onda es absorbida de forma eficiente por las superficies metálicas y permite modular el aporte térmico desde la simple oxidación superficial hasta la eliminación de material. Sobre la fibra de vidrio, en cambio, esa misma longitud de onda es poco absorbida por el gelcoat y por las fibras de vidrio: el resultado es inconstante, y es uno de los motivos por los que en estos componentes se prefiere a menudo una placa metálica específica.
Por qué un marcado demasiado profundo abre vías de corrosión
Sobre el inoxidable, la tentación industrial es grabar en profundidad, para garantizar que el código «no desaparezca». En ambiente marino es contraproducente. Eliminar material significa retirar localmente la capa pasiva y crear microsurcos de superficie irregular: geometrías que favorecen la corrosión por intersticios y el pitting, los dos mecanismos de ataque localizado típicos del agua salada. El fondo de un carácter grabado se convierte en una trampa donde se estancan los cloruros.

Está además la cuestión térmica. Un aporte de calor excesivo y prolongado puede llevar el acero al intervalo de sensibilización, en el que el cromo precipita como carburos en los bordes de grano y empobrece de cromo las zonas adyacentes —justamente las que deberían garantizar la pasivación—. Un marcado demasiado «térmico» puede, por tanto, debilitar la resistencia a la corrosión en el entorno de la marca, incluso sin eliminar mucho material.
La regla de proceso que se deriva es contraintuitiva respecto al hábito industrial: en el ámbito marino, el mejor marcado es a menudo el menos invasivo, no el más profundo. Lo que cuenta es la estabilidad del contraste en el tiempo, no la profundidad del surco.
Annealing controlado: marcar el inoxidable sin romper su pasivación
Sobre el acero inoxidable, el camino coherente con la vida marina es el marcado en recocido (annealing): el haz calienta la superficie de forma controlada y genera una capa de óxido oscuro y adherente, sin eliminar metal. El carácter o el módulo quedan a ras de la superficie, que permanece lisa y continua. No hay surcos en los que los cloruros puedan iniciar el pitting, y la capa pasiva circundante permanece sustancialmente intacta.
El punto delicado es que el annealing debe calibrarse: una capa de óxido demasiado gruesa o una densidad de energía mal distribuida pueden a su vez convertirse en un defecto. Es aquí donde la elección de los parámetros —potencia, frecuencia, velocidad, solapamiento de las líneas— deja de ser una cuestión estética y se convierte en una cuestión de durabilidad. La pregunta de verificación no es «¿se lee hoy?», sino «¿se lee tras un ciclo prolongado en niebla salina según ISO 9227 y tras exposición UV?».
Aluminio anodizado: marcar sin dejar el metal al descubierto
Sobre el aluminio anodizado, el razonamiento es equivalente. La capa anódica es la protección: grabarla hasta alcanzar el metal base expone aluminio desnudo justamente en el punto del marcado, que se convierte en un foco de corrosión y, en los anodizados de color, en una mancha clara. El objetivo es obtener contraste modificando la capa anódica, no eliminándola.
Con el láser de fibra se trabaja a baja fluencia, para crear un contraste dentro del espesor anódico manteniendo la barrera continua. Es un equilibrio más ajustado que en el inoxidable, porque la capa anódica tiene espesores reducidos: la ventana de proceso debe encontrarse sobre el material real del cliente, teniendo en cuenta el tipo de anodizado y la eventual coloración.
El requisito marino y el requisito industrial no son lo mismo
Muchas especificaciones de marcado nacen para el ambiente industrial, donde el ensayo de referencia es la superación de un ciclo de niebla salina en laboratorio: una cualificación puntual. El componente náutico, en cambio, vive en ese ambiente durante décadas, de forma continua, con el agravante de la irradiación UV y de los esfuerzos mecánicos. La diferencia no es de grado, es de naturaleza: en el ámbito marino, el marcado no solo debe sobrevivir al ensayo, no debe introducir él mismo un punto débil en la resistencia a la corrosión de la pieza.
| Aspecto | Requisito industrial | Requisito marino |
|---|---|---|
| Ambiente | Ensayo de niebla salina en laboratorio | Exposición continua durante décadas a sal y UV |
| Objetivo de la marca | Legibilidad y contraste en la inspección | Permanencia sin iniciar corrosión localizada |
| Profundidad | A menudo mayor para garantizar la marca | Mínima: preservar la capa pasiva o anódica |
| Verificación | Legibilidad inmediata del código | Legibilidad tras niebla salina ISO 9227 y exposición UV |
A esto se suma la obligación. Para las embarcaciones de recreo, la normativa europea impone la colocación permanente del número de identificación del casco (HIN/CIN) y de la placa del fabricante, con requisitos de indelebilidad y de resistencia a la manipulación definidos por los estándares del sector. La trazabilidad aquí no es un plus de proceso: es un requisito de conformidad que la marca debe garantizar durante toda la vida del barco.
Cuándo basta la placa y cuándo se necesita el marcado directo
El marcado directo por láser de fibra tiene sentido en los componentes metálicos de cubierta —motones, bases, candeleros, herrajes de inoxidable y aluminio— donde la marca puede integrarse en el material sin comprometer su protección. Es la opción natural cuando la pieza es metálica, la superficie lo permite y se quiere eliminar el riesgo de que una etiqueta o una placa aplicada se desprenda en servicio.
No es, en cambio, la respuesta universal. Sobre la fibra de vidrio y los composites, donde el láser de fibra trabaja de forma inconstante, una placa metálica marcada de acero inoxidable o aluminio anodizado, fijada de forma permanente, sigue siendo la solución más sólida y verificable. Lo mismo vale cuando la normativa exige una ubicación o un formato específicos que el componente no ofrece.
En síntesis: en el ámbito marino, el criterio no es cuán profunda o llamativa es la marca, sino cuánto tiempo permanece legible sin convertirse ella misma en un foco de corrosión. Definir este equilibrio —material por material, con pruebas de resistencia reales— es lo que separa un marcado que dura una temporada de uno que dura lo mismo que el barco.

Applications Manager | LASIT
Applications Manager en LASIT desde hace más de 20 años, Mario Palmieri es responsable de la gestión y el desarrollo del laboratorio láser de la empresa. Se ocupa de realizar pruebas sobre las muestras de los clientes, apoyando a los sectores del automóvil, médico, aeroespacial y electrónico en la elección de la solución de marcado láser más adecuada.